车间角落静悄悄的铁疙瘩
刚逛到车间西北角那间恒温玻璃房,新来的徒弟指着里面那台方方正正的铁疙瘩问,这玩意放这干嘛?不转不走的,比旁边的加工中心还贵。
我掏烟晃了晃,想起十年前第一次跟着师傅来这的样子,我那时候也问过一样的话。它不车零件不铣平面,干的是最后一关的活——给所有复杂零件量尺寸,就是三坐标测量。
说实话,一般的量具真干不了它的活。你拿卡尺能量个长宽高,千分尺能量个直径,碰到空间里歪歪扭扭的孔,带弧度的曲面,还有要求极高的形位公差,普通工具直接抓瞎。
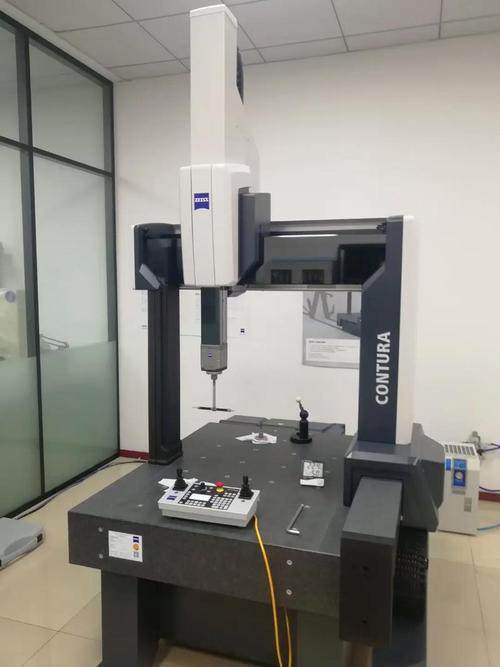
就拿发动机缸体来说,上面十几个大大小小的孔,孔和孔之间的位置差不能超过两根头发丝的十分之一,偏一点,装上去的曲轴转不起来,就算转起来,开两万公里就得拉缸。这种精度,普通量具根本量不准。
这台家伙贵就贵在精度。通常工业用的三坐标,精度能到微米级,一根头发丝大约是七八十微米,它能测出十分之一根头发丝的误差。
看起来简单,做起来全是坑
很多人觉得,不就是三个方向移动,碰一下记坐标吗?有什么难的。
你去操作一次就知道,坑太多了。
核心部件就三个:X/Y/Z三个方向的精密导轨,光栅尺,还有测头。导轨要绝对直,稍微弯个零点几微米,测出来的大件尺寸就偏了好几个微米。光栅尺就是它的尺子,刻的线比头发丝细几百倍,一丁点灰尘沾上去,读数就错。
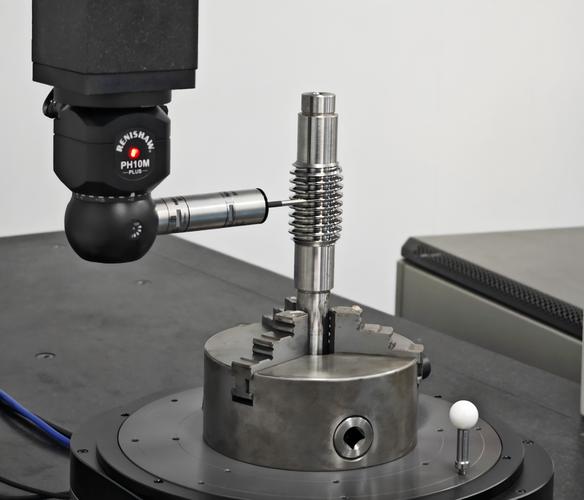
还有测针,新手最容易在这里栽跟头。测针要硬,不然碰工件的时候歪一点,数据就错,可太硬了碰到软的铝合金工件,又会划出划痕,把零件弄坏。测针越长,刚性越差,可深孔里面你又必须用长测针,这里面的平衡,全是老师傅的经验。
上次我们厂一个新来的学徒,赶进度换错了测针,测出来的转向架孔位偏了0.03毫米,差点把整批一百多件毛坯都判报废,后来换了正确的测针重测,误差才0.01,刚好在合格范围内,当时把生产主管脸都吓白了。
温度也是个大问题。金属热胀冷缩,车间白天温度比晚上高个三五度,一米长的零件就能涨三四个微米,所以正经的三坐标都得放在恒温间里,温度差控制在一度以内,有的高精度的甚至要控到零点几度,差一点都不行。
不过话说回来,只要操作对,测出来的数据就是铁证,两个人为了公差吵翻天,拿到这测一圈,谁对谁错一目了然,没人能反驳。
你没见过它,却一直在享受它的精度
很多人一辈子没进过车间,更没见过三坐标测量仪,觉得这跟我没关系啊?
不对,它早就藏在你生活的每个角落了。你开的汽车,发动机、变速箱的核心零件,全要过三坐标这一关,不合格根本出不了厂。你坐的飞机,机翼的连接件,那个孔位精度差一丝,飞起来都抖,也是三坐标测的。就连你戴的定制隐形牙套,那个口扫模型也要用三坐标校准精度,不然戴进去不合适,白花钱遭罪。
现在很多人说,有了三维激光扫描,还要三坐标干嘛?说实话,光学扫描速度快是快,精度跟三坐标比还是差一截,工业上关键的尺寸,还是得三坐标出马才放心。现在也有不少三坐标装了扫描头,既能单点测高精度,也能快速扫整个曲面,算是把两者的优点结合起来了。
我见过用了二三十年的老三坐标,擦得干干净净,现在还在干活,精度一点没变。这东西就是这样,不抢风头,安安静静在角落待着,把住工业制造最后一道关,差一丝都不行。