上个月去主机厂的试制车间帮忙,刚加工完的铝合金防撞梁,拿在手里沉甸甸的。敲了半天,听不出异常。拍了普通X光片,模模糊糊一块,还是拿不准里面有没有藏着的气孔。
后来组长挥挥手:拉去扫工业CT。我那时候才第一次近距离看这玩意儿干活。
别拿医用CT套,这俩根本不是一回事
很多人第一次听工业CT,第一反应就是医院给人做CT的放大版对吧?说实话,差得真远。
医用CT扫的是人体软组织,分辨率能到零点几毫米就够用了,只要能看出来有没有异常增生就行。工业CT不一样,它要找的,可能是航空发动机叶片里几微米大小的微裂纹,可能是电子封装里歪了不到一根头发丝直径十分之一的引脚,还可能是厚钢板内部夹着的一丁点杂质。要求完全不在一个量级。
医用CT扫一个人几分钟就完事,工业CT扫一个厚大件,七八个小时甚至一整天都很正常。
精度差着至少两个数量级,需求也不一样——医用是看结构有没有病变,工业CT不仅要找缺陷,还能直接测出缺陷的大小、位置,甚至直接导出整个零件的三维模型,连内部空腔都给你画得清清楚楚。
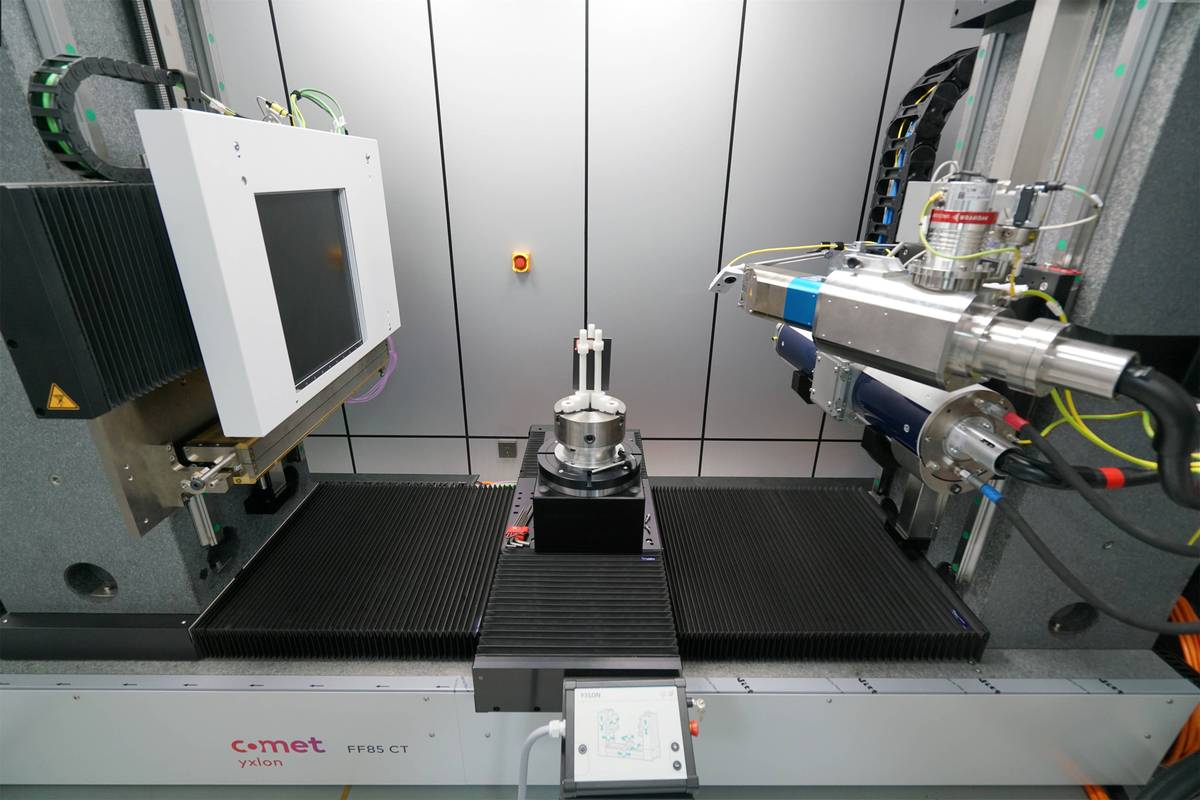
工业CT最难的地方,你根本想不到
很多人以为核心就是那个X射线源,其实不对。工业CT的核心难点,是机械精度和三维重建算法。
原理说起来简单:X射线从几百上千个不同角度照射零件,每个角度拍一张投影图,最后计算机把所有投影叠起来,重建出零件的三维立体结构。
说起来一句话,做起来全是坑。
比如你转角度的时候,哪怕机械臂抖了一微米,最后重建出来的图整个就糊了。所以现在像样的工业CT,都要装在特殊的减震地基上,周围连重型卡车过都不能影响,不然就是白扫大半天,出来一堆废图。
再比如零件厚薄不一样,有的地方半米厚的模具钢,X射线穿过去没多少信号,有的地方只有几毫米薄的铝合金,X射线直接穿过去全曝了,怎么平衡不同位置的成像对比度?这就是算法和源的功率调节要啃的硬骨头,没个十几年技术积累根本做不好。
还有个天生的矛盾:你要扫越大的零件,就得做越大的扫描腔体,腔体越大,越难保证全局的分辨率,对吧?要扫高分辨率的小零件,腔体就得小,装不下大的。现在能做到大腔体还保持高分辨率的工业CT,真没几家能啃下来。
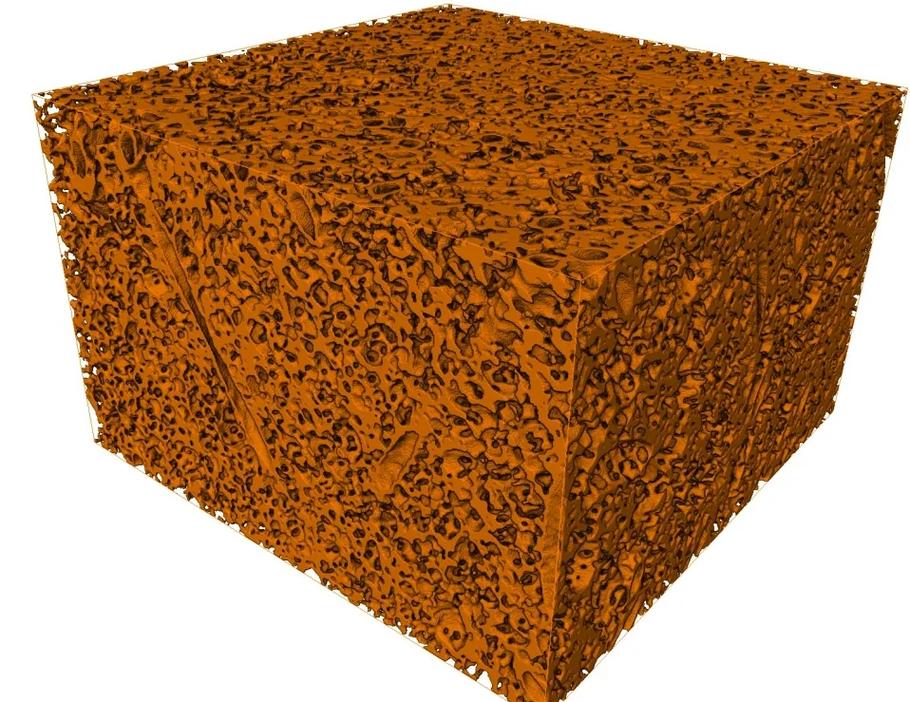
之前我碰过一个事,一个铸造厂出了一批涡轮壳,总是批量出问题,加工了半天尺寸不对,找了半个月找不到原因,最后花了大价钱拉去扫工业CT,结果出来一看,浇铸的时候砂芯断了一小块留在里面,刚好堵在油路拐角,你说坑不坑?
要是切开看,十个有八个切不到刚好藏缺陷的位置,还找不到原因,工业CT一圈扫下来,明明白白。
除了找缺陷,工业CT还有好多你不知道的用法
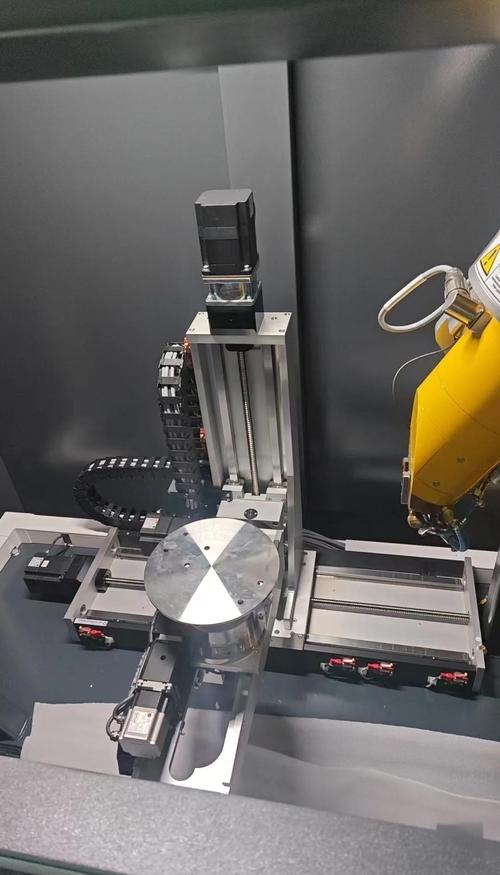
很多人对工业CT的印象还停留在找气孔裂纹,其实现在它的用途宽得很。
最常用的除了无损检测,就是逆向工程。比如你手里有一个十几年前的老零件,图纸丢了,要仿制,直接扫一遍工业CT,不管是内部的弯曲油路还是隐藏的沉头螺纹,直接就能导出精确的三维模型,比你在外面一点点测绘准多了,还省时间。
还有装配质量检查,比如现在很多消费电子的封装,还有汽车上的集成液压阀体,装完了就封死了,要是里面螺丝没拧紧,或者密封圈放错位置,拆开就废了,怎么办?扫一遍工业CT,里面什么位置错了一眼就看出来,不用拆,省不知道多少事。
现在新能源火了,锂电池的检测也大量用工业CT,极片有没有褶皱,隔膜有没有暗伤,极柱焊接有没有气泡,不用拆包,直接扫,不合格的直接挑出来,避免带问题流到下工序,省了大把返工成本。
不过话说回来,工业CT也不是万能的。很多小厂觉得这玩意儿神,什么都拿来扫,其实不对。比如太疏松的多孔材料,或者厚度差超过几十倍的,扫出来效果也不好,而且贵啊,扫一个大零件大几千上万,没必要瞎用。
还有个常见误区,很多人说工业CT就是放大版医用CT,刚才说了,根本不是一回事,从算法逻辑到机械结构,完全是两套设计思路,别搞混了。
你走在路上见得到轰鸣的生产线,见得到亮闪闪的加工中心,很少会注意到躲在工厂角落的工业CT。可你坐的汽车,坐的飞机,用的手机,里面核心的受力零件,基本都过过工业CT的眼。它不抢风头,就是安安静静给高端制造把着最严的一道关罢了。