2026-10-11 06:08:47 作者:网编
分类:文章
我前阵子给南方一家做小型发动机缸体的私企做现场技术支持,刚进厂就被老板拉到不合格品区,小山似的报废缸体堆得挡住了半扇门。
老板烟抽了半盒,只说一句话:再解决不了,这个单子就得赔到关门。
为啥成熟工艺突然掉链子
原来的珩磨工艺,是照着十年前的原厂图纸抄的,用了快十年都没问题。半年前老板为了降成本,换了一家原材料供应商,铸铁硬度比原来高了差不多HRC3度,工艺还是原封不动没动。
一开始谁都没当回事,不就是硬度高了一点?磨嘛,多磨两秒钟就完了。
结果就是,磨出来的缸壁网纹,要么夹角不对,要么深度超差,装上去试机直接漏油,不良率一路飙到12%。
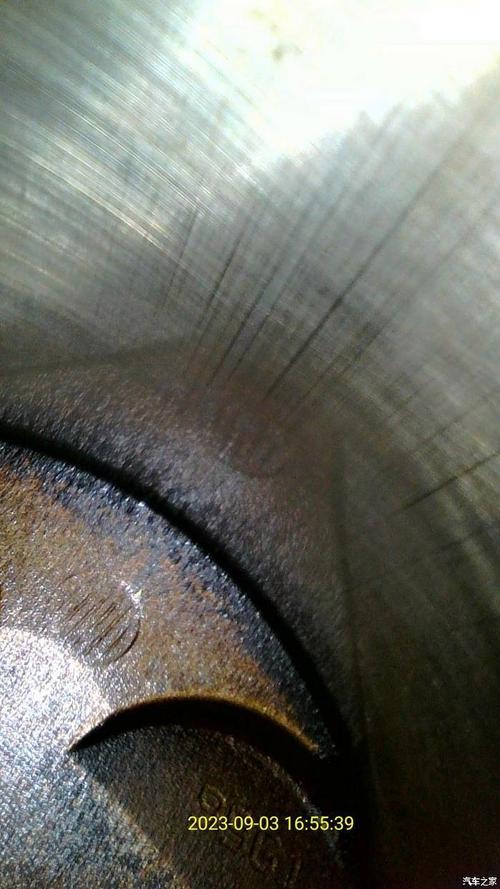 发动机缸体珩磨不良表面显微图
问:工艺改进不就是调调参数?为啥折腾半个月没效果?
答:大部分工厂的工艺员都踩过这个坑——改参数全凭经验感觉,今天调快20转,降10个丝进给,试一批不行再改回去,根本没抓问题核心。
珩磨缸体的核心要求,是合适的网纹夹角和表面支撑率,目的就是既要存住机油保证润滑,又要保证密封不漏油。原材料硬度涨了3度,原来的切削速度下,磨粒的自锐性出了问题——磨钝了没法自动脱落露出新的磨粒,磨出来的都是碾压出来的碎痕,不是切削出来的规则网纹,当然不合格。
我们花了一天时间,把近一个月的不合格品按投料批次拆分统计,很快就实锤:新进这批料的不良率稳定在20%以上,原来的旧料只有不到4%。问题根源不是设备老化,不是操作工手艺差,是材料变了,工艺没跟上。
只改三个细节,不良率直接跳崖式下跌
找到根之后,改起来其实没那么复杂,我们总共就动了三个地方,没换设备,没做大改造:
💡 第一,换粗珩砂轮粒度,把原来的120#换成80#,粗珩留量从0.03mm调整到0.05mm。先把铸铁表面的硬皮彻底打透,别把残留硬皮留给精珩处理。
✅ 第二,调整进给参数:粗珩进给从原来的0.06mm/转,降到0.04mm/转,走刀慢一点,保证切透硬皮;精珩进给从原来的0.02mm/转,提到0.03mm/转,在保证网纹深度的前提下提升效率。
❗ 第三,换珩磨油过滤精度,原来用的20μm过滤芯,换成10μm的,避免脱落的磨屑嵌在网纹里,影响后续检测和使用。
改完参数之后,先试了50件,不良率只有2件,还是操作工拿错了毛坯的原因。接着连试三批,稳定下来,不良率直接掉到1%左右。
老板当时拿着检测报告,手都抖了,拍着车间的机床喊晚上订酒店请客。
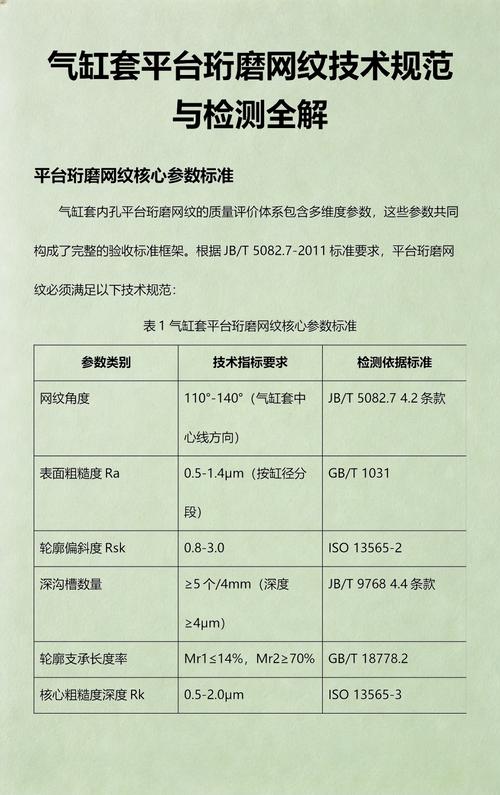 改进后发动机缸体珩磨合格网纹检测图
问:工艺改进一定要申请大预算换设备吗?
答:真的不一定。这次我们改完全部下来,花了不到两万块——就是两盒新砂轮,一套过滤芯,连人工费都没额外加。
很多工厂一提到工艺改进,第一反应就是要预算上新设备,张口就是几百万的项目。我干了快三十年,见过太多工厂,现有工艺的潜力连一半都没挖出来,工艺卡十年不换,原材料换了三波,供应商换了两茬,工艺还是照着老黄历走,不出问题才怪!
工艺改进最容易被忽略的坑
 工艺改进最容易被忽略的坑
说实话,这么多年见了太多工艺改进项目,做不成的多半不是技术问题,是心态和习惯的问题。
第一个坑,不做数据积累,上来就瞎试。改一次参数试个十几件,就说不行,根本没考虑原材料本身的波动,设备的热机误差,改来改去把自己改晕了,最后说这个方向不对。其实只要花一两天把现有不良品拆分统计,根源一下就出来了,比瞎试效率高一百倍。
第二个坑,改完不固化,过两个月又打回原形。很多工厂试成了,就把参数记在工艺员笔记本里,换了班长换了操作工,又调成原来的参数,之前的功夫全白费。改完合格,第一时间锁设备程序,换工艺卡,现场贴出参数看板,谁都不能乱改,这才是能落地的改进。
第三个坑,只盯核心参数,忽略辅助环节。这次要是没换过滤芯,磨屑一直残留在珩磨油里,磨完的网纹还是会嵌屑,检测出来还是不合格,之前改的参数全白搭。很多人觉得辅助环节不重要,其实就是这些不起眼的小细节,决定了改进最终能不能成。
工艺改进哪里是什么高大上的前沿技术?说白了就是蹲在现场,对着不合格品,一个细节一个细节抠出来的实在事。坐在办公室对着电脑改参数,永远改不出能落地的好结果。
哦对,现在那个工厂,每个月光是报废和返工的成本,就能省十几万,不到两个月就把这么多年攒的改进成本赚回来了。这就是工艺改进的意义——不是拿奖写论文,是真金白银帮工厂赚钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:缸体珩磨工艺改进:把不良率从12%降到1%的实操故事
文章链接:https://m.zystgy.cn/a/61730