2026-10-11 13:54:54 作者:网编
分类:文章
跑过十几家中小型机加工厂,见过太多老板在切削液上吃闷亏。
每个月换个两三桶,几千块出去了,换液的时候还要停工半天,工人嫌臭嫌脏不愿意干。
好好的切削液,怎么就那么容易坏?
为什么你的切削液不到一个月就臭了?
大部分人第一反应都是“我买的切削液质量太差”,转头就换牌子,结果换了还是一样臭。
问题根本不在切削液本身,在你用的方式不对。
切削液发臭的本质,就是厌氧菌大量繁殖发酵,而你的槽液刚好给厌氧菌准备好了完美的繁殖环境。
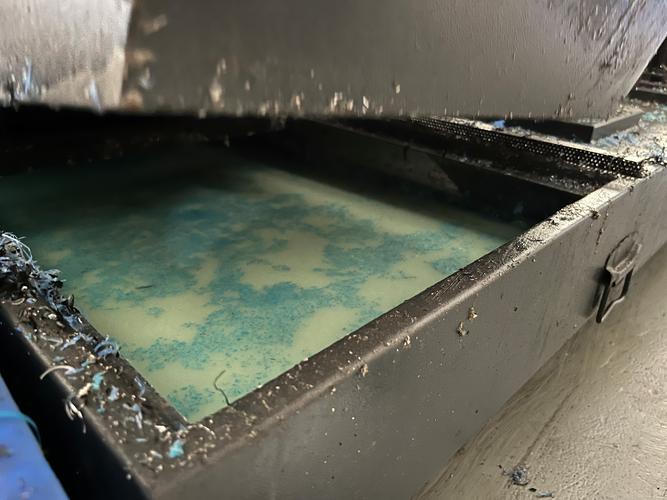 机加工槽内变质发臭的切削液废液
问:我用的就是价格不低的全合成切削液,怎么也会发臭?不是说全合成不含油不容易坏吗?
答:全合成确实比乳化液、半合成的抗菌性好,但它不是无敌的。加工掉的碎铁屑、蹭进去的研磨膏,工人随手扔的茶叶渣、槟榔渣,甚至空气中飘的灰尘,哪一样不是细菌的养分?夏天车间不开空调,槽液温度能飙到四十多度,细菌繁殖速度是常温的三倍,你放什么进去都扛不住这么造。
还有个最常见的错误,很多厂换液从来不清槽。旧槽底剩下三五公分的旧液,攒了大半年的泥渣细菌,新液一加进去,直接就被“接种”了,最快一个星期就能臭透,信不信?
几个低成本操作,直接把切削液寿命拉满
不用买贵得离谱的进口维护剂,也不用换高端切削液,改几个日常操作就行。
✅ 每天花五分钟撇浮油
漏进槽里的导轨油、液压油,浮在液面上隔绝空气,刚好给厌氧菌创造了厌氧环境,这就是发臭的源头。
几十块钱买个小型带式撇油器,装上去自动撇,嫌麻烦的下班拿漏勺捞五分钟,一个月下来效果都差很多。
💡 浓度一定要盯牢
很多工人图省事,兑水全凭感觉,一杯浓缩液兑一大槽水,浓度不够,抗菌buff直接没了,能不坏吗?买个十几块的手持折光仪,测一下就知道,通常普通磨削铣削浓度控制在5%~10%,重切削调到10%~15%,不够就补点浓缩液,别舍不得这点料。
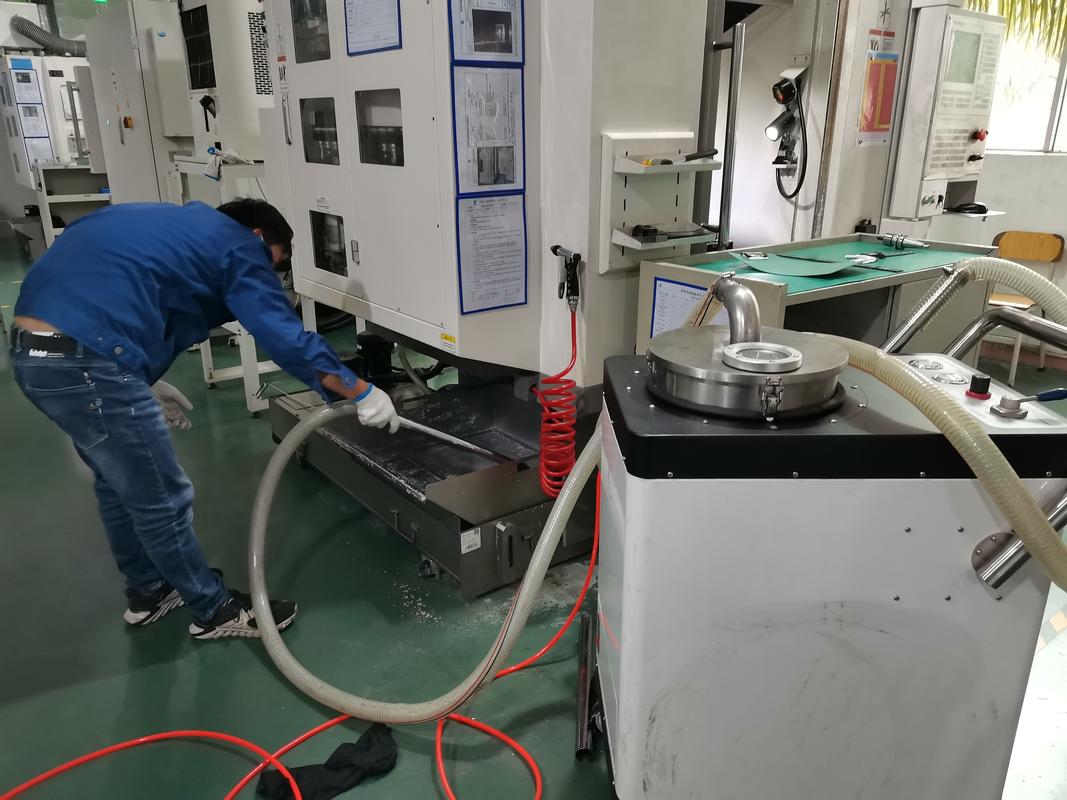 机加工车间切削液槽日常撇油维护现场
问:我每天都撇油控浓度,半个月还是有异味,问题出在哪?
答:你摸一摸槽底是不是已经积了厚厚一层铁屑泥渣?泥渣里藏的细菌比浮油里还多,很多厂的切削液槽从装上去就没抽过底渣,泥都快堆到过滤泵入口了,能不臭吗?
每周把过滤芯拿出来高压水冲一遍,三个月抽一次槽底的沉渣,花不了一个工时,异味立马就能下去。要是已经有轻微发臭,加一点专用的切削液杀菌剂,几十块钱就能救回一整槽液,比全换划算多了。
选切削液别只看单价,算错账亏得更多
 选切削液别只看单价,算错账亏得更多
说实话,我见过太多小老板选切削液,进门第一句话就是“你这最便宜的多少钱”,完全不算总账。
举个例子,便宜的乳化液一桶三百块,不到一个月就换,一年下来光买液就要三千六,还要四次换液的人工停工,算下来小五千。好点的半合成一桶八百,维护得当能用半年,一年一千六,还没那么多停工的麻烦,哪个划算?
还有几个坑别踩:
第一个坑,用废机油或者劣质回收油当切削液。省那点买液的钱,熏得工人睁不开眼,皮肤过敏烂手,环保来查一罚就是几万,亏到姥姥家。
第二个坑,盲目追大牌进口货。不是说进口不好,普通的零部件加工,国内正规大厂出的切削液完全够用,价格比进口便宜三分之一以上,性能差不了多少,没必要交智商税。
不过话说回来,如果你是加工高精度的航空零部件,对光洁度要求特别高,那当我没说。
机加工赚的就是辛苦钱,一块一块都是抠细节抠出来的利润。切削液这点小事,看起来不起眼,一年省个三五万真不是什么难事,就看你愿不愿意多花那十分钟每天维护。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工人必看:切削液发臭变质,其实你从一开始就错了
文章链接:https://m.zystgy.cn/a/61750