2026-10-11 22:53:52 作者:网编
分类:文章
我干了十几年机械制造,跑过上百家注塑厂,见过太多老板把所有精力砸在进口注塑机、高级模具钢上,转头就把冷却系统的水给忘了。
上个月去东莞一家做汽车车载摄像头支架的厂,老板拍着桌子骂工程部,说最近一批订单良品率突然掉了12%,查了模温、料温、注射压力,全没问题,模具拆了磨了三遍,还是没好转。损失十几万,全赔给客户了。
我绕着设备走了一圈,扒开冷却水管的接口一看,内壁结了一层厚厚的黄垢,拿TDS笔一测,读数快到800了——他们用的居然是直接接自来水当冷却水。
说白了,问题根本不在设备模具,在水。在没人当回事的工业纯水。
为什么精密注塑必须用工业纯水
精密注塑对模温的稳定性要求有多变态?做过光学件的都懂,误差超过1℃,产品的应力和尺寸就差了一截,直接报废。而模温控制的核心,就是冷却水道的导热效率。
普通自来水里面有什么?钙镁离子、余氯、可溶性无机盐、悬浮物,还有各种微生物。长期循环走冷却水道,钙镁离子遇热析出,结成水垢堵在水道内壁,本来就细的冷却管,堵掉三分之一,导热效率直接掉30%以上。
哪怕你模温机显示的温度对,实际模腔各个位置的温度差能到五六度,你调机调烂了也出不了好货。
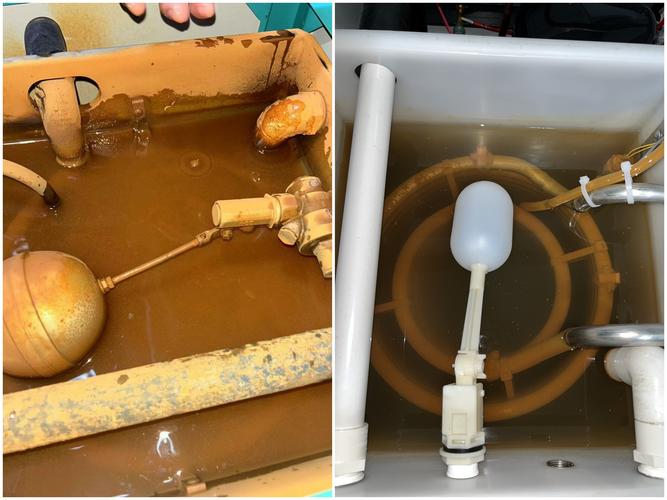 工业纯水冷却注塑机结垢水道对比图
很多人刚上设备的时候没注意,用了大半年才出问题,根本想不到是水的锅,全怪模具不对设备不好,白花一大堆冤枉钱。
问:我们厂已经装了软水机,用软化水,算不算符合要求的工业纯水?
答:真不算。软水只是用钠置换掉了水里的钙镁离子,顶多延缓结垢,水里的余氯、可溶性盐、微生物一点没少。余氯会慢慢腐蚀冷却水道的密封胶圈,用个一两年就开始漏液,停线修一次就是大半天,耽误多少活?只有经过反渗透或者EDI工艺处理,电阻率达到10MΩ·cm以上的,才是能满足精密注塑要求的正经工业纯水。
工业纯水选错了,隐性成本比你想的高太多
说实话,我见过太多工厂算帐只会算采购成本:一套纯水设备大几万,觉得用自来水加软水机能省好几万,太划算了。
可你算过隐性成本吗?刚才说的东莞那家厂,一批十万件货,良品率掉12%就是一万两千件报废,一件原材料成本八块,光报废就十万块,够买一套全新的工业纯水设备了。
更别说停线排查、拆机除垢的损失,赶不出订单赔的违约金,这些加起来,可能是你省那点设备钱的好几倍。
💡 还有不少厂图省事,循环水加除垢药剂,以为就能解决问题。其实药剂加不对,反而会腐蚀水道,还会在水里留下新的杂质,长期用还是会出问题,根本不是长久之计。
问:工业纯水循环使用,会不会容易变质,需要全部换掉吗?
答:只要是封闭循环系统,根本不需要全换,只需要定期补充蒸发漏掉的水就行。平时每周测一次水的电阻率,三个月换一次前置预处理的滤芯,半年消一次微生物,正常用两三年都不会有问题。反而是很多厂把循环池做成敞口的,容易进灰尘落杂物,长霉菌,一定要记得加盖密封。
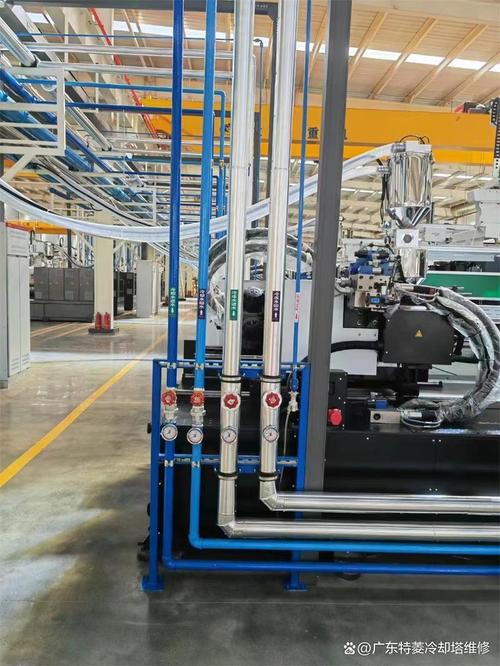 精密注塑厂工业纯水循环处理系统现场图
给中小注塑厂的实操建议
 给中小注塑厂的实操建议
不是所有注塑都要上最高标准的超纯水,我也不提倡盲目砸钱,根据自己的产品要求选就对了。
如果你做普通的家电外壳、玩具结构件,对尺寸精度要求不高,用一级反渗透出来的工业纯水就够了,一吨水成本也就三四块钱,比用自来水划算太多。
如果你做的是光学注塑件,比如车载镜头、显示屏导光板、薄壁医疗耗材,那必须上EDI二次除盐的高纯度工业纯水,电阻率要达到15MΩ·cm以上,不然冷却出来的产品残留内应力,放两三个月自己开裂,售后找上门你哭都来不及。
❗ 还有一个很多人忽略的细节:冷却水管别用普通镀锌管,哪怕你用的是合格的工业纯水,镀锌管本身会缓慢氧化生锈,锈渣掉进去堵水道,用不了一年就出问题。条件够的用不锈钢管,预算有限用PPR管,都比镀锌管靠谱。
说实话,工业制造就是这样,赚的就是细节的钱。你把大设备大模具都配齐了,最后栽在一肚子水垢的水上,说出去都可惜。
上周那个东莞老板给我发消息,换了工业纯水系统之后,良品率回到了98%以上,调机时间还省了快三分之一。就这么点小事,前后亏了十几万才搞定。
你说值不值?对吧
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业纯水:精密注塑里你看不见的隐形杀手
文章链接:https://m.zystgy.cn/a/61786