2026-10-12 02:17:53 作者:网编
分类:文章
上个月跟着去下游主机厂的热处理车间放线,刚进车间门热浪直接糊一脸,隔着三层劳保服都能感觉到烤得慌。车间角落蹲个足有两层楼高的大铁罐子,罐口时不时往外冒点白汽——这就是今天要聊的主角,热处理炉。
它可不是只会烧火的大铁箱子
很多人对它的印象停留在「烧金属的炉子」,这个说法太浅了。它本质上是给金属改「脾气」的整形师。
一块刚锻打出来的钢板,内部扭得全是内应力,就像拉满了的弹簧,放俩月自己就弯了,根本用不了。怎么办?丢热处理炉里,慢慢加热到六七百度,保温几个小时,再慢慢冷下来,里面挤得难受的晶粒松开了,应力就散了,钢板就稳了。
想要金属硬?加热到临界温度,扔油里或者水里骤冷,晶粒直接锁在硬邦邦的状态,就能做刀做齿轮。想要硬还不容易断?淬完火再回一次炉,把太脆的部分调得韧一点,平衡硬度和韧性,这就是咱们常说的调质。
说白了,想要金属变成什么性能,全靠热处理炉控温卡那个度。
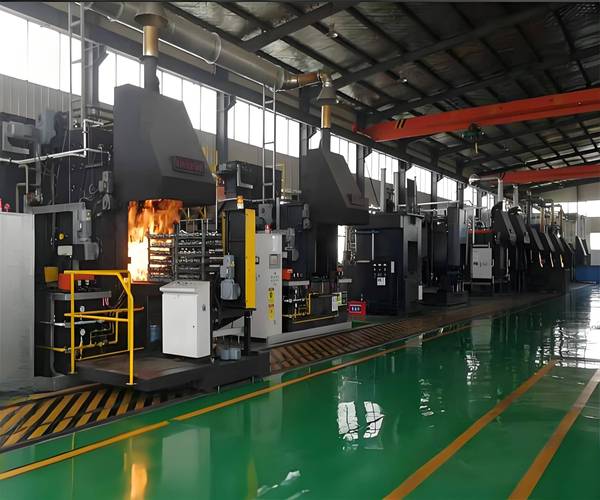 工业车间连续式热处理炉现场实拍
做一台靠谱的热处理炉,卡脖子的细节在哪
别看着它就是个厚铁壳子加保温层,没什么技术含量。真正难的地方,说出来你可能不信,就是全炉膛的温度均匀度。
我见过不少小厂买的便宜炉子,炉膛里外温差能差出一百多度,一炉零件出来,挑合格的得挑一半,剩下全回炉重炼,浪费时间又浪费电。为什么控温这么难?
炉子大了,边角离加热管远,温度上不来;加热管布密了,靠近的地方又过热。要是处理一整个风电轴承,好几米直径,差个几十度,轴承滚道硬度不均,用个三五年就磨坏了,那可是风机掉叶片都有可能的大事。
除了温度,还有密封和气氛控制。不少高端钢材加热的时候一接触空气就氧化,表面长一层硬氧化皮,还会脱碳,出来硬度直接不达标,就得通惰性保护气,炉门漏一点气,整炉可能就废了。
之前我帮一个客户调新安装的炉子,整整一个星期,温度怎么测都不对,砸了保温层才发现,工人砌砖的时候歪了一厘米,留出一道不到半厘米的小缝,热全从缝跑了,你说闹心不闹心?
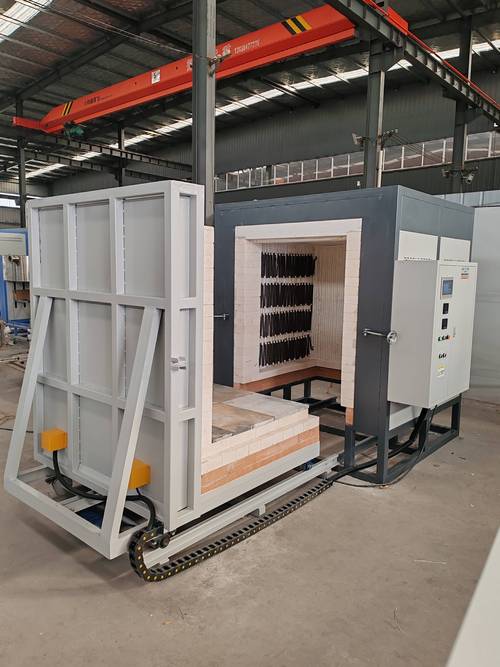 热处理炉内部加热元件排布实拍
几个流传挺广的误区,掰扯清楚
 几个流传挺广的误区,掰扯清楚
第一个误区:越大的热处理炉越先进。不对。现在消费电子里面的钛合金螺丝钉,也就指甲盖大,就得用小型真空热处理炉,温度控制要精确到1度以内,精度要求比好几米的大炉子高多了,从来没有越大越先进这说法。
第二个误区:热处理炉就是把金属烧硬。不对啊,很多机加工工序之前,就得先把硬的钢材退火,也就是放热处理炉里慢慢降温,把硬度降下来,刀具才能切得动,切完成型了再淬硬达到使用要求。很多外行人不知道,热处理其实穿插在整个零件加工的全流程,不只是最后一步。
第三个误区:热处理是可省可不省的工序。说实话,没有靠谱的热处理炉,你现在坐的汽车、用的风电、跑的高铁,全玩不转。汽车的传动轴,不经过调质处理,跑个几千公里可能就断了,那是要命的事。
不过话说回来,现在国内很多小加工厂,总觉得这炉子不产出看得见的零件,能省则省,买个淘汰的旧炉子,控温不准,出来的零件就是差口气,价格卖不上去,最后只能陷在低价格战里,挺无奈的。
你平时不会注意到它,它不会出现在产品宣传页上,也不会变成热搜上的关键词。可就是这一个个或大或小的炉子,把平平无奇的铁块,变成了能扛住各种极端条件的工业零件。没什么神奇的,就是实打实的工业基本功。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热处理炉:藏在钢铁里的「变形魔法师」
文章链接:https://m.zystgy.cn/a/61794