2026-10-12 22:41:45 作者:网编
分类:文章
上周跟钳工李师傅蹲在车间墙角抽烟,脚边就靠着一块刚开了粗框的模坯。黑沉沉的铬钼钢,沾着半干的切削液,摸上去还留着铣刀走刀的震感。这就是做压铸模具的底子。
它扛的就是高温金属液的反复冲击
很多人没听过这个东西,只见过成品。你手里的铝合金充电宝壳,汽车轮毂上的连接支架,甚至新能源汽车电池包的外壳,都是它浇出来的。
说白了,压铸就是把熔化的金属,带着压力猛挤进模具空腔,冷却定型直接出零件,比焊接拼接的强度高,量产还快。可这份压力和温度,全都是压在模具身上的。
通常铝合金熔化后温度在六百多摄氏度,冲进模腔的时候压力能达到好几十兆帕。每压一次,模具就要挨一次烫,再被冷却水道激冷,热胀冷缩来回搓。几万模下来,如果料不对,工艺差,型腔表面就会裂成蜘蛛网,整模直接报废。
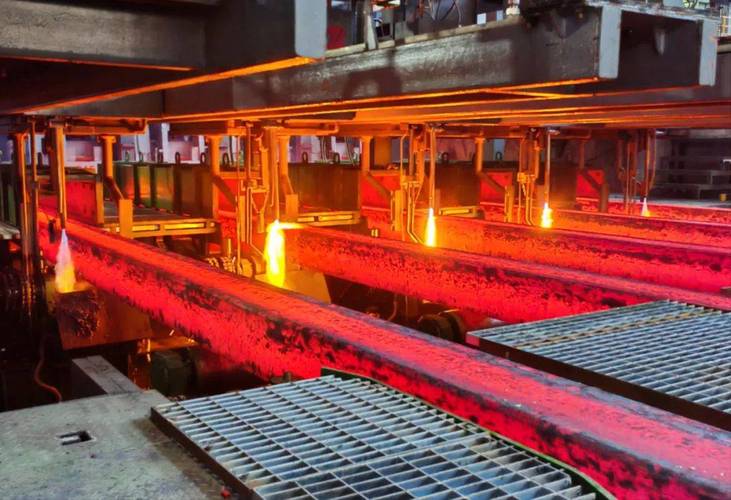 车间正在加工的压铸模具钢坯
做一套合格模具,要踩数不清的暗坑
说实话,做压铸模具真不是画图下料切割完就完事的,每一步都能给你惊喜。
选料就卡一半人。不是什么钢都能做这个。得用热作模具钢,加了铬钼这些元素,就是为了扛冷热疲劳。差一块料,价格能差好几倍,寿命能差几十万模。内行拿到手,敲一下听声就能辨个八九不离十,外行根本看不出来。
开粗完就要热处理。这一步是最悬的。好好的一块模坯,烧到一千多度淬火再回火,拿出来一测,变形了。翘个零点几毫米,对于要求精度零点零几毫米的模具来说,就是天大的问题。上次李师傅他们组接的一套模,热处理完翘了0.7毫米,整整磨了三天,磨得铣刀都废了三把,才把平面找回来。
精加工更不用说。型腔的光洁度要求高到什么程度?要是型腔有一丁点坑洼,做出来的零件表面就有疤,还要后续人工抛光,增加成本不说,尺寸就偏了。活动镶块的配合间隙,得控制在0.02毫米以内,差不多就是两根头发丝的粗细。间隙大了,高压金属液会挤出来,就是工人们说的“飞边”,敲都敲不掉。间隙小了,模具受热胀开,直接卡死开不了模,得拆下来重新磨,费老鼻子劲。
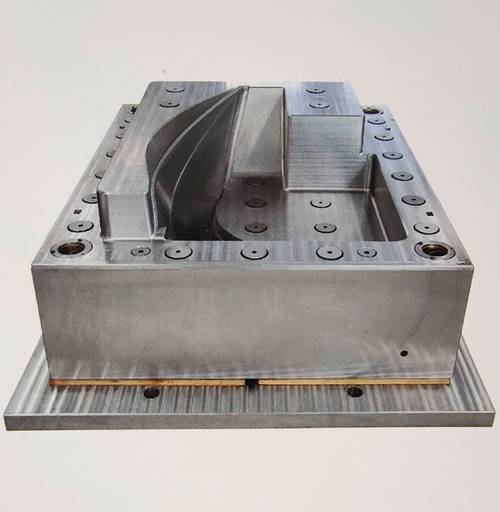 试模后打磨修正的压铸模具型腔
新模具加工完,第一件事是试模。十套新模,九套第一次试模出问题。要么浇口位置不对,金属液没填到角落就冷了,出来一个大空洞。要么脱模斜度不对,零件粘在模腔里顶不出来,硬撬就把零件撬坏了,还刮花型腔。这些问题,机器设计的时候算不出来,全靠老师傅试完摸,一点点改。改半个月定型都是常事。
它藏在工业幕后,却和每个人有关
 它藏在工业幕后,却和每个人有关
说实话,大部分人这辈子都不会进压铸车间,也不会亲眼看见压铸模具,可你每天都在碰它做出来的东西。
你开的燃油车,发动机上的铝合金缸盖,变速箱壳体,都是大吨位压铸模做出来的。模具精度不够,缸盖的密封性就差,漏机油漏水都是常事。新能源汽车的一体化压铸后底板,那套模具几十吨重,要求整个平面的误差不超过半毫米,差一点,拼出来的车身就歪,影响整个车的强度和安全性。
不过话说回来,现在自动化越来越发达,设计有CAD,加工有五轴机床,可最后那点修正试模,还是得靠老师傅手上的准头。哪里刮一下,哪里磨一点,机器测的是数,老师傅摸一摸,敲两下,就知道问题出在哪。这本事,不是谁都能学走的。
昨天路过装配车间,又看见李师傅蹲在新模旁边,拿着红蓝铅笔划线,指尖沾着一圈黑油,阳光落在钢模抛光的型腔上,亮得晃眼。没有什么惊天动地的噱头,就是一块钢一块钢磨出来的硬活。撑着整个制造业的基础,从来都是这种不声不响的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给熔融金属塑形的压铸模具
文章链接:https://m.zystgy.cn/a/61852