2026-10-12 23:25:40 作者:网编
分类:文章
上个月跑苏南的几个制造园区,跟三个车间老板吃饭,全在吐槽智能制造。
第一个老板说,去年花一百八十万上了两台焊接机器人,现在除了几个大订单用用,平时全在角落落灰。连个电都懒得通。
第二个更惨,花了几十万上MES,全工厂只有财务天天盯着录数据,工人嫌麻烦,该怎么干还是怎么干,系统成了摆设。
别把智能制造等同于买自动化设备
很多人对智能制造的误解,从根上就错了。一提智能制造,第一反应就是买机器人,建无人工厂,好像没有亮闪闪的新设备就不配叫智能制造。
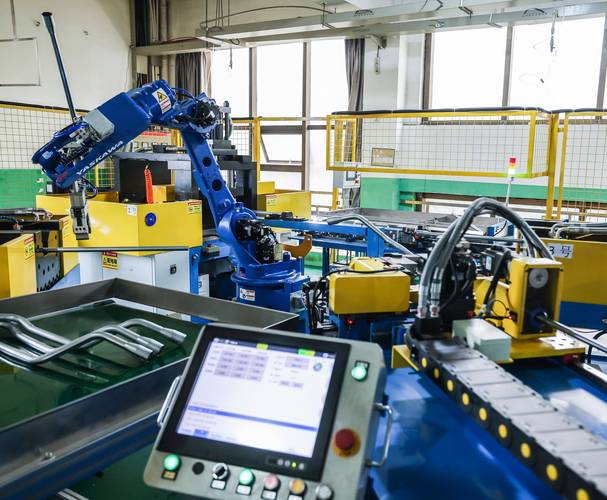 中小机加工车间闲置工业机器人实拍
问:我们工厂年产值几千万,要不要先上全套自动化线才算沾智能制造的边?
答:完全没必要。我前两年接触过一家做汽车紧固件的厂子,年产值两个多亿,整条生产线还有接近一半的操作人工,但人家早早把订单排程、刀具损耗预警、毛坯库存全连进了系统,生产周期缩了快三成,次品率直接降了12%,这就是实打实的智能制造,比那些买了六台机器人却连不上厂内MES、数据全靠人工填的厂子,强得不是一点半点。
说白了,智能制造的核心是“智”,不是“硬”。设备再新,数据不通,流程不顺,那就是买了一堆贵点的废铁放在那儿。对吧?
数据打通才是智能制造的核心命门
我跑过的厂子,十家有八家存在信息孤岛的问题。新设备是不同厂家买的,各有各的封闭系统,导出个生产数据还要拿U盘一个个拷,老设备更别说了,连个网口都没有,运行状态全靠工人每班手写记录。你说这样怎么搞智能?
去年在宁波碰到一个做注塑件的老板,他手上三十台老注塑机,最老的一台已经用了十二年,全换要好几百万,根本换不起。他听了建议,给每台机器装了不到一百块钱的采集传感器,把模温、开合模周期、射胶压力这些核心参数全采上来,连到低成本的云平台上做分析,才半个月就找出了次品率居高不下的原因——就是靠近车间大门的那五台机器,冬天环境温度低,预热时间不够,模温波动大,导致料的流动性不对,出次品。调整了预热流程之后,次品率直接降了八个点,一年省出来的原材料钱,就有六十多万。
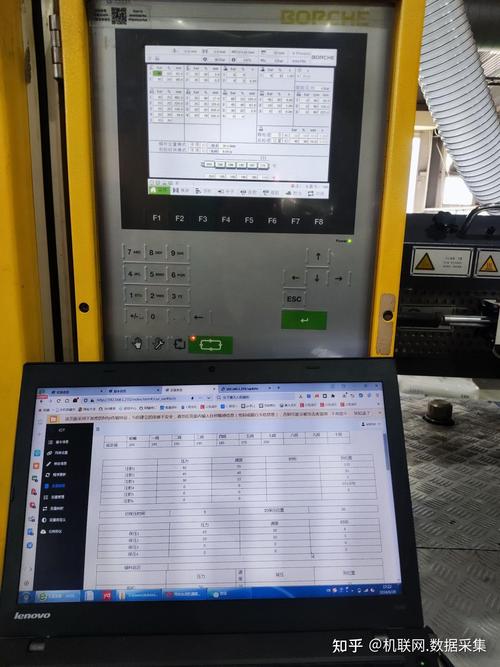 注塑车间老设备联网数据采集终端实拍
问:工厂老设备占了七成,全部换掉成本太高,不换就做不了智能制造吗?
答:当然能。行业内通常的做法,是先做低成本边缘改造,不用把用了十年的老设备全淘汰,加装适配性强的采集模块,先把核心生产参数拿上来,再针对你自己工厂最疼的点优化,比如降次品、提产能、缩交期,改完之后的投入,通常一年多就能回本,完全不用一下子砸几百万进去赌。
不过话说回来,很多方案商就喜欢劝你全换,全换他们赚的多啊,对吧?
智能制造要跟着订单走,不是跟着概念走
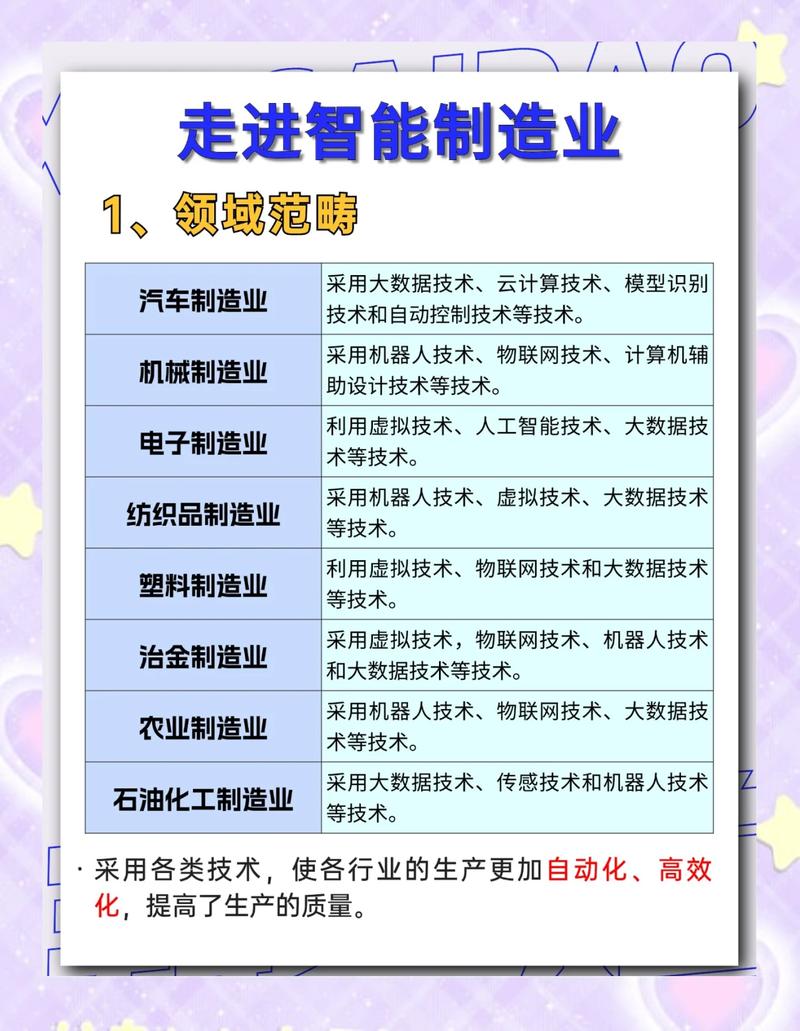 智能制造要跟着订单走,不是跟着概念走
我见过最离谱的一个例子,一个做外贸订单的老板,当年接了一个一年两个亿的家电配件大单,听了方案商的忽悠,借了快一千万上全自动化无人线,结果做了两年,大客户订单转移去东南亚了,整条线砸在手里,转产做别的小批量订单,根本改不动,最后只能拆了卖废铁,欠的钱到现在还没还完。
说实话,现在太多人把智能制造神化了,好像不上无人工厂就是落后,其实根本不是这么回事。你的订单结构是多品种小批量,客户今天要这个明天要那个,你搞全自动化就是找死,换个产品就要重新调线,调一次线几天就过去了,成本根本扛不住。
反过来,你要是做大规模量产的单一产品,那当然可以上全自动化,把人工成本压下去,这才叫适配。真正好用的智能制造,从来不是抄别人的作业,也不是跟着概念走,是解决你自己厂里的真问题。
比如我知道有家做五金定制的小厂子,只有八台CNC,他们就做了一件事:把设计端的软件跟车间CNC的系统打通了,之前设计完图纸,要人工转NC程序,还要拷进去,经常出错,现在图纸改完直接同步到机床,程序自动生成,出错率降了九成,交付周期从七天缩到三天,生意好了不止一点,投入才几万块。这难道不是好的智能制造?
你去你的车间转三圈,找出来最让你头疼的三个问题,对着问题改,比什么都强。别被花里胡哨的概念忽悠了,钱要花在刀刃上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能制造落地:中小制造车间里的真问题不是换设备
文章链接:https://m.zystgy.cn/a/61856