PLC不是什么高大上的超级计算机
很多没接触过工业的朋友,听这名儿,可编程逻辑控制器,觉得肯定是特别高端的科技产物,跟什么人工智能超级芯片绑定。其实真不是。
说白了,PLC就是专门给恶劣工业环境设计的、可编程的逻辑控制器。说人话,就是原来工厂里控制设备动作,全靠一堆继电器接起来,你要让气缸推完传送带走,走三秒再停,就得接时间继电器,接接触开关,线绕得像蜘蛛网,改个动作就得重新拆线接线,错一根全趴窝。
PLC来了之后,把这些全换成程序存在芯片里,你要改动作,改两行代码就行,不用动一根线。多省事?
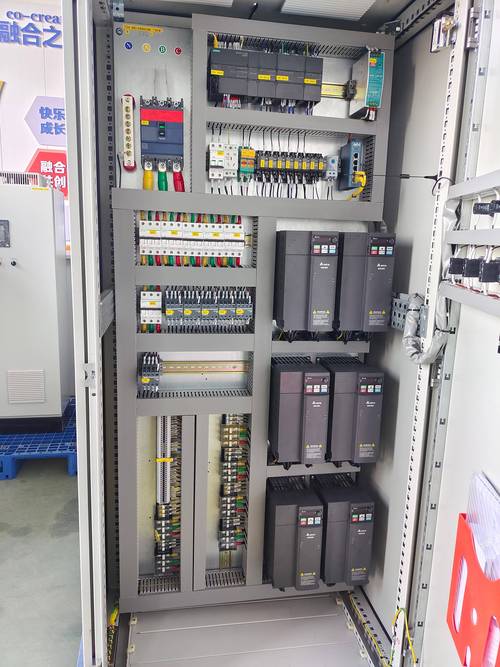
而且最关键的,它耐造。你家里的单片机、普通电脑,放车间里,一天震都震坏了,粉尘油污一进去,短路分分钟的事,旁边焊机起弧,电压一跳就死机。PLC从设计开始就是冲着扛造去的,防潮防尘防干扰,电压波动个百分之二十都照样跑,砸一下都不一定坏。不坏的话,用个十几二十年太正常了。
PLC最核心的难点,从来不是写程序
现在网上好多培训班,打广告说七天学会PLC,月薪过万。听着就想笑。学写个梯形图,拖几个触点,那叫会点软件操作,真到现场,屁用不顶。
PLC最难的地方,从来都不是写程序。第一难,是厂商做产品的时候,可靠性和抗干扰设计。你想,一个大产线几十上百个IO点,旁边有高压,有焊机,有变频器,各种电磁干扰,PLC不能跳信号,不能错动作,更不能死机。这个真的是靠堆经验堆出来的,不是随便画个板就能做的。
第二难,用的人要懂工艺懂现场。我刚毕业那会,跟着师傅去调一条包装线,我程序写的工工整整,每个逻辑都对,就是一运行就卡包。师傅绕着线走了三圈,改了个延时,十毫秒,好了。为什么?因为包装袋滑过来的时候,比我们算的慢了十毫秒,传感器检测早了,就卡了。这种东西,书上能教你吗?教不了,只有泡现场才能摸出来。
还有安全,这个是红线。急停必须是硬接线串回路,程序里头还要再加锁,哪怕程序跑飞了,急停按下去也得能断电。新手最容易犯这个错,觉得程序里加了急停就完事,万一程序死了呢?那不出事了?
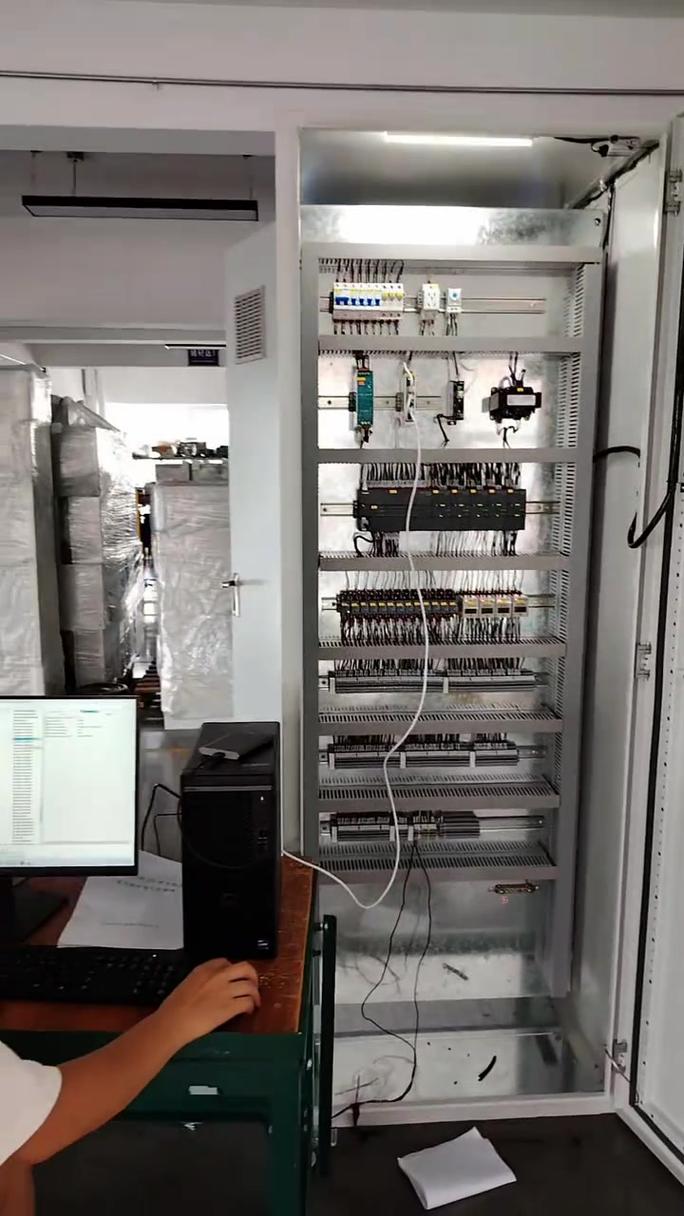
不过话说回来,现在的PLC真的越做越好用了,原来上传个程序还要专用的数据线,现在连上网就能远程改,方便太多了。也便宜,小几百块就能买个带几十点IO的,小作坊改个小设备完全够用。
几个传了好久的误区,得掰扯清楚
第一个误区,PLC马上要被工控机、AI替代了。真不是。工控机功能强,能跑算法能看视频,但是工控机本质就是个放车间的电脑,电脑就会死机,就会坏,坏了修起来多麻烦?PLC呢?坏了拔下来插个新的,程序导进去,十分钟就能开产,你算算账,停线一小时损失多少钱?换个PLC才多少钱?对于大部分只需要稳定逻辑控制的产线,PLC就是最优解,没之一。
第二个误区,学PLC就是学编程。不对,我见过太多培训班出来的小孩,梯形图画的比谁都整齐,到现场,传感器没信号,都不知道用万用表测哪里,线接错了都查不出来。PLC是用来控制设备的,你得懂电,懂传感器,懂整个产线的工艺,才能用好。光会写程序,等于不会。
第三个误区,只有进口PLC才好用。这话放二十年前对,现在真不对。国产PLC这几年进步特别大,小中型产线用,稳定性完全够,价格还便宜一半都多,出问题售后响应还快。当然,那种几百个点的大型复杂产线,进口牌子确实还是更稳一点,但也不是说国产就做不了,只是时间问题。
现在走到哪个工厂,打开电柜,大半都能看到那方方正正的小东西,安安静静卡在导轨上,灯一闪一闪的。没人会特意注意它,它也不会出什么风头。无非就是默默按程序跑着,控制着气缸推,传送带转,零件一个一个加工出来。
工业就是这样,最核心的东西往往都不显眼,就像PLC,出来几十年了,新技术吹了一波又一波,它还是那个耐造的方盒子,待在它该待的地方。