2026-10-13 12:10:46 作者:网编
分类:文章
上个月去城郊的加工外协厂帮朋友调设备,一进车间就被角落里那台手持式等离子切割吸引了——一个学徒工拿着枪头,对着堆在地上的废槽钢随便走,不到十秒整根槽钢就断成两截,连火花都少得可怜。
不是我大惊小怪,干了快十年机加工,每次看等离子干活还是觉得神奇。一把不粗的枪头,接个气泵接个电源,就能切动从几毫米到几十厘米的几乎所有金属,换火焰切割早烧得黑乎乎切不动了。
到底什么是等离子切割?说穿了就是超高温“融”出来的缝
很多人听过等离子,知道是除了固液气的第四态物质,说白了就是被电离的气体——给气体加足够高的温度,原子核和电子分开,就成了能导电的等离子。
等离子切割就是把这团东西压缩从枪嘴喷出来,温度能飙到10000℃以上。
什么概念?哪怕是熔点两千多摄氏度的钨,碰到这温度也瞬间化成水。
喷出来的同时,还有高压气流把融化的金属渣吹走,一路走下来就留出一条切割缝,完事。
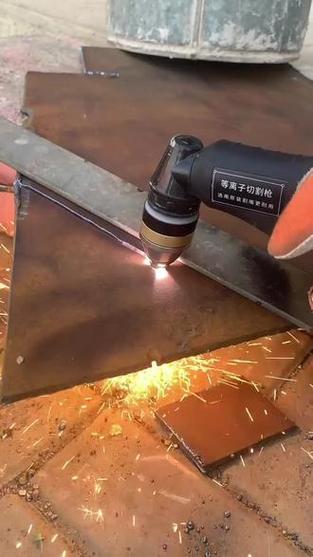 工业手持式等离子切割枪切割钢板实拍
对比火焰切割,火焰切割是靠金属和氧气燃烧来下料,只能切普通碳钢,碰到不锈钢、铝、铜这些不爱燃烧的金属,直接歇菜。等离子不管你是什么金属,只要导电就能切,这就是它最核心的优势。
说实话我刚入行的时候见过新人不懂,拿火焰切不锈钢,烧了十分钟就出来个坑,被师傅追着骂,现在想想还好笑。
看着简单,做对用好全是坑
很多人觉得不就是通电喷气吗?有什么难?其实核心易损件的门道就能难住一半小加工厂。
你切东西,最容易坏的就是电极和喷嘴,等离子弧就是从这俩地方出来的,长期扛一万度的高温,纯度不够的材料分分钟烧穿。
我之前见过贪便宜的老板,进一批比市场价低一半的电极,结果一天换了二十多根,工人骂骂咧咧,活还没赶出来,亏得比省的多。
不过话说回来,就算易损件用好的,切出来好不好看也得看功夫。
切的时候枪头离工件远一毫米近一毫米,出来的效果天差地远。远了弧压不够,切不透;近了容易碰枪,烧喷嘴。现在数控切割机带自动调高,解决了大部分问题,但小厂子用手动的,全靠师傅手上的稳劲。
很多人对等离子切割有个误解,说切出来断面坑坑洼洼全是挂渣,只能做粗加工。
其实不对,那是普通等离子的问题,现在的精细等离子切割,切十几毫米的钢板,断面粗糙度能赶上铣削,几乎不用二次打磨。当然,设备价格翻好几倍,小厂子一般舍不得进,接粗活才用普通的。
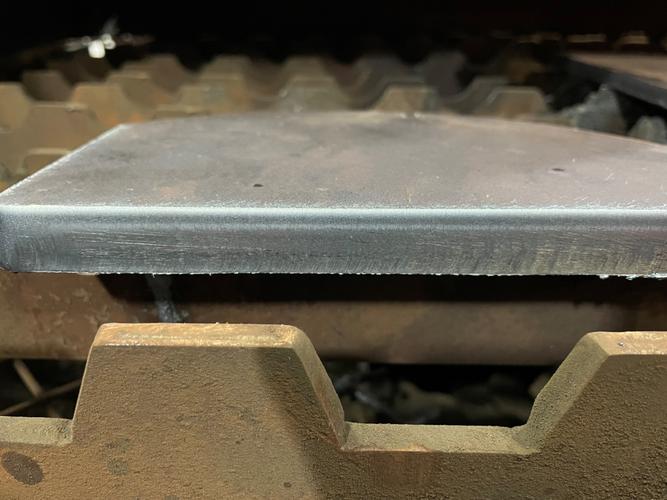 普通等离子与精细等离子切割断面效果对比图
还有人说等离子切不了厚板?不对,现在大功率等离子,切一百多毫米的钢板也能切动,就是成本比火焰切割高太多,一般没人这么用罢了。性价比不对等嘛。
原来它早就藏在你身边
 原来它早就藏在你身边
很多人觉得等离子切割是工业里的高端东西,离日常生活远,其实不对。
你小区楼下做铁艺护栏的,那种歪歪扭扭的异形花型,大多就是小手持式等离子切出来的,比线切割快几十倍,成本还低。
马路上的大货车车架,造船厂的船体分段,高铁车厢的钣金,全离不开等离子切割。
原来不锈钢、铝合金这些难加工的金属,要切个异形件,要么铣削成本高得离谱,要么线切割慢到死,等离子出来之后,小加工店也能接这些活,整个钣金加工的成本一下子降了好多,咱们平时能买到便宜的不锈钢制品,也有它一份功劳。
现在激光切割火得很,切薄板精度比等离子高,很多人说等离子要被淘汰了?
哪能啊。激光切厚板成本太高,二十毫米以上的钢板,激光切割的成本是等离子的好几倍,真要下料,大部分厂子还是选等离子。
现在还出了水下等离子切割,把工件放在水里面切,变形小,烟尘还少,比原来更环保好用。
哦对了,还有一点,做废品回收拆解的,现在几乎人手一台小等离子,拆废钢废车比气割快太多,省出来的时间多收好几车货。
说白了就是工业里一把锋利又便宜的万用刀,不显眼,但离了它还真不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊割车间里的隐形刀:等离子切割的那些门道
文章链接:https://m.zystgy.cn/a/61889