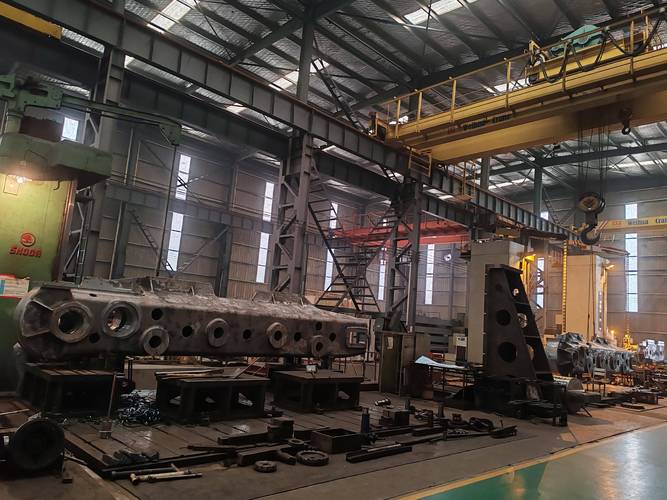
上个月去车间帮朋友盯工件加工,站在十米外后背都震得发麻。那台掉了漆的老伙计,慢腾腾挪着刀杆往工件里走,每走一毫米都稳得像钉住了。很多路过的学徒凑过来问,这大钻床怎么这么大个儿?哦,这哪是钻床。这是镗床。
别乱认:镗床真不是放大版钻床
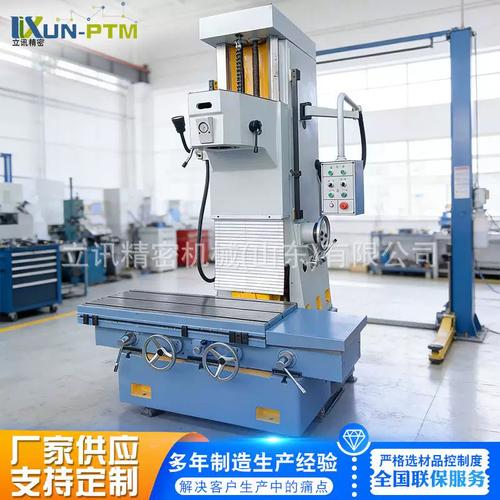
很多外行分不清这俩,甚至不少刚进厂的学徒也会混。简单说,钻床是干“从无到有”的活——实心材料上钻出新孔,钻头转着往里扎,工件大多不动。
镗床不一样。镗床的核心,从来不是“打孔”,而是“修孔”“精整孔”。大多时候,工件上已经有孔了,不管是铸出来的,还是粗钻出来的,镗床要干的,就是把孔扩到需要的尺寸,刮出够光够准的内壁,保证尺寸差不超过几根头发丝。
你想想,造轮船主机的缸体,那孔直径快两米,深度好几米,总不能做个一吨重的钻头来钻吧?就算做出来,钻出来的孔歪歪扭扭,精度差几毫米,装上去曲轴转两天就磨坏了。
这种活,只能交给镗床。镗床是刀具旋转着走刀,一点一点把孔壁余量刮掉,想多大就多大,想多准就多准。
哪怕是汽车发动机的缸体孔,最后精整那一刀,很多也还是镗床来干。说实话,没有这一刀,发动机跑起来噪音大,寿命直接砍一半。
镗床干活,难到什么程度?
我刚进厂跟着师傅学的时候,师傅第一句话就说,干镗工,磨的就是心性。一点急都不能冒。
难在哪?头一条就是刀杆颤。颤振,是镗工一辈子都在跟它斗的对手。你要加工深孔,刀杆就得伸得长,伸越长越软,刀头一碰到工件,忍不住就抖。抖一下是什么后果?孔壁上就出一圈一圈的刀纹,光洁度直接不合格,轻者要重新返工,重者整个几十吨的工件就废了,那损失,不是开玩笑的。
为了压颤,老师傅有好多野路子,比如在刀杆上缠橡胶圈,或者给刀杆灌沙子,就是增加阻尼,把抖动压下去。现在有现成的阻尼减震刀杆,但是遇上特别深的孔,还是得靠师傅调转速走刀量,那手感,真的教不出来。
第二个难,就是错不起。大多找镗床干的活,都是大件,几十吨上百吨的工件,往镗床上挪一次,就要行车吊大半天,对刀对大半天,一点错都出不起。你要是镗大了零点一毫米,这个工件直接就废了,几十万上百万打了水漂,谁都担不起这个责任。
我刚学那会,第一次对刀,手都抖得握不住手柄,师傅在旁边骂,你抖什么,它又不吃人。话是这么说,真站在那百吨的工件面前,谁不紧张啊?
为什么说,没有镗床就没有大国重器
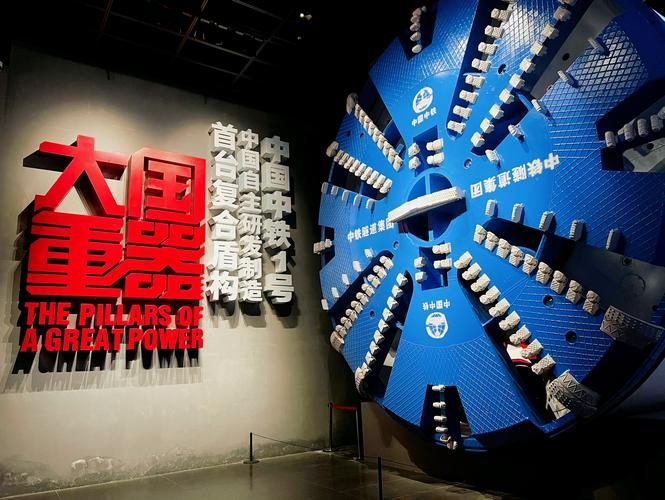
你可能从来没听过镗床的名字,但是你能用到的电,坐过的大船,飞上天的大飞机,全靠镗床撑腰。
风电主轴的轴承孔,要承受几十吨的旋转力,公差差个零点零几毫米,轴承用两年就坏了,整个风塔都得停机维修,那成本海了去了。核电的压力容器法兰孔,几十个孔的同轴度要求差不能超过零点一毫米,只能靠数控镗床一个个镗出来。航空发动机的机匣,那复杂的异形内腔,也得靠数控坐标镗床来修,差一点,推力就上不去。
有人说,现在都有五轴加工中心了,还要镗床干嘛?说实话,加工中心再厉害,也放不下百吨级的工件啊。落地镗床本身就是固定在地上,工件挪过来对着刀杆,多大的工件都能装,这点就是加工中心比不了的。
还有个常见的误解,很多人觉得镗床都是干粗活的笨家伙。不对,坐标镗床的精度能到微米级,用来加工高精度的模具、量具,比很多精加工设备都准。它还不光干孔,镗床也能铣平面,镗内螺纹,刮齿轮,活多着呢。
不过话说回来,现在越来越多的老式镗床都换成数控的了,输入程序就自己走刀,精度更高,也不用师傅一直盯着手柄摇了。但是老一辈镗工说的那句话我一直记得:镗孔就是镗心,你心稳,孔才稳。
你下次路过机械厂的重型车间,往最里面走,总能看见那么一两台卧在地上,伸着长长刀杆,慢腾腾走刀的大机器。别认错了,那就是镗床。它不抢风头,所有的力气都花在那些看不见的孔里,我们的重器能稳稳妥妥跑几十年,全靠它那一刀一刀,刮出来的准头。