2026-10-13 23:49:45 作者:网编
分类:文章
上次跟线的时候,总装班的老李蹲在欧曼重卡的仪表台下面,攥着一把剥线钳骂——昨天刚下线的三台车,ABS灯跳了一路,查了俩小时,最后发现是CAN总线的双绞线接反了半圈。
旁边的小徒弟还在翻厚厚的技术手册,被老李一巴掌拍在脑门上:“翻啥翻,这破线的毛病,我闭着眼都能摸出来。”
所谓CAN总线,就是车间里用了快40年的“抗造网线”
别一上来就搬什么“串行通信协议”的书面定义,听着就头疼。
早在上世纪八十年代之前,不管是商用车还是工业机床,每个传感器、每个功能模块都要单独拉一根线到主控板。一台重卡的线束捆起来,粗细能赶上成年人的胳膊,重量奔着七八十斤去。接错一根线,整台车的功能就得挨个排查,有时候查一天都找不到问题在哪。
CAN总线就是为了解决这个破事出来的。
把所有的传感器、控制器、执行机构,全部挂在两根拧在一起的铜线上,大家共用这一条通道传信号。传的时候定好规矩:谁的事急谁先说话。刹车的信号比调空调温度的优先级高,就先把信号发出去,后面的自动等着,不会挤成一团。
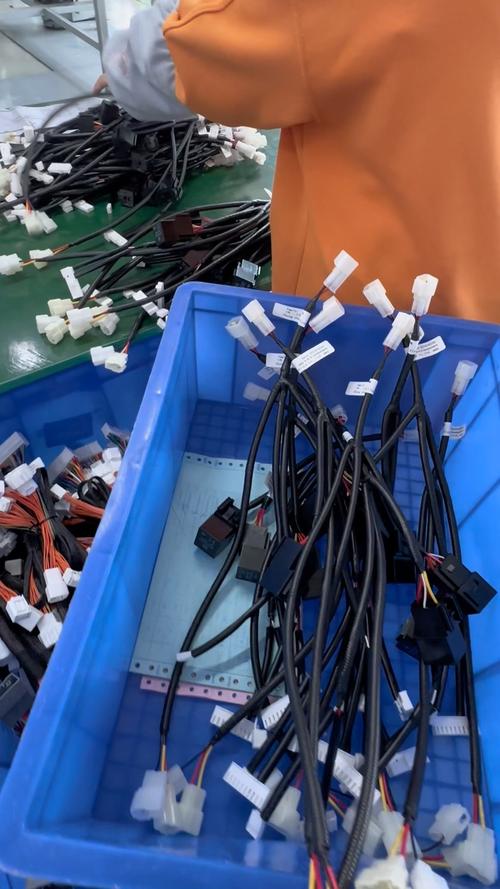 商用车总装线工人插接CAN总线接插件
别听那些卖高价培训课的扯什么复杂算法,本质就是把原来几十根单独的线,换成两条拧在一起的铜缆,把杂乱无章的点对点连接,变成有优先级的共享通道。通常这套线的抗干扰能力,能扛住距离200米外焊枪作业产生的电磁辐射,不会因为周围有大功率设备就乱跳信号。
CAN总线最核心的优势从来不是传输速度快,是在强干扰的工业环境里,丢包率能压到万分之一以下。
做这玩意的难点,全在没人看得见的拧线工序上
很多人觉得不就是两根线拧一块吗?有啥难的。
真做起来,全是坑。
之前车间出过一批批量问题,拧线工位的外包工图快,把每米双绞线的绞合圈数从规定的18圈降到10圈。刚下线测通断全是好的,结果车跑出去不到五百公里,只要过高速收费站刷ETC,仪表上的里程表就开始乱跳,ABS灯时不时闪一下。
查了快半个月才找到根源——绞合密度不够,双绞线的电磁屏蔽效应直接失效,被ETC的射频信号串了线。
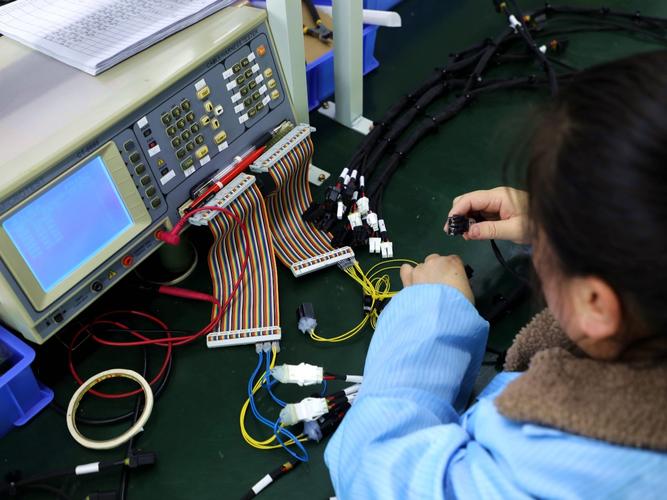 车间线束工位检测CAN总线绞合密度工装
合格的CAN总线双绞线,每米绞合圈数偏差不能超过2圈,线的绝缘皮要能耐-40度到125度的温差。不然东北冬天零下三十度,线皮冻硬了开裂,夏天发动机舱里温度奔着一百二三十度,线皮烤化了粘成块,全是要批量索赔的烂摊子。
去年有个外协厂送过来一批线,绞合的时候把其中一根铜丝拧断了半股。刚上线测的时候,通断是好的,电阻也在合格范围内。结果车跑了三千公里,路面一颠,断的那半股彻底分开,信号直接断了,半路上趴窝。最后算下来,返工加客户索赔,赔了快二十万。厂长直接把剩下的那批线全拉去锅炉房当引火绒烧了,半根都没留。
别以为这玩意只在车上用
 别以为这玩意只在车上用
蹲线的这三个月,我见过太多人对CAN总线的误解——觉得这就是汽车行业独有的技术。
错。
现在车间里的新注塑机,早就把原来的点对点线束全换成CAN总线了。射胶压力传感器、模温探头、开合模位置开关,全部挂在同一对双绞线上。以前老机子换一次接线,四个工人要干四个小时,现在接完所有点位,四十分钟就能搞定,控制柜里的空间直接省了三分之一。
还有现在高层住宅的电梯,门机控制器、变频器、轿厢按键板,也全是用CAN总线连的。以前电梯出个“门不关”的故障,维修工要爬半天井道,顺着线一根一根查。现在拿个手持诊断仪插在接口上,直接能看到哪个点位的信号丢了,二十分钟就能把问题定位。
说白了,这东西从来不是什么飘在天上的黑科技。就是一帮被乱线折磨够了的工程师,攒出来的实用玩意儿——抗造,耐造,出了问题好排查,就够了。
上次拆一台报废的2010年的老轿车,扒开仪表台后面的线束,发现里面的CAN总线已经用了13年,铜芯外面的绝缘皮都有点发乌,插上去测信号,居然还能稳定传输。
哦对了,现在路边很多改装店,给私家车加装抬头显示、自动升窗功能的时候,总喜欢破线往CAN总线上接,根本不做防水绝缘。下两次雨,接插件里进了水,铜片腐蚀了,信号就开始乱跳,好好的车给改得毛病一堆。
这种事,见多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲了三个月商用车总装线才搞懂的CAN总线那些事
文章链接:https://m.zystgy.cn/a/61933