去年深秋去浙东某个精细化工装置区做管线应力测试,刚跨过平台的格栅板,戴红袖章的师傅一把薅住我后衣领:”小伙子别乱蹭!你腿边那根刷黄漆的,280度导热油,漏一点你裤腿直接烧个洞。”
当时我还笑他太夸张。毕竟在普通人的认知里,工业管道不就是粗点的铁管子?弯一弯、焊一焊,能走介质就行。直到后来在现场待了三天,爬了几十层管廊,摸过几十根带着不同温度、不同压力的管线,才反应过来——我们脚下踩着的这些被阳光晒得发烫的铁管子,根本不是凑数的配角,是整个工厂的血管。
别拿它跟家里的自来水管比,差着十万八千里
很多人对工业管道的误解,从把它和家里的PPR自来水管划等号开始。家里的水管走的是常温自来水,压力最多也就0.4兆帕,漏了最多泡个地板。可工业管道要扛的是什么?是几百度的高温蒸汽,是十几兆帕的高压氢气,是带着强腐蚀性的酸碱废液,甚至还有从泵里打出来的、带着持续振动的物料流。
更别说它还要扛住自己的“脾气”——热胀冷缩。一根100米长的碳钢管,从常温升到200度,热胀量能有24厘米,你要是把管子两头硬焊死在设备接口上,不用等介质漏,自己产生的内应力就能把设备接口扯变形,甚至把管子本身扯出裂纹。
从管子进厂的那一刻开始,每一根都有自己的“身份证”——材质质保书、炉号追溯记录、壁厚实测数据,少一样都不能上现场。说个真事,之前有个分包队图省事,把本来要走含氯腐蚀性物料的316L不锈钢管,换成了普通304的,装完打压都合格,结果投用第三周,焊缝处就漏了腐蚀性废水,流到电缆沟里烧坏了控制电缆,整条生产线停了48小时,算下来损失大七位数。
真不是铁管凑数就行。
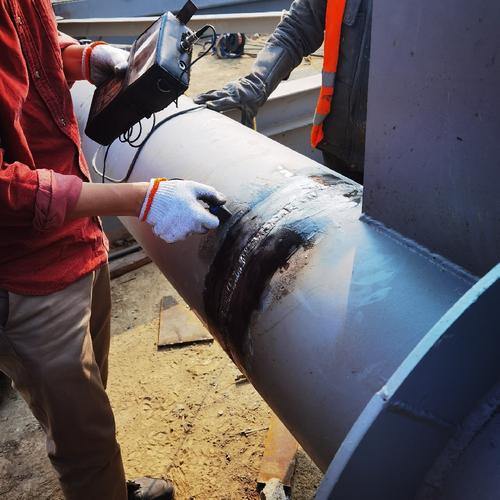
焊在管子上的每一道缝,都要拿放大镜找毛病
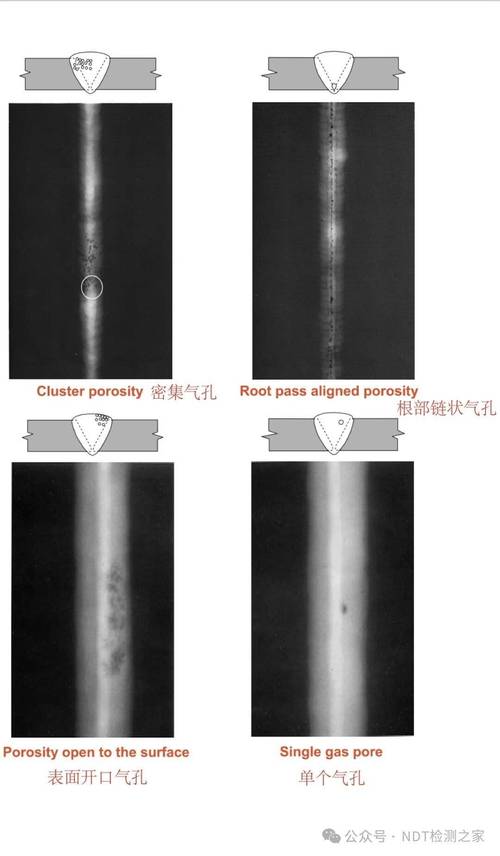
外行人看管道安装,觉得就是几个焊工拿着焊枪,对着管口烧出亮花就行。真不是。工业管道的焊口是分等级的,走易燃易爆、有毒有害介质的管线,每一道焊口焊完之后,都要做射线探伤——就跟给人拍X光似的,把焊缝里的气孔、夹渣、未焊透的缺陷全部拍出来,对照标准判定合格等级,差一点都不能过。
我见过最较真的焊工师傅,焊一道DN50的不锈钢管,花了快40分钟。焊完拿小锉把焊道磨得发亮,拿千分尺量焊道的余高,差0.1毫米都要磨掉重新补焊。旁边的年轻徒弟嫌他慢,他把烟从耳朵上取下来点着:”这管子走的是氢气,漏了就是炸的事,我慢这十分钟,换后面三年不操心,划算。”
现在现场焊口的合格率,大家嘴上说的都是99%,可真到了关键管线,没人敢拿这1%的侥幸说事。毕竟你不知道哪道焊缝里藏着一个针尖大的气孔,在高压介质的冲刷下,会慢慢裂成能漏出物料的缝隙。
关于工业管道的几个想当然,全是踩过坑才攒的经验
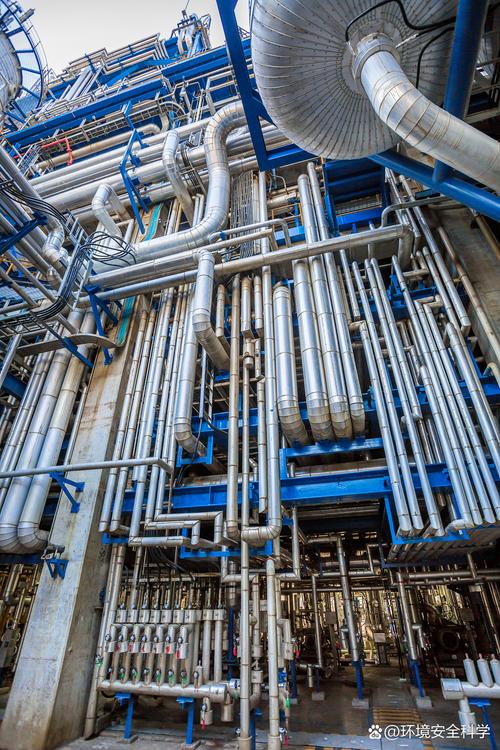
在现场跑了快十年,听过太多外行人对工业管道的想当然,每一个背后都是实打实的教训。
有人说管子越厚越结实。错。之前有个老装置检修,负责的师傅怕管子锈穿,把本来设计6mm壁厚的碳钢管,私自换成了8mm的。结果投用之后,管道的振动比之前大了30%,连带着泵的出口法兰都开始渗密封油,查了半天才发现,壁厚增加之后,管道的热胀应力变大,自振频率刚好和泵的振动频率对上了,产生了共振。最后把管子换回到设计壁厚,振动立马降回了正常范围。
有人说管道刷漆就是为了好看。错。刷什么颜色的漆,是有硬规定的——黄漆是导热油,红漆是蒸汽,绿漆是循环水,黑漆是污水,连漆的厚度都有要求。太薄了扛不住户外的风吹雨淋,两年就锈穿;太厚了冬天一冻,漆皮大块往下掉,落进设备里就是磨轴的隐患。
还有人说管道漏了,拿耐温密封胶糊上就能凑合用。我的天,这个真的要吐槽。之前有个外包的维修工,看到高温蒸汽管的法兰有点渗汽,图省事拿耐温密封胶往缝隙上抹,结果系统一升压,胶直接被吹飞,烫得他手腕起了一串水泡。所有工业管道的密封面,哪怕是个小小的法兰垫片,都要对应设计压力、介质温度、腐蚀特性选,差一点都不行。
这两年去现场,也能看到不少新变化。很多新建的装置开始用预制化管道——就是在工厂车间里把管子按尺寸裁好、焊好、探伤合格,运到现场直接拼,比现场露天焊接的效率高好几倍,质量也更稳。毕竟工厂里的焊接环境是恒温恒湿的,不像现场刮风下雨,焊缝里容易藏气孔。还有的管线开始装微型应力传感器,不用人爬几十米的管廊去测,坐在控制室就能看到哪段管子的热胀量不对,提前处理,不用等漏了才慌慌张张抢修。
前阵子跟当初薅我衣领的安全员聊天,他说干了三十年装置区,最不敢怠慢的就是这些埋在架子里、走在格栅板下面的管子。你说它重要吧,平时没人注意,刷着漆安安静静架在那,连个声响都没有。可真哪根管子出了问题,整个装置就得停摆。
就像厂子里的老工人,平时话不多,关键时候扛事。