上周跟着车间张师傅拆了台用了十二年的齿轮泵,泵腔里积的油泥刮下来能攒小半罐,那油泥黑得像磨过炭的墨,指甲抠上去硬邦邦的。
拆到第三颗螺栓的时候,先别急着抠齿轮
很多人对齿轮泵的第一印象,是课本里画的两个啮合齿轮,觉得这东西简单到凑数都能做。真拆过就知道,差一点都不行。
拆的时候张师傅特意拦着想直接拽齿轮的徒弟,先摸了摸主动轴的油封边——半圈亮得反光的磨痕,是十二年的旋转摩擦磨出来的,油封的橡胶边已经硬得跟塑料片似的,稍微一掰就裂。再看副轴,齿面还留着当年精磨的时候的细微刀纹,连油封槽里的积碳都没堵满。
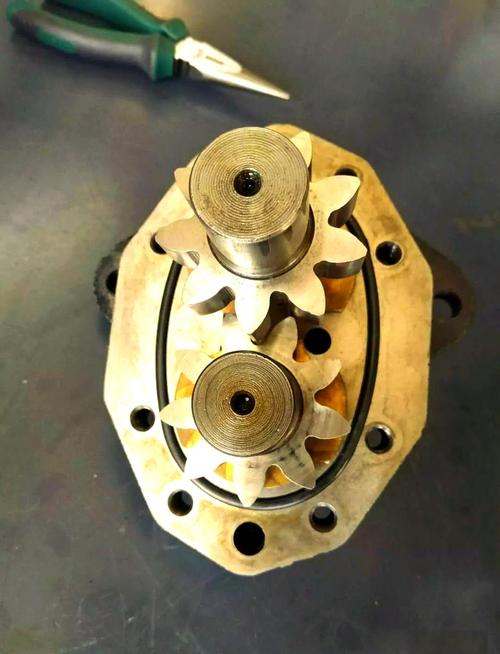
说真的,这东西的原理简单到离谱——没有活塞,没有曲轴,连个复杂的配流盘都没有,靠俩模数2.5的直齿在密闭泵腔里转,吸油侧的齿槽脱开形成负压,把油吸进来,沿着齿槽和泵壁的缝隙一路推到排油侧,排油侧的齿互相啮合,直接把油挤出去,打出稳定的压力。
精度要求高。
高到什么程度?
齿顶和泵腔的径向间隙,通常要控制在0.02毫米以内——差不多是两根头发丝的厚度。间隙大了,油直接从缝隙漏回吸油侧,打半天压力上不去;间隙小了,机器运转的时候温度升高,金属热胀,齿顶直接蹭上泵腔内壁,转半小时就卡壳,拆下来就是一圈深深的划痕。
磨齿工序的师傅,最烦新手碰他的砂轮
齿轮泵的核心零件就是那两个齿轮,看着不起眼,从毛坯到能装到泵上,要过五六道工序。
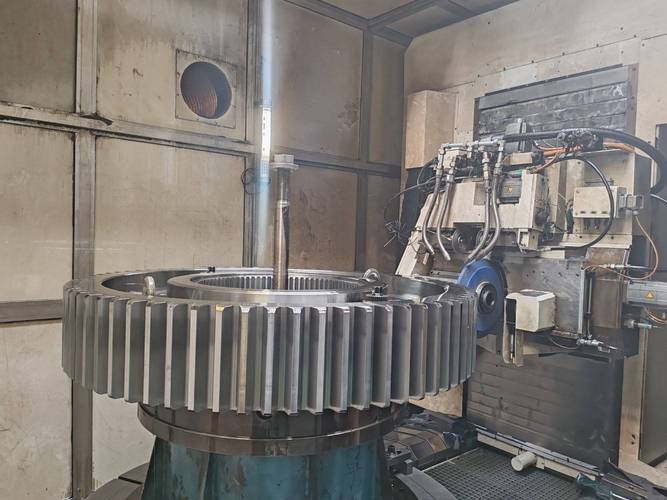
毛坯是45号钢或者低合金结构钢,先上车床打中心孔,再上滚齿机滚出大致的齿形,留大约0.1毫米的磨量。之后进热处理炉渗碳淬火,齿面硬度要打到HRC58-62,硬到拿合金划都留不下痕,不然转个几个月齿面就被磨出凹坑,压力直接垮掉。
热处理完的齿轮要拿到磨齿机上精磨齿面,这是整个工序里最磨人的环节。磨齿的王师傅去年跟徒弟发过好大的火——徒弟调砂轮的时候没把进给量压到0.005毫米,磨出来的齿面粗糙度差了半级,装上去试机的时候,泵的噪音比正常值高了12分贝,隔着两米能听见齿轮啮合的“哒哒”声,像小钢珠掉铁皮桶里。
不过话说回来,别以为所有齿轮泵都娇贵。早年给油田配的大流量齿轮泵,抽含沙的原油的时候,连个像样的过滤器都不装,泵壳被泥沙磨薄两毫米了还在井上转,换个厚点的泵壳接着用。哪像实验室里的微型小泵,进一点细碎杂质就卡得转不动,拆出来清理半天才能恢复。
你每天都在用的东西,说不定就藏着它
很多人觉得齿轮泵是车间里的大家伙,离日常生活远得很。真不是。
你家楼下那个自动洗车机,喷高压洗车液的泵就是小排量齿轮泵;早年路上跑的老款燃油车,转向助力系统里打助力油的,九成是齿轮泵;甚至你家楼下咖啡店的商用浓缩咖啡机,萃取咖啡的时候压9个大气压的热水,拆开那个小小的泵头,里面就是个指甲盖大的微型齿轮泵。通常这类微型泵的排量只有每分钟几毫升,噪音控制得比家里的冰箱还小,你站在咖啡机旁边都听不到它转的声音。
上次给一个开咖啡店的朋友拆咖啡机泵的时候,他瞪着眼说从来不知道这小玩意儿能这么扛造——连续转三个月,拆开看齿面连个划痕都没有,油腔里积的咖啡垢刮下来,擦干净了跟新的一样。
当然也有偷工减料的便宜货。现在很多小厂做的齿轮泵,为了压成本,把最后一道磨齿工序省了,滚完齿直接装,齿形的误差能到0.05毫米,用半年就开始漏油,压力掉一半,换多少密封圈都没用——因为齿形不准,啮合的时候总有缝隙,油从缝隙哗哗往回漏,根本攒不住压力。
上周拆的那台十二年的旧泵,张师傅把齿轮擦干净,换了个新油封,对角均匀拧上四颗固定螺栓,开泵试机,压力稳稳压在16公斤,噪音比旁边新出厂的同型号泵还小。
哪有什么高科技。
无非是每道工序的公差卡得严一点,磨齿的时候进给量稳一点,装配的时候螺栓拧得匀一点。
就这么简单。