上周跟着张师傅蹲在机加工车间的装配线边,盯着台面上摆的半巴掌大的金属件看。铁壳凉得冰手。线圈裹着哑光黄漆,插电就吸合、断电就弹开的小玩意儿,就是这篇要聊的主角。
别被名字唬住,它就是个“带电的气路开关”
别上来就翻教材背原理。张师傅从料盒里摸了个拆到一半的阀给我递过来,拆开就三层东西:最外面绕着漆包线的线圈,中间套着弹簧的可动铁芯,底下带着丁腈橡胶密封垫的阀芯。
说白了就是个开关。通24V直流电的时候,线圈产生磁力,把铁芯吸起来,原来被阀芯堵死的气路通道就通了,压缩空气顺着管路冲到后面的气缸,气缸杆一伸,推着机械臂完成一个动作;一断电,磁力消失,弹簧把铁芯顶回原位,密封垫重新把通道堵死,气路马上断气,气缸杆跟着缩回去。
就这么简单?我一开始也不信。直到张师傅拿个线圈通上电,手放在旁边都能感觉到铁芯“嗒”的一声吸上去,断电“啪”的弹回来,声音脆得跟磕开个干核桃似的。
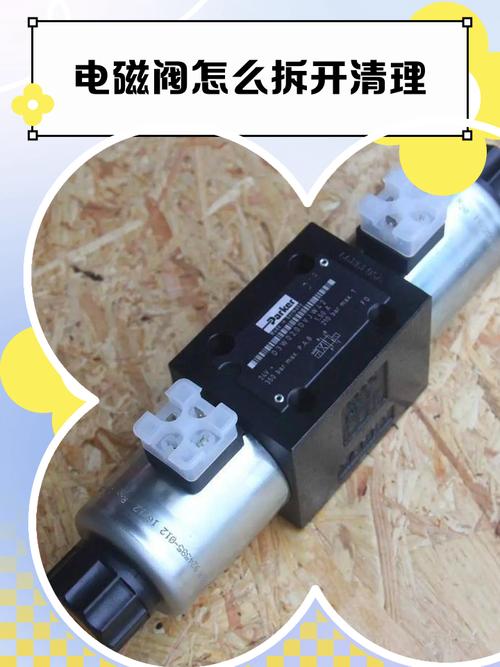
之前有个刚入行的徒弟,盯着这玩意儿研究了三天,说不明白为啥这么个小零件能撑起整个自动化系统。张师傅拍了下他的安全帽:别想复杂了,所有自动化的动作,追根到底都是气和油的流动,这东西就是控制流不流、往哪流的那个闸门。
做这玩意儿最磨人的,根本不是绕线圈
很多人觉得做电磁阀最难的是绕线圈——毕竟线圈要裹多少圈线、线径多粗,都是有固定数的,绕完通个电测一下吸力,达标就过。张师傅说这都是入门活。
真正磨人的,是阀芯和阀座的密封配合面。
你想啊,这东西要扛多少压力?通常通个0.7MPa的压缩空气,要是密封面的配合精度差个两三微米,漏一点气,后面气缸的推力就不够,整条线的动作都慢半拍。严重的时候,气漏多了,压力掉下来,机械臂直接停在半空中,整条线都得卡着等压力补上来。
那密封面怎么做出来?先在数控车床上精车一刀,留个几微米的磨量,再上平面磨床反复磨,磨到尺寸够了,拿下来用无尘布沾着无水乙醇反复擦,擦完还要拿到煤油槽里做测漏——把阀座浸在煤油里,从气路那头通上压缩空气,盯着密封面看半分钟,连个细泡泡都不能冒。
我那天帮着擦阀芯,擦完拿10倍放大镜看,连个头发丝压出来的细印都不敢留,生怕装上去出问题,手都捏出细汗。
张师傅说之前有批货,磨的时候砂轮掉了个小砂粒,在密封面上划了个极细的沟,一开始测漏的时候没发现,装到客户的包装线上,一到夏天车间温度升到四十度,密封胶垫被烤软了,那个细沟就开始慢漏,最后整线的打包动作卡壳,售后跑了三趟才搞定。
还有那个顶着铁芯回弹的弹簧,弹力也不能差。弹力大了,线圈的吸力不够,吸不动铁芯,阀开不了;弹力小了,断电的时候回弹慢,切气不及时,后面的气缸动作就拖泥带水。
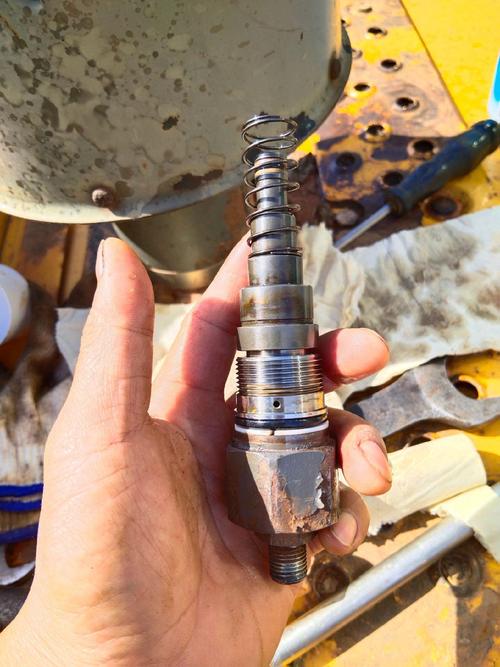
你说这东西小?每一个尺寸差一点,整只阀就废了。
你天天见它,只是从来没注意过
别觉得这东西离普通人远。
你家马桶冲水的那个自动装置,拆开就有个小型的电磁阀;小区楼下的自动消防喷淋系统,背后控制水路通断的也是它;甚至你早高峰挤地铁,屏蔽门开了关了,靠的也是一排装在门轴边的小型电磁阀。
之前有个朋友跟我抬杠,说这东西技术含量低,换个国产的分分钟就能替代。我当时就想笑——你要是遇到过早高峰屏蔽门因为一个电磁阀卡壳,半开半关堵了半站人,你就知道这小玩意儿有多关键。
很多人对这东西有误解,觉得坏了就是质量差。张师傅说他们做了这么多年,售后收到的返厂件里,至少六成不是本身质量问题,是气路里带的渣子卡了阀芯。就像你走路鞋底卡了个小石子,怎么走都顺不了。之前有个客户的空压机系统,前置过滤器坏了半个月没换,气里带了点细铁屑,装上去的电磁阀才用了半个月就卡了,拆下来阀芯上一道深印子,换了新阀也没用,最后把过滤器换了,系统才彻底顺过来。
说实话,很多人用工业零件的时候,总想着零件要扛造,从来不想想自己的管路干不干净、滤材换没换。
张师傅现在每天下班,都要把台面上摆的待装阀挨个摇一摇,听里面阀芯有没有晃荡的异响。他说干了三十年,摸过的阀没有十万也有八万,哪只阀装上去能用三年,哪只可能用半年就出问题,手一掂就有数。
上次从车间出来,我手里攥了个拆下来的旧阀,掂了掂,轻得很。就是这么个轻得没分量的小零件,撑着你家的马桶冲水,撑着地铁的屏蔽门,撑着工厂里整条高速运转的生产线。
没什么玄乎的。都是手底下磨出来的实在东西。