刚跟着张师傅钻完三号车间的龙门铣工位,裤腿上还沾着半片乳化液的印子。他蹲在导轨边拿指尖蹭了蹭那层亮得发黏的油膜,抬头就骂——上周刚换的新油,半个月就黑成酱油色,管润滑的小周又偷减了注油量。
那层0.01毫米的膜,扛着整台机床的命
很多人对工业润滑的印象,就是拿油枪往机器缝里怼两下。真不是。
哪怕磨得再光的金属表面,放在高倍显微镜下看都是像雨后的泥地一样坑洼不平,两个硬表面贴在一起的时候,根本不是面和面贴,是无数个凸峰在硬扛。工业润滑的核心,就是在这些凸峰之间填上一层连续的油膜,让金属和金属永远不直接碰。通常来说,重型机床的导轨间隙大约在0.02毫米上下,只要油膜厚度能到0.01毫米,就能把两个摩擦面彻底隔开,磨损量能降到干磨的几十分之一。
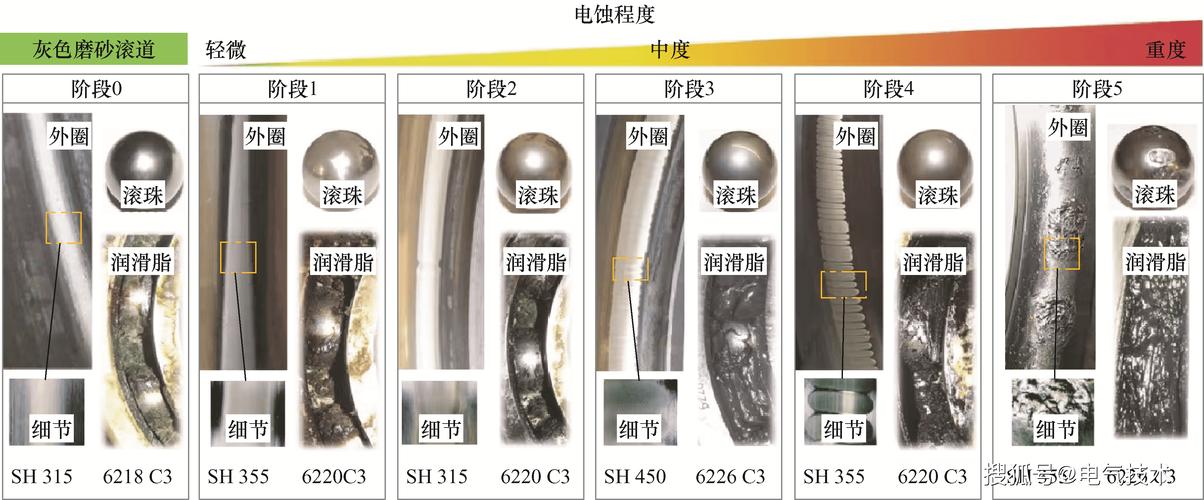
别觉得油越黏越好。
之前有个刚入行的小伙,怕重载下油膜扛不住被挤破,把原本指定用的68号导轨油换成了220号的。结果冬天车间温度只有五六度的时候,油稠得像半凝固的猪油,注油嘴打半天都打不进去,导轨干磨了两个小时,光调整刀补、修磨导轨拉出来的浅沟,就耗了一下午。
油膜破了是什么后果?去年隔壁车间的数控车床就是因为油膜断了,导轨磨出了一道三毫米深的沟,重新刮研导轨、找正精度,花了十二万,停了三天工,赶的订单差点全赔了违约金。
注油的门道,比炒个家常菜讲究多了
别以为把油加进去就完事。
每一个注油点的油量,通常控制在每平方厘米接触面积0.02到0.05毫升的区间。多了不行,少了也不行。
少了,油膜填不满间隙,硬磨。多了,导轨运动的时候会把多余的油甩出来,溅到工件表面。之前铣铝合金外壳的工位,就是因为注油阀开太大,油溅到毛坯上,后面做阳极氧化的时候直接留了一片擦不掉的印子,半托盘的件直接报废。
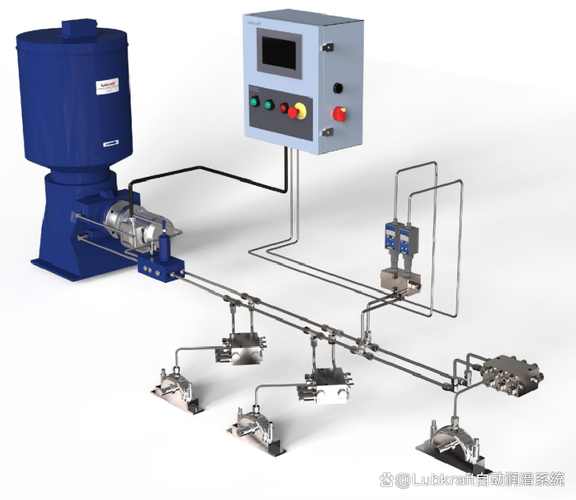
车间里现在大多用集中自动润滑系统,一根主管接了所有工位的注油嘴,设定好间隔时间、单次注油量,机器就会自动打油。但这参数从来不是设完就不管的。夏天车间温度高,油变稀,就要把注油的间隔时间调短;冬天油变稠,就要把单次注油量往上调。
说句实在话,我见过太多厂的设备科图省事,参数设完三年没动过。最后拆开主轴轴承盖的时候,里面的油都结块成黑泥了,换一套主轴轴承花了小二十万,算下来够买十年的好润滑油。
你以为的“润滑”,其实一半都在防错
很多人觉得润滑的工作就是加油。错。润滑系统的核心工作,从来不是“加油”,是“控污”。
哪怕是看起来一尘不染的精密车间,每立方米空气里都飘着几万颗肉眼看不见的金属粉尘、磨屑。润滑油在循环的时候,会把这些杂质全兜住,如果没有合格的过滤装置,这些混在油里的小颗粒,就像在两个摩擦面之间撒了一把细砂纸,磨出来的铁屑又混进油里,恶性循环。
之前碰到一个齿轮箱的故障,拆开的时候,油滤的滤芯上沾的铁屑能刮下来小半把。换了新油、换了高精度滤芯,三个月之后测齿轮的磨损量,直接降到了之前的十分之一。
这事离普通人的生活也不远。你坐的高铁,轮对轴承的润滑脂要是混了杂质,高速运行下可能直接抱死;你手机里的摄像头自动对焦马达,那一点点润滑脂要是选不对,用个半年就卡,拍照的时候镜头伸不出来。
现在也有新的玩法,有的润滑系统带在线监测,油里的金属颗粒浓度到了阈值,系统直接发警报,不用等磨坏了才发现问题。但话说回来,很多小厂根本舍不得装这个,总觉得“油够多就行”,等真出了故障,损失的钱够装十套监测系统。
刚才张师傅蹭完那层黑油,把调整后的注油参数往小周的工单上一写,撂下句话:下次再敢偷减注油量,就自己蹲在导轨边拿抹布擦一个礼拜。
风从车间的卷帘门吹进来,带着点机油和切削液的味道。那层薄薄的油膜趴在导轨上,看不见摸不着,但是整台机床转得稳不稳,做出来的零件精度够不够,全靠它撑着。