刚跨进装配车间的门,耳朵先被磨得发麻。三百多台电机同时转的嗡鸣裹着切削液的味道扑过来,张工攥着个带磁吸的小探头往3号机床的主轴上一吸,盯着手里的小屏幕皱起眉。
旁边刚过来轮岗的小徒弟凑上去看,屏幕上歪歪扭扭的曲线跳得人眼晕,他憋了半天问:“这啥啊?听异响?”
张工没抬头,伸手指点了点屏幕上一个突兀的尖峰:“啥异响。
不是听响,是抓频率指纹
很多外行对振动分析的第一印象,就是拿个东西往机器上一贴,听有没有不对的动静。
错。
真正的振动分析,抓的是时域波形里藏的频率指纹。你把探头贴在运转的部件上,它接住的不是杂乱无章的震动,是旋转的轴、滚动的滚珠、咬合的齿轮每一次接触、每一次磕碰、每一点磨损攒出来的连续信号,就像人说话时带的口音,藏在每一个细微的震动里。
别信那些把这事儿吹得神乎其神的说法。刚学这行的时候我总觉得这是玄学——同样是嗡嗡转的机器,怎么就从一堆乱线里揪出快要坏的零件?直到亲眼见着那台运行了三年的循环水泵,声音听着和平时没半分差别,频谱里却多了个和轴承保持架故障频率严丝合缝的尖峰,拆开来果然,保持架已经裂了两毫米的缝,再跑俩礼拜就得抱死把轴拉花,当时后背直冒冷汗。
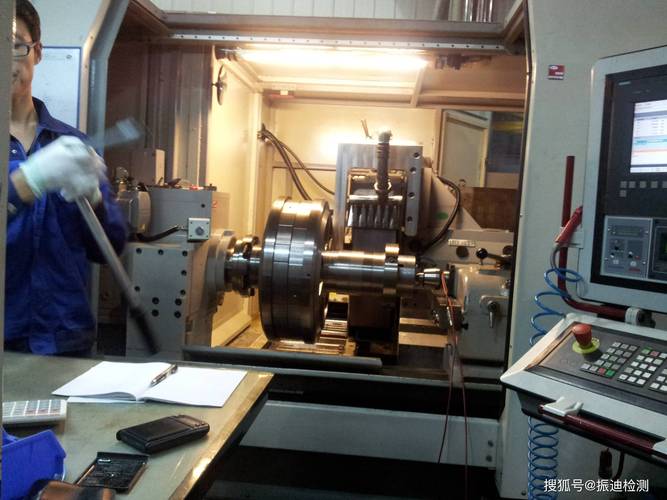
通常我们会把这些信号按频率段拆分。低频段找不对中、地脚松动、转子动平衡偏差,中频段对应滚动轴承的内圈、外圈、滚珠缺陷,高频段抓齿轮啮合时的磨损、裂纹。同样的尖峰出现在不同的频率段,对应的故障点天差地别,差个几赫兹,找错地方就得拆半天设备白忙活。
最容易踩的几个低级坑
干这行久了,见的荒唐事多了去。
有人觉得振动值越大越危险。
不对。同样的振动数值,在不同转速、不同重量、不同安装刚度的部件上,危险程度完全没有可比性。一台10公斤的小型伺服电机,振速到7.1mm/s就得停机检查,但是一台几吨重的工业汽轮机,同样的振速可能连日常警戒值都碰不到。拿统一的阈值卡所有设备,不是蠢就是懒。
还有人图省事,探头随便往机壳的薄防护罩上一搭就读数。那测出来的全是旁边设备传过来的杂波,半点儿参考价值都没有——得贴在轴承座的刚性支撑面上,磁吸座得擦得干干净净,连上面沾的半块干切削液渣子,都能让读数偏出去好几个微米。
之前那个凑在张工旁边的小徒弟,第一次独立测设备的时候图快,把探头往防护罩的铁皮上一吸,测出来的数飘得像心电图,被张工骂了一顿。拆了防护罩直接贴在轴承座上才发现,是地脚螺栓松了半圈——现在想起来都好笑,那小子当时脸涨得通红,蹲在地上找了半天,最后发现是上个月换机床工装的时候,谁忘了把螺栓拧到位。
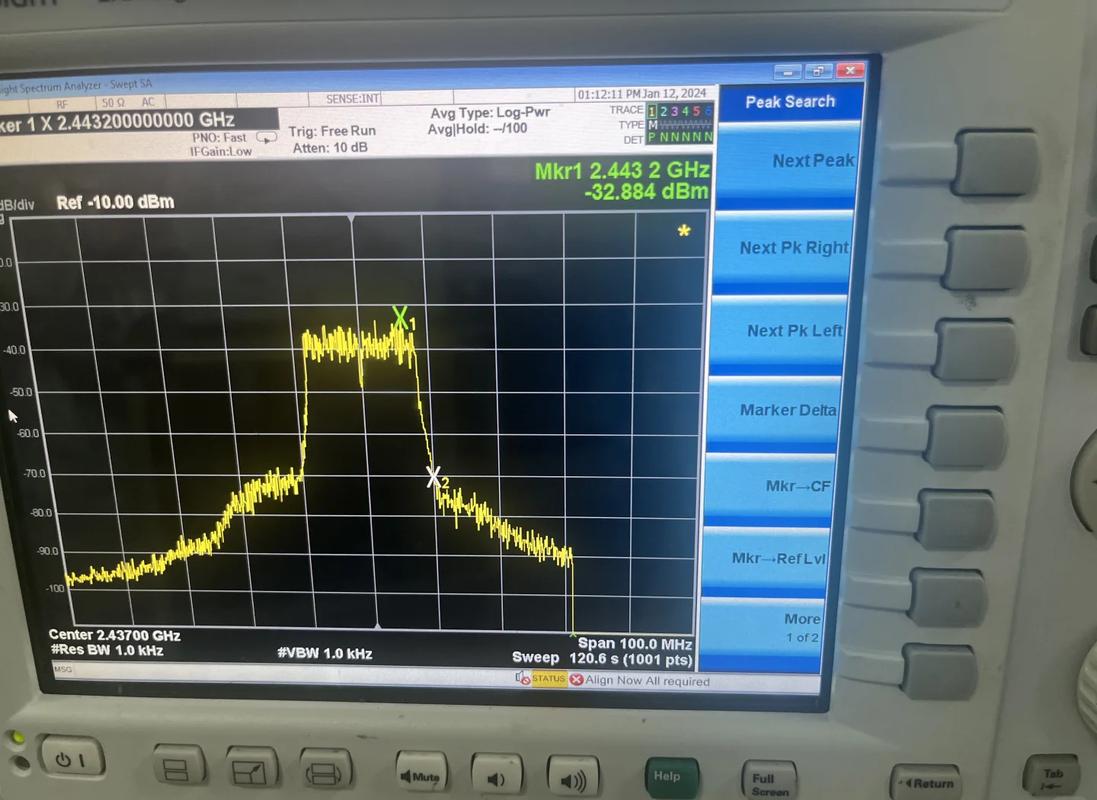
还有个最常见的干扰,就是现场的杂波。有次我们在车间测风机的振动,所有通道的波形突然集体抖了一下,刚毕业的实习生慌慌张张要喊人停机,抬头才看见外面的重型卡车压过了门口的减速带,地面传过来的震动。这种干扰要是分不清,能把人折腾得半宿睡不着觉。
其实离你一点都不远
别觉得这是车间里才有的技术,和普通人没关系。
你家小区地下室的二次供水水泵,没人盯着做振动检测,哪天轴承磨碎了半夜停泵,高层住户早上起来连刷牙的水都接不上;马路上跑的高铁,每个转向架的轴承都装了微型振动传感器,运行时实时回传数据,不会等轮子磨偏到晃荡了才发现故障;甚至你手里天天用的笔记本硬盘,里面高速旋转的磁盘组,出厂时也要靠振动分析校准动平衡,不然用俩礼拜就出坏道,存的毕业照、工作文件说没就没。
当然这事儿也不是万能的。不是买个几万块的频谱仪就能当老师傅,同样的波形,新手看就是一堆乱线,干了十几年的老工程师扫一眼就能认出哪个尖峰是真的故障,哪个是过路的叉车压过地面传过来的干扰。这东西没什么捷径,就是在现场蹲久了,见的故障多了,自然能从一堆乱麻里揪出最关键的那根线。
张工把探头拔下来,在工装裤上蹭了蹭上面沾的油星子。3号机床的主轴轴承间隙快超差了,得安排在下周的例行保养时换掉。没人会特意提这事儿,就像没人会注意医生拿听诊器贴在你胸口听的那几秒——那些藏在嗡鸣里的小问题,早早就被揪出来了,你根本不会等到机床卡死、水泵停转、硬盘坏道的那天。