轴承更换别上来就硬砸:12年现场机修攒的实操避坑指南

上周去邻厂帮着救急,一条重载辊道线停了3天,就因为换轴承的时候硬砸,把轴颈砸出两道凹痕,新轴承装上去跑了两小时就旷量超标,直接废了一套6322的深沟球轴承,连带着耽误的产能损失算下来快两万。说真的,干现场的谁没在轴承更换上栽过跟头?

拆旧轴承:别把轴当砸轴承的垫铁

太多人拆旧轴承的时候图省事,拿个铜棒对着旧轴承外圈一顿敲,觉得反正旧的要扔,砸坏了也不心疼。错。拆旧轴承时对轴颈的保护优先级,远高于旧轴承的拆卸效率。轴颈要是被砸出凹痕、毛刺,哪怕你装的是进口SKF的新轴承,跑起来也会因为接触面不平整,出现局部应力集中,用不了俩月就旷量超标。
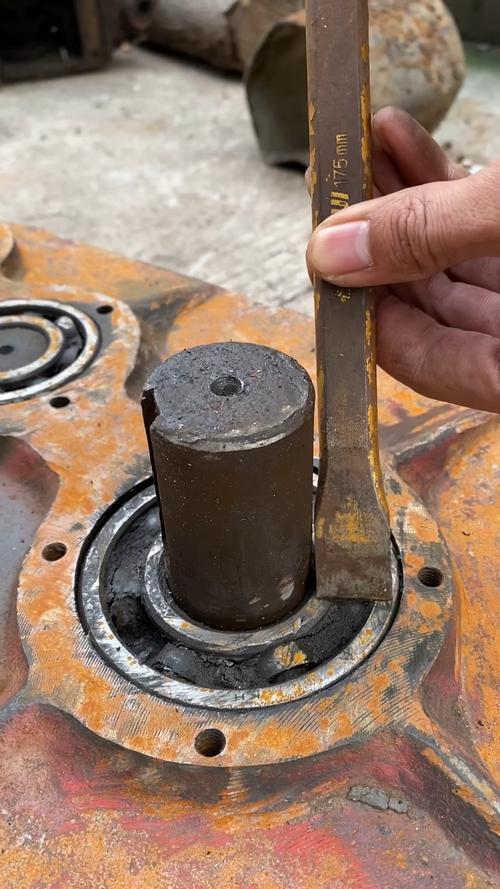
重载辊道轴承拉马拆卸实操场景
重载辊道轴承拉马拆卸实操场景
正规的拆法从来不是硬砸。用匹配型号的三爪拉马,勾住轴承内圈的端面,均匀施力慢慢把轴承拉出来,拉不动就喷点松动剂等个十分钟,别上来就用加力杆硬掰,把拉马爪掰断事小,把轴颈拉变形了才是真麻烦。

问:拆下来的旧轴承已经咬死在轴上,拉马完全勾不住内圈怎么办?

答:别拿气割直接烤得通红!温度控制在120度以内,用氧割的中性焰快速沿内圈圆周均匀加热,边烤边用拉马慢慢施力。温度一旦超过150度,轴的金相组织就会发生变化,表面硬度掉下来,后续跑起来直接弯给你看。我之前带过个徒弟,一着急把内圈烤到变蓝,那根45号钢的轴直接软了0.2mm,后来光轴都车了三刀,整根轴的结构强度直接打七折。

拆完旧轴承别着急拿抹布一擦就装新的。拿千分表打一下轴颈的圆度,通常公差超过0.02mm的,别硬装新轴承,不然你装得再正,跑起来也是偏心的,振动值能飙到报警值以上。

装新轴承:热装温度别全凭手感瞎猜

新轴承到手先别着急拆包装,很多人拆了包装直接往地上一放,铁屑、灰尘粘在滚道上,装上去没多久就磨坏了。现在现场换轴承基本都用电加热,比油煮干净,温度也好控制。普通滚动轴承的热装温度通常控制在80-110度区间,最高别超120度。超过这个温度,轴承的回火层就被破坏了,滚道表面的硬度掉下来,设计寿命直接砍半。
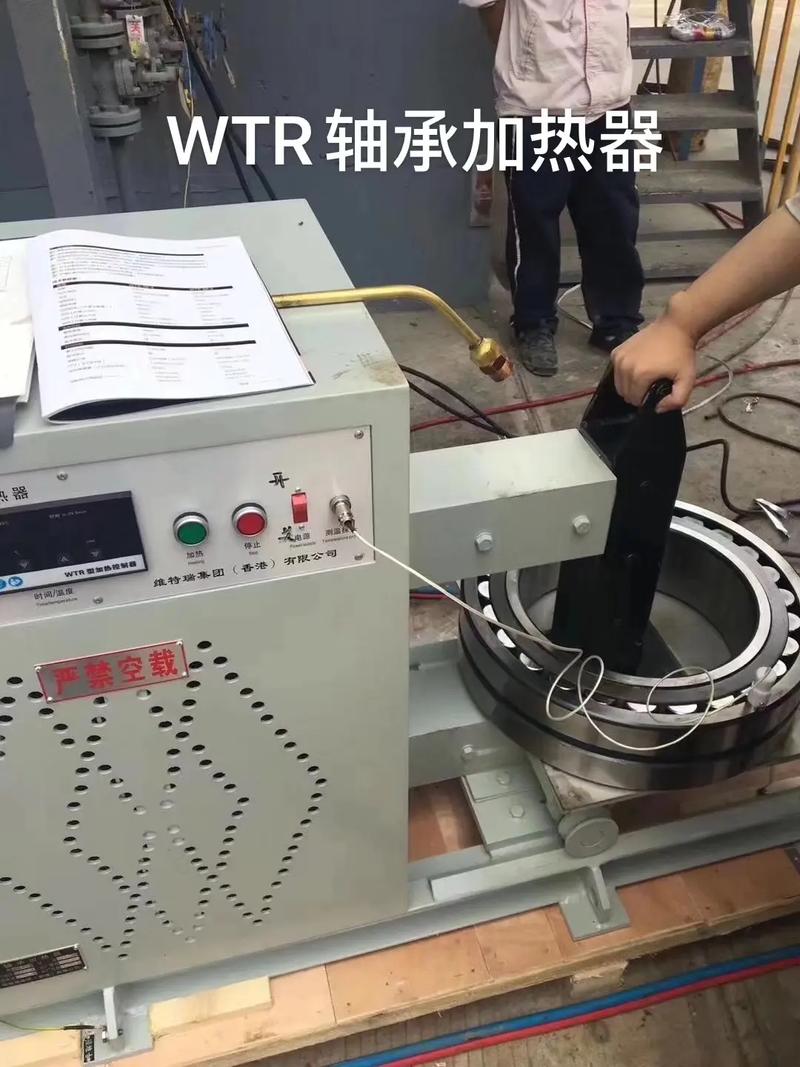
工业轴承加热器热装温度面板实拍
工业轴承加热器热装温度面板实拍
我之前碰到过个干了20年的老师傅,换引风机轴承的时候,嫌加热器升温慢,直接把轴承扔到机油锅里煮,温度飘到160度都没发现,装上去跑了3个月,轴承保持架碎了半个,拆下来看滚道都磨出麻点了——本来设计寿命是8万小时,结果连1万小时都没跑到。

问:没有加热器的偏远现场,能不能用大锤直接敲着把新轴承装上去?

答:能,但你得敲对地方。绝对不能用锤子直接敲击轴承的外圈保持架,所有的安装作用力必须打在轴承的内圈端面上。我见过最离谱的操作,换7.5kw电机轴承的时候,拿铜棒对着外圈敲,敲半小时把轴承滚道敲出三个凹坑,装上去一开电机,那噪音跟拖拉机似的,还纳闷是不是买的轴承质量不好。

装的时候也别往轴承腔里塞满黄油。很多人觉得润滑越多越好,把腔室填得严严实实,结果轴承转起来的时候,内部润滑脂的搅拌阻力大,温度升得快,用不了多久润滑脂就碳化结块了。通常轴承腔里的润滑脂填充量,留1/3到1/2的空隙就够了,重载低速的可以多填点,高速的反而要少填,这个是轴承手册里写死的,别自己瞎发挥。

收尾验收:别装完端盖就急着满负荷开机

很多人换完轴承,把端盖拧上,联轴器对完中,就直接合闸开机,跑了半小时发现轴承座温度飙到90度,才发现端盖顶得太紧,轴承的原始游隙被挤没了。换完轴承后的第一步,永远是手动盘车。你用手转一下轴,阻力应该和换轴承之前的状态差不多,不能有卡滞、忽松忽紧的感觉。 盘个三圈,没问题了,先点动一下电机,看看转向对不对,有没有金属摩擦的异响,然后空载跑15分钟,测一下轴承座的表面温度,正常应该稳定在40-60度之间,要是超过70度,赶紧停机查问题,别硬扛。我上次碰过个轧钢线的现场,换完辊道轴承直接满负荷开机,跑了俩小时轴承烧黏在轴上,拆的时候连轴带轴承一起磨出很深的沟槽,那根轴直接报废,损失比换三套轴承都贵。 💡 别觉得拆下来的旧轴承看着没坏就凑合用。只要拆下来过,不管你看起来多完好,装上去的寿命都比全新的打折扣,尤其是重载设备上的关键位置,该换就换,别抠那点轴承钱,最后耽误的产能,够买一仓库同型号的轴承。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承更换别上来就硬砸:12年现场机修攒的实操避坑指南
文章链接:https://m.zystgy.cn/a/62072