上周三凌晨两点,我蹲在车间3号工位旁边,盯着那台60W的光纤激光器。
哦不对,它根本不冒烟。
前一天刚加工完的不锈钢铭牌,边缘滑得能刮掉劳保手套表面的短绒,对着工位灯照过去,雕刻纹路里连半点儿毛边都找不到——搁十年前,这种精度的铭牌得靠铣床铣一下午,现在五分钟就能出一整批。
不是拿激光“刻”,是拿光“烧”
很多人对激光雕刻的第一印象,是类似刻刀在材料表面划沟的过程。
错的。
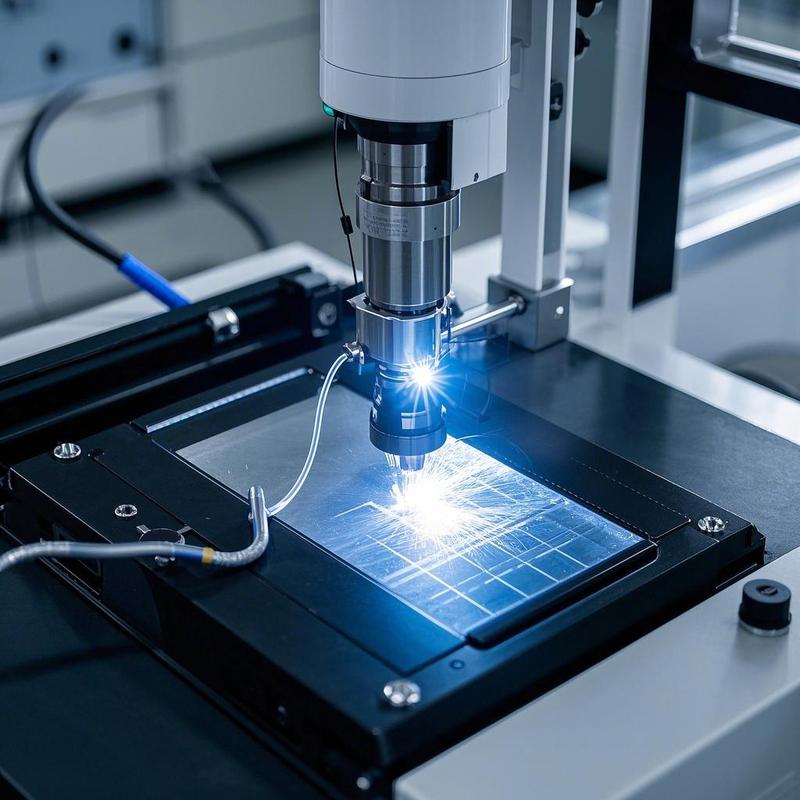
那束从镜头里出来的光,能量密度高到离谱。高到什么程度?你把手指凑过去(别试),离着半厘米就能感觉到烤得皮肤发紧,真挨上的话,连疼都没反应过来就已经焦了。它的本质从来不是“划”,是把聚焦后的光斑狠狠砸在材料表面,瞬间把接触点的温度拉到几千度,让那点接触的材料要么直接汽化成烟被吹走,要么熔成细小的金属珠子被侧吹的高压气吹干净。
真正决定雕刻精度的,根本不是激光的总功率,是那个聚焦光斑的大小。我刚接触这行的时候踩过巨坑,以为买个100W的大功率机器就能通吃所有活,结果拿它刻指甲盖大的亚克力小标牌,边缘全是焦黑的糊印子,字的笔画粗得像毛毛虫。后来才搞明白,大功率机器的聚焦光斑本身就大,用来切20mm厚的钢板没问题,要刻0.1mm细的纹路,得换那种能把光斑压到头发丝直径三分之一的小功率头——好的雕刻头能把光斑压到0.03毫米,差不多是头发丝的一半粗,不然全是白搭。
那些写在说明书里的、没写在说明书里的坑
说实话,刚入行的时候我真觉得,激光雕刻不就是导个CAD路径,让光沿着线走吗?能难到哪去?
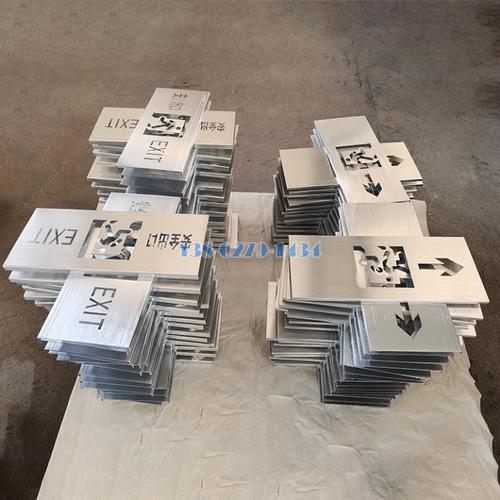
结果第一次独立调机,给客户做一批铝合金防滑铭牌,折腾了三小时,刻出来的字要么浅得像浮在表面,用手一搓就掉,要么深到把铝板烧得翘成小波浪。报废的铝板堆在脚边,卖废品都能换两杯冰美式,我当时真的差点把那台机器的控制面板掀了——一下午的功夫,三百多块的料就这么没了,心疼得我直嘬牙花子。
后来找干了十五年的老技师过来瞅了一眼,他没碰控制面板,先伸手摸了摸镜头旁边的温度传感器,乐了——车间头天晚上开了整夜的通风,早上镜头温度低,下午太阳斜过来晒到工位,镜头温度升了4度多,原本精准聚焦在材料表面的光斑,直接飘到材料下面两毫米的位置去了。你以为光还在表面使劲烧,其实能量都散在空气里,刻出来的东西当然不对。
还有个更反常识的点:不同材料对同一种激光的吸收率,差得能有几十倍。就拿不锈钢来说,你拿普通的CO2激光去刻,光基本全被金属表面反射走了,刻半小时连个白印都留不下,换光纤波段的激光就好使,因为不锈钢对这个波段的光吸收率高。反过来你拿光纤激光去刻透明亚克力,刻出来的纹路全是细碎的裂纹——亚克力直接把那个波段的光透过去了,根本没攒够温度把材料烧出痕迹。
别被网上吹爆的DIY神器骗了
刷短视频的时候总能刷到那种几百块的桌面激光雕刻机,说能在苹果上刻字,能在手机壳上打logo,“什么都能刻”。
上个月帮朋友试了一台,说真的,那玩意能干的事,比宣传的少太多。
首先,它标着的5W功率,基本都是虚的——实际聚焦下来的光斑能量,连A4纸都只能烤出个黄印,根本切不穿。刻出来的东西边缘全是糊的,因为没有配套的抽风系统,材料烧出来的烟尘直接飘在加工位置,把刚刻好的纹路熏得发黑。最搞笑的是,朋友想拿它在不锈钢钥匙扣上刻名字,折腾了俩小时,不锈钢表面连个印子都没留下,还差点把家里的实木书桌烤出个焦坑。
还有个传得特别广的误区:激光雕刻的纹路是永久的。
真不一定。
你要是刻在没做任何表面处理的普通碳钢上,过俩月表面生锈,纹路跟着锈迹一起糊成一片;你要是刻在没做阳极氧化的铝合金上,手摸个几十次,表面那层被高温烧出来的薄氧化层磨掉了,纹路就淡得快看不见。要真想要永久的效果,要么材料本身提前做好表面处理,要么雕刻完了再喷一层透明保护漆,别指望一束光能管一辈子。
上周我在工位上给客户做一批钛合金的医疗器械标识,刻完拿酒精棉擦了三遍,纹路还是清晰得能数清楚每一笔的转角,那种细腻的质感,真不是几百块的桌面机能比的。
昨天晚上下班锁车间门的时候,回头看了一眼那台老雕刻机,头灯亮着,正在给今天要发的一批汽车零件打序列号。光在金属表面慢悠悠扫过,没有刺耳的噪音,没有飞溅的火花,就安安静静的。
其实工业里的很多工艺都是这样——看着玄乎,拆穿了就是一堆跟细节死磕的破事。没有什么一按按钮就出完美产品的魔法,全是一次次调参数、摸材料、跟车间里的温度波动死磕出来的。