攥在机修手里的抛光工具,磨掉的是公差不是表面
2026-10-17 17:14:52 作者:网编
分类:文章
刚进车间那天,耳朵先被一声闷响裹住。
不是切割机划钢材的锐叫,也不是冲床砸料的哐当,是那种带点沙沙震动的嗡鸣,从车间东头飘到西头。老师傅蹲在工作台边,手里攥着个黑不溜秋的磨头,往铸铁基体上一拧,啪的一声,扣在气动马达上,整个工具重得我单手拎都费劲。
我吃过亏。
之前没碰过抛光工具的时候,总觉得这东西不就是个带砂的轮子,随便蹭蹭就能把毛面弄亮,直到自己拿了个硬磨头抛铝合金件,转速拧到最大,没半分钟,表面就被划出几道深沟,整摞二十多个件全废,被组长罚着擦了三天机床。
磨头不是越硬越好
老师傅说这话的时候,正拿指甲抠刚拆包的磨头表面。抛光工具的切削量从来不是靠磨料粒度单一决定的,是基体硬度、磨料粘结强度、转速三者卡着来的。
我之前总以为磨头越硬,抛得越快。实际上抛软质铝合金的时候,硬磨头的磨料颗粒嵌不进工件表面,只会硬邦邦地蹭,要么留划痕,要么磨料整块掉。通常抛非镜面要求的铝合金件,得选软级树脂结合剂的碳化硅磨头,转速压在六千到八千转之间,要是硬拧到一万二,磨料还没来得及蹭掉氧化皮,就被离心力甩得满天飞,抛半小时连个印子都留不下。
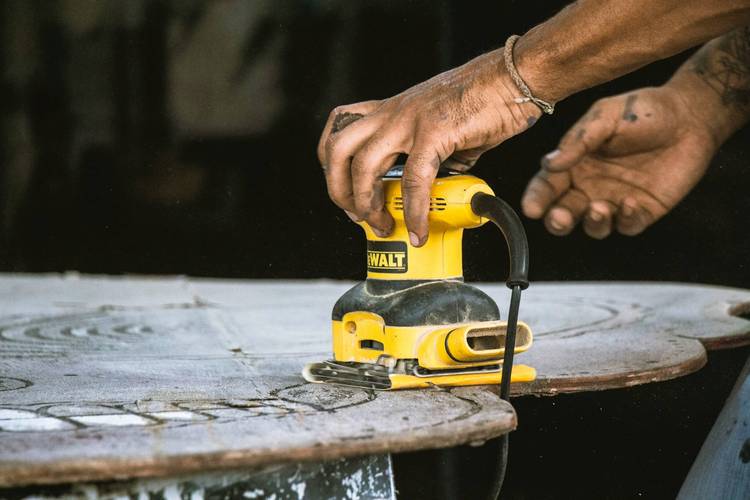 车间老师傅手持气动抛光工具操作铝合金工件
我上次不信邪,偏要把转速拉满,结果磨头碎了一块,崩到旁边的防护板上叮的一声,现在那板上还留着个指甲盖大的凹坑。
你以为的镜面,是磨料叠了七层
刚学徒那会最烦磨工序。
总觉得80目磨完去了氧化皮,直接上2000目磨头就能出镜面,省下来的时间还能去食堂抢刚出锅的红烧肉。结果第一次这么干,工件对着斜光一照,满是斜斜的深沟,像被猫抓过的旧沙发,连返工的余地都没有,最后只能当废品处理,那天的红烧肉,我站在食堂窗口前,连窗口的大师傅都知道我又搞砸了件。
没有任何一次抛光能跳工序。从最粗的80目打掉铸造氧化皮,120目收掉粗磨痕,240目消掉刀纹,600目磨掉细微划痕,1200目出柔光,2000目出半透效果,最后上羊毛轮沾氧化铬抛光膏,反复蹭个三四分钟,才能出能照见人影的镜面。少一道工序,光斜过来的时候,那些藏在表面的细纹全都会跑出来,藏都藏不住。
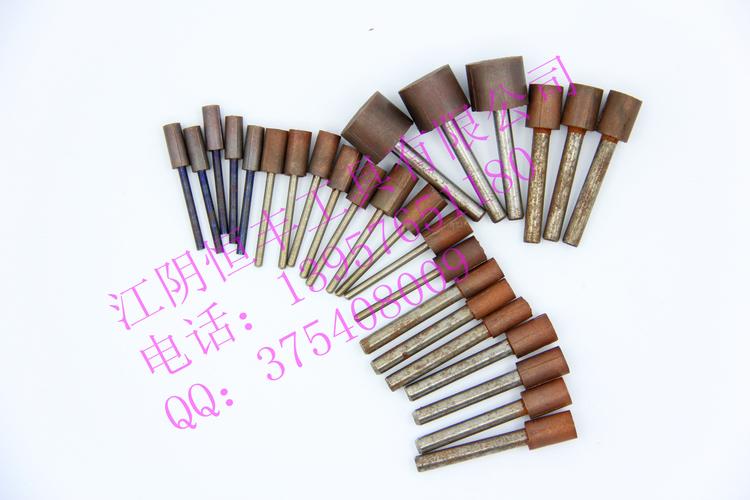 不同粒度树脂结合剂抛光磨头排列展示
便宜磨头偷工减料的地方,都在你看不见的边角
 便宜磨头偷工减料的地方,都在你看不见的边角
去年贪便宜,从五金城批了十套标称600目抛光磨头,比平时买的便宜快一半。回来一用,抛到第三个不锈钢装饰件,磨料就整块往下掉,黑灰色的粘结剂蹭在不锈钢表面,留下一圈擦都擦不掉的印子,整批三十多个件全要返工,被主任骂得头都抬不起来。
后来才知道,那种便宜磨头用的根本不是树脂粘结剂,就是普通的水泥胶,看着表面砂粒排得整整齐齐,一遇到高速摩擦的高温,胶就化了,砂粒全掉。还有那种便宜的手持气动抛光机,标称偏心距5mm,实际只有3mm,抛出来的面总有一圈圈的振纹,对着光看像水波纹,根本达不到交付要求。
现在我买抛光工具,第一件事就是拿指甲使劲抠两下磨头表面,抠不动的才敢往机床上装。不过话说回来,也不是标价越高的磨头就越合适,之前试过所谓的进口专用磨头,抛钛合金确实不掉砂,抛普通铝合金反而硬得像石头,蹭两下就留印子,适配自己工序的才是靠谱的。毕竟这东西,看起来都是个带砂的轮子,真用起来,差一点粘结剂的硬度,差个一千转的转速,废的就是一整批货。
上周路过楼下的五金城,看见摊位上摆着那种十几块钱的小型手持抛光工具,我拿起来掂了掂,轻飘飘的,磨料一抠就掉渣。摇了摇头,没买。
毕竟你平时用的不锈钢水杯,手机中框,甚至家里水龙头那层滑溜溜的镀层,都是靠这些看起来不起眼的抛光工具,一点点磨掉毛刺,磨掉公差,最后摸起来才不会扎手,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
攥在机修手里的抛光工具,磨掉的是公差不是表面
文章链接:https://m.zystgy.cn/a/62172