上次去相城的一个机加工车间,刚跨进大门,一股带着冰碴的冷气顺着领口往脖子里钻。我打了个哆嗦,旁边叼着烟的王师傅抬抬下巴指了指头顶碗口粗的银灰色管子:”别躲,这是干冰管路,一会儿你就知道这玩意儿有多好使。”
不是只有温室气体那副面孔
大部分人对二氧化碳的印象,全是新闻里的碳排放指标、全球变暖的锅,好像这玩意儿就是个纯纯的环境敌人。
错了。
在机械制造的车间里,二氧化碳是实打实的生产资料。
最常见的用处就是焊接保护气。在焊接保护场景里,二氧化碳的性价比是所有工业气体里断层领先的——一瓶40升的纯二氧化碳,价格还不到同容积氩气的三分之一,高温环境下分解出的微量一氧化碳,能把熔池周围的氧气消耗干净,根本不会出现普通焊法里的氧化渣问题。唯一的小缺点就是焊接的时候溅渣多一点,焊缝表面看着不如氩弧焊平整,但对于那些焊完还要打磨的普通碳钢件来说,这点缺点根本不算事,省下来的钱够车间多买半吨焊丝。
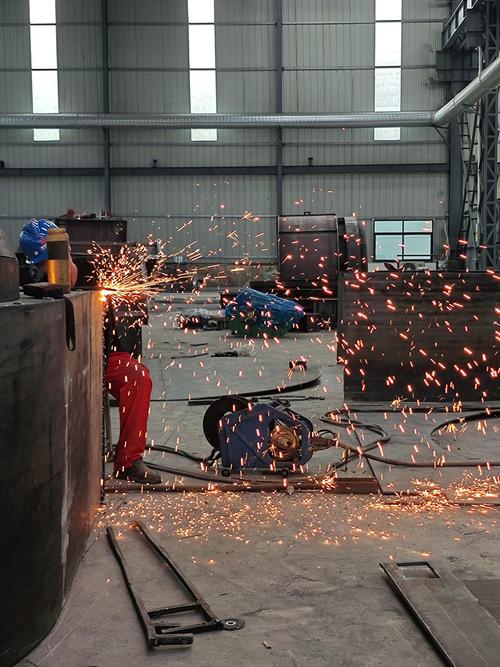
很多人不知道,我们平时见的钢结构货架、汽车底盘的车架、甚至工地上搭的脚手架,七成以上的焊缝都是用二氧化碳保护焊焊出来的。别觉得这技术粗糙,这是现在所有工业焊接方法里,生产效率顶高的一类。
零下78.5度的”无残留清洁工”
气态的二氧化碳已经够好用了,变成固态的干冰之后,直接成了精密加工环节的”清洁神器”。
我第一次在干冰清理工位站着看完整套流程的时候,想起三年前跟着老师傅蹲在铝压铸件旁边,拿细铜丝一点点捅缝隙里残留砂粒的样子,手上被毛刺划的那道疤现在还留着印子。
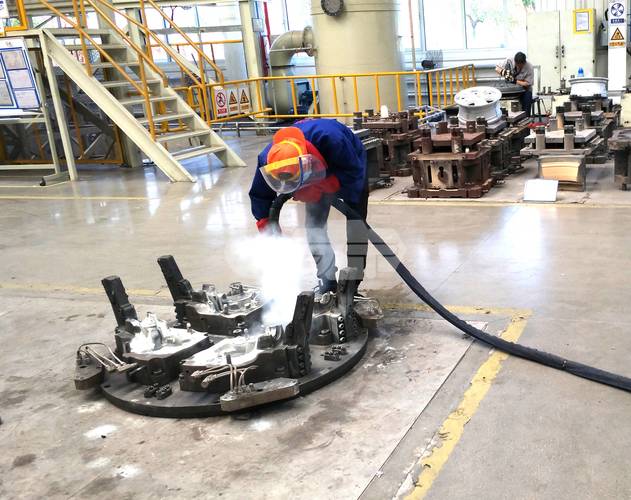
现在的流程简单到离谱:把米粒大小的干冰颗粒装到喷射枪里,对着压铸件的缝隙扣扳机,三十秒,藏在深槽里的残砂、飞边、脱模残留的油污全没了。干冰清理的最大优势是无残留——喷上去的干冰颗粒碰到室温的工件,瞬间从固态升华为气态,连点水渍、渣屑都不会留下,以前用高压水冲完还要进八十度的烘干炉烘俩小时的工序,现在直接省了,工件清完就能送到下一个装配工位。
当然也不是没有坑。去年有个新工位的学徒,图省事把干冰喷嘴对着工件上的橡胶密封圈喷了整整一分钟,结果密封圈直接被冻得脆成了玻璃,一掰就碎,最后整个工位的装配线停了俩小时排查问题,被扣了半个月绩效。还有就是干冰喷射的工位通风必须做好,要是二氧化碳在车间里攒多了,人站久了会缺氧头晕,现在每个这类工位旁边都装着氧浓度报警器,数值一低就自动响铃,没人敢马虎。
被误解的”焊接杀手”

刚进厂的学徒十有八九会踩二氧化碳焊的坑。
我当年第一次独立调参数的时候,总觉得保护气开得越大,保护效果越好,直接把流量阀拧到了最大,结果焊出来的焊缝全是密密麻麻的气孔,像被马蜂蛰过一样,被班长追着骂了半条车间通道。
后来才搞明白,二氧化碳保护焊的核心难点从来不是气体本身,是气流的稳定性。流量太小,喷出的气柱太窄,罩不住移动的熔池,空气钻进去就会产生气孔;流量太大,高速喷出的气流会形成紊流,像家里的水龙头开太大溅水花一样,反而会把周围的空气卷进熔池里,照样出气孔。最佳的流量值其实就15到20升每分钟,比大家想象的小多了——就跟你平时吹蜡烛的气流量差不多,根本不用开得跟吹风机似的。
还有个常见的误区:很多人说二氧化碳焊只能焊厚钢板,焊不了薄板。那是以前的老黄历了。现在车间里常用的混合保护气,就是80%的氩气加20%的二氧化碳,焊1毫米厚的汽车车身钢板,变形量小到几乎可以用直尺量不出来,焊缝光滑得连打磨都省了,早就不是大家印象里那个粗笨的焊接方法了。
前阵子跟设备科的同事聊天,说现在有几个大厂在试车间内部的碳循环——把焊接工位排出来的高浓度二氧化碳收集起来,经过简单提纯之后,重新接到气体管路里当保护气用。算下来一年能省近三成的气体采购成本,就是现在那套提纯设备有点贵,小车间暂时还玩不起。
说起来也有意思。大家天天喊着要减二氧化碳的排放,结果在车间里,这玩意儿是真的能帮着省不少钱、提不少效率。哪有什么绝对的好东西坏东西,无非是看你把它用在哪而已。