拧开CNC冷却支路的阀门,我们才知道工业纯水根本不是‘能喝的纯净水’
2026-11-02 11:35:49 作者:网编
分类:文章
上周去苏州郊县的一个精密机加工车间,刚蹲在CNC机床旁边换冷却支路的密封圈,旁边干了二十年的张师傅突然递过来个透明烧杯,指了指阀门让我接半杯。
我刚凑到嘴边想尝,被他一巴掌拍开手腕。
“别瞎喝。这水比你平时买的三十块一桶的纯净水干净上千倍,喝下去搞不好要电解质紊乱进医院。”
我当时愣了两秒。原来我们天天在机柜后面见的那个银灰色的水站,搞出来的东西,根本不是大家印象里”能喝的纯水”——是工业纯水。
先算一笔最实在的账:工业纯水到底纯到什么程度?
很多人对”纯”的概念没什么实感。就拿我们日常接触的水比:自来水的电导率大概是几百μS/cm,桶装纯净水大概是10μS/cm上下,能满足日常饮用的要求。
但工业纯水的门槛,从起步就把这些甩在后面。
普通机加工冷却用的工业纯水,要求电导率控制在1μS/cm以下;到了半导体晶圆切割、高精度光学元件清洗的场景,这个数值要压到0.06μS/cm以内。
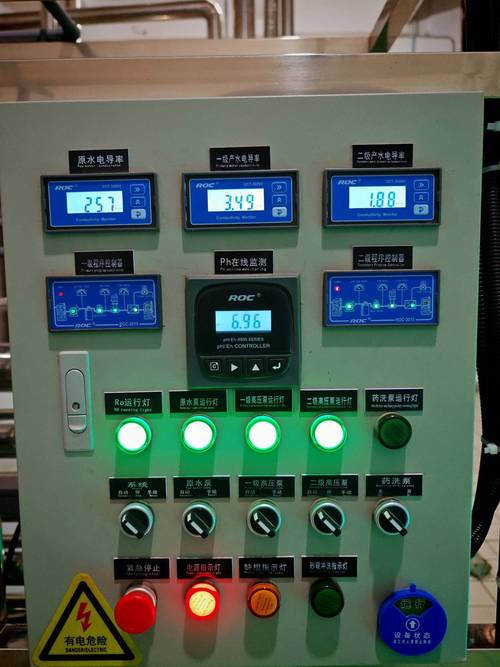 工业纯水设备电导率实时监测面板
这个数值是什么概念?就是水里除了水分子,几乎找不到任何游离的离子、杂质、溶解的大分子。我第一次在面板上看到0.058μS/cm的数值时,盯着屏幕看了整整三分钟,第一反应是传感器坏了——就像你本来以为自己在攒钱买通勤自行车,抬头发现旁边停着辆拆了壳的F1。
别觉得我们对数值太苛刻。在微米级的加工场景里,水里多一点杂质,都可能变成工件表面的瑕疵。
产线最容易炸的坑,往往都和”水没纯”有关
干现场的人都知道,产线上最棘手的故障,从来不是哪个电机烧了、哪个传感器松了——是那种找半天找不到原因的隐性问题。水质不达标,就是这类故障的重灾区。
上个月隔壁车间的精密磨床出了问题。刚换的新CBN砂轮,磨出来的硬质合金刀片表面全是针尖大的暗斑,用显微镜看全是微小的腐蚀坑。
找了三天。
拆了砂轮。
校了主轴的跳动。
甚至把来料的刀片材质都送了第三方检测,结果全合格。最后有人提议,要不接半杯冷却水测测?
 精密磨床冷却管路出口接取工业纯水的取样杯
接出来的水倒在透明杯子里,看起来和普通水没区别,滴了两滴硝酸银试剂,立刻变成了淡乳白色——水里的氯离子超标了。
顺着管路往水站查,才发现是RO反渗透膜的边缘密封裂了个小缝,没经过滤的自来水顺着缝直接漏进了纯水支路。
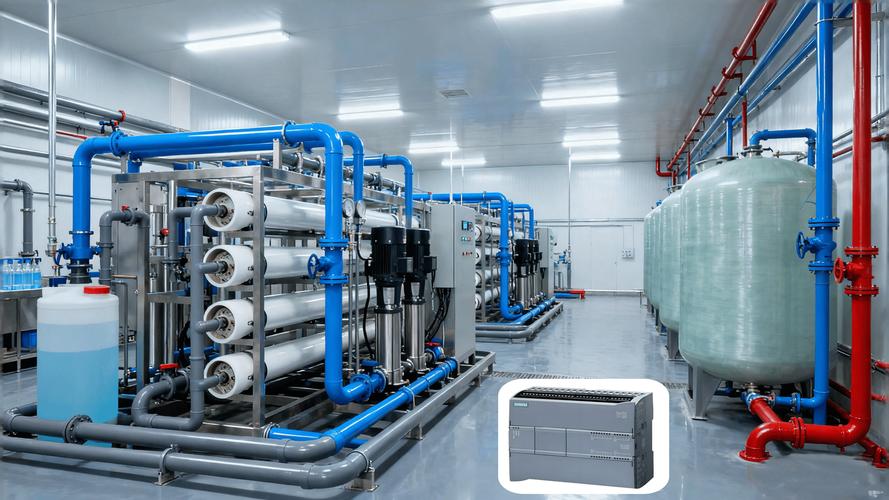 工业纯水站RO反渗透膜组件安装现场
当时算损失,这批磨坏的刀片价值十几万,加上耽误的交期罚款,够换三套全新的RO反渗透膜组件。很多刚进车间的小孩觉得,不就是水吗,凑合用自来水能省不少滤芯钱?真别这么算。一次故障的损失,够你把整个水站的滤芯换三轮。
其实工业纯水的制造流程没有什么玄乎的技术,就是一步步把水里的杂质”扒皮”:先过石英砂滤掉泥沙铁锈,再用活性炭吸掉自来水里的余氯,然后过RO膜挡住99%的离子和大分子,最后再过EDI模块,把剩下那点残留的离子全薅干净。整个流程没有魔法,就是每一步都不能错——膜破个缝,密封松个口,前面所有的过滤步骤全白费。
别被网上的”纯水骗局”带偏:它真的不是智商税
我之前刷到过不少评论,说工业纯水就是厂家搞出来的过度设计,不就是个水吗,至于搞那么复杂?
说实话,我刚入行的时候也这么想。直到那年在电子车间帮忙,因为清洗元件的纯水指标不达标,连续三天加班到凌晨四点,拿着无尘布擦了几百片晶圆,眼睛红得像兔子的时候,我才彻底服了。
在精度面前,根本没有”差不多就行”的空间。
你想啊,要是给精密机床供的冷却水是硬水,时间长了管路内壁就会结水垢,堵了冷却喷嘴,冷却不均匀,工件加工的时候因为热变形差个几微米——在要求公差控制在2微米以内的加工场景里,这就是实打实的废品。要是用在电子元件清洗的环节,水里哪怕残留一点金属离子,洗完的元件过波峰焊的时候就会出现虚焊,到了客户端出问题,那赔偿金额够你把整个水站拆了重建。
我们车间的纯水取样杯,从来不用洗洁精洗——因为洗洁精里的残留离子会污染样本,每次用完都是用纯水冲干净,放在无尘柜里存着。接出来的纯水放一整天,杯壁上连个水痕都没有,和擦干净的空杯子没区别。
现在新上的水站已经加了全链路的在线监测,哪个环节的水质掉了指标,手机上立刻弹报警,不用人每天蹲在取样口接水测。至于未来工业纯水会纯到什么程度?谁知道呢。反正现在我再也不会凑上去想尝一口了——那点电解质含量,真的不适合人喝。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
拧开CNC冷却支路的阀门,我们才知道工业纯水根本不是‘能喝的纯净水’
文章链接:https://m.zystgy.cn/a/63176