上周三磨完最后一把旧铣刀,我把沾着铝屑的工装往长椅上一扔,指腹还留着硬质合金刀头蹭出来的细划痕。
车间里的铣刀转得嗡嗡响。
不是那种刺耳的尖啸。是闷的,稳的,咬进铁料时候带着点沉甸甸的阻力感。
刚当学徒的时候总觉得,不就是一根带齿的钢棒?有啥难的。
现在才知道,这里面的门道,全在那些没人特意写在手册里的细节里。
别上来就问它是啥,先听车间里的声音
很多人对铣刀的第一印象是冷冰冰的工业零件,其实在车间待久了,你闭着眼都能从声音里判断它的状态。
切削45号钢的时候,正常的声音是连续的”唰唰”声,混着细碎的铁屑飞出来的轻响。要是突然冒出来”咔嗒”的脆响,别犹豫,赶紧停机——要么是刀头崩了个小豁口,要么是工件里夹了硬渣。
声音发闷也不对。
那是排屑槽的通畅度出了问题。铁屑卡在槽里排不出去,刀和工件硬磨,转得再快也切不动,用不了两分钟整个刃口就烧黑了。我之前见过图省事的徒弟,堵了槽还硬切,最后整把刀的刀头直接熔在工件上,费了半天才抠下来。

那几微米的差别,能决定一批活的好坏
铣刀好不好用,从来不是看它是不是牌子货,是不是全新的。
关键在刃口的加工精度。
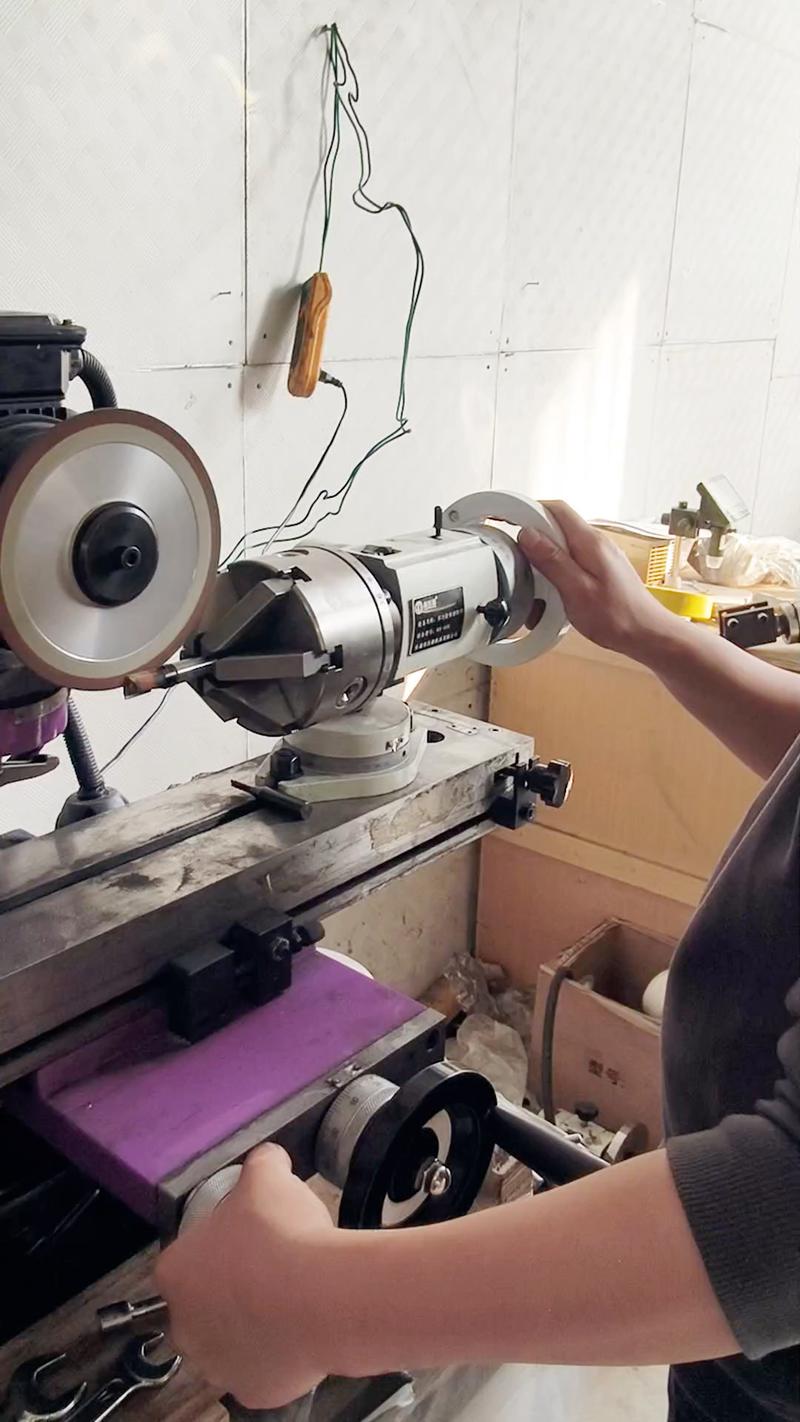
新手磨铣刀总以为,刃口磨得越尖越亮越锋利越好。错了。太尖的刃口强度不够,一碰到硬点的材料直接崩,连个预兆都没有。现在车间里常用的硬质合金铣刀,磨完刃口还要做个轻微的钝化处理,通常会在刃口位置留个几微米的小圆角,就这一点点,能让刀的寿命翻两倍都不止。
还有那个后角。
我刚学徒的时候磨过一把直径10的立铣刀,当时量着后角磨了3度,觉得和要求的2.5度差不了多少,装上去一试,整个工件表面全是密密麻麻的震纹,摸上去喇手。那天废了二十多块铝合金板,被师傅追着骂了半车间。
差那0.5度,刃磨角度的微小偏差,能直接改变切削时候的受力方向。本来是顺着材料纤维切,变成硬刮,机床抖得整个工作台都在跳,再好的材料也出不来光整的面。
它从来不是离你很远的东西

别觉得铣刀是车间里的专属物件,你日常接触的好多东西,都是它一刀一刀切出来的。
你手机中框的那个圆弧倒角,不是注塑出来的,是铣刀沿着边缘走出来的。你骑的自行车,车架上那些平整的焊接接口,也是铣刀铣平了才焊得牢,不然焊缝凸出来一块,既不好看也不结实。
上次楼下修自行车的师傅,碰到个曲柄歪了的车,拆下来装上去总蹭链盒,换个新曲柄要几十块,他拿个小台钻夹着个小铣刀,把安装面铣了薄薄一层,装上去严丝合缝,收了五块钱。
说白了,只要需要从一块整块材料上,切出想要的形状,就大概率用得到铣刀。
当然也有很多误解。比如总有人说铣刀越硬越好。不对。切软铝的时候,硬度过高的刀反而容易粘刀——铝屑被高温粘在刃口上,越积越厚,最后切出来的面全是拉痕,这时候反而要选刃口抛得特别光滑的,带不粘涂层的刀,才顺。
昨天车间来了个刚毕业的小孩,蹲在铣床边看了半小时,问我这刀转那么快,会不会飞出来。
我递给他一把磨好的旧铣刀,让他掂掂分量。
他愣了。
原来这看着细细的一根刀,比他想的沉得多。
车间的风从窗户吹进来,带着点切削液的淡味,铣刀还在转。