上次帮同事搬新家装阳台护栏,他蹲在地上摸着那根哑光黑的栏杆吐槽,说之前老房子装的同款式护栏,三年不到就掉漆,蹭得他白T恤后背全是掉的棕红色漆皮,洗都洗不掉。这次他特意选了摸起来涩涩的款,说老板拍胸脯保证,晒十年都不会起皮掉渣。我当时没接话——干了快十年机械加工,这东西我太熟了。
根本不是你想的”喷层漆”那么简单
刚进车间第一次看喷粉作业的时候,我也以为就是拿个放大版的喷漆枪,把涂料喷在工件表面。带我的老班长直接弹了我个脑瓜崩,说那喷的哪是液态漆,是干的、细得跟面粉似的带静电的塑料粉末。
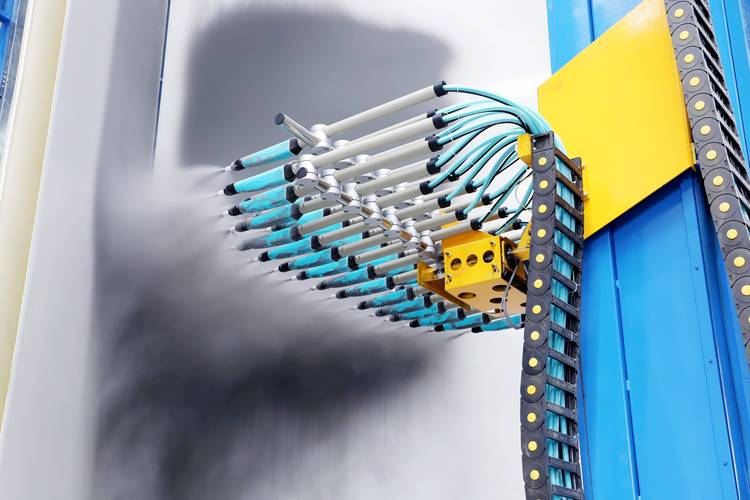
整套逻辑说穿了特别简单。喷枪的头接了高压静电,喷出来的粉粒全带上负电,要喷的工件挂在输送链的金属挂钩上,直接接地。正负相吸的道理,初中物理就学过——带负电的粉粒一碰到工件表面,就牢牢扒在上面,哪怕是工件边角的缝隙、螺丝孔的内壁,都能钻进去挂住,根本不会像液态漆那样,喷多了就顺着表面往下流,滴得地上一滩一滩的漆印。
太省料了。
液态喷漆的作业效率,满打满算也就六成,剩下四成的漆要么飘在空气里,要么顺着流挂到地上,攒下来的漆渣混了溶剂,全是危废,处理成本高得吓人。粉末喷涂就不一样,那些飘在空气里被滤芯收回来的过喷粉末,过一道细筛把杂质滤掉,就能重新倒进粉桶接着用,根本没有多余的废料。
产线上最容易栽的三个小破事
别觉得这工艺简单,真扎进产线里待俩月,能踩的坑比你走的工位还多。
头一个坑,就是前处理偷工减料。有次赶出口订单,除油槽的加热管坏了一根,槽液温度比要求低了三度,操作员想着反正油也不厚,凑合用用得了,直接把挂在链上的工件送进了喷房。等工件从两百多度的烘箱里烤完出来,大家凑过去一摸,那层喷好的粉膜,手指轻轻一抠就整块掉,跟贴了张薄纸似的。整批三百多件全返工,当时班长在车间跳着脚骂,说这三度的温差,亏的钱够买全车间三个月的下午茶。
第二个坑,喷粉厚度不均。工件的边角位置因为静电集中,粉粒特别容易扎堆,喷得厚了,进烘箱一烤就起小凸起,跟人脸上长的闭口似的,远看看不出来,近看全是小颗粒。更离谱的是有的操作员为了赶速度,对着大面一顿猛喷,边角位置随便扫两枪,最后装到客户那边,大面光亮平整,边角先掉皮,被人追着骂了三个月。

第三个坑最阴,就是烘箱的温度不准。有次温控探头表面积了一层积碳,显示的温度比实际温度低了二十度,当时喷完的工件从烘箱拿出来,摸着硬邦邦的,厚度测着也够,大家都觉得没问题,直接打包发走。结果客户那边装完不到三个月,太阳晒了几回,那层膜一刮就掉皮——因为温度不够,粉根本没完全固化。这种暗病最磨人,当时在车间根本查不出来,等问题暴露了,来回拉货、补装的成本,比做整批产品的钱还多。
被传了好久的几个误会,真的挺扯
干现场久了,总能听见关于这工艺的离谱传言。
头一个,说喷在工件上的粉就是普通塑料,太阳晒久了肯定发黄变脆。这话半对半错。普通室内用粉确实耐候性差,晒个两三年就开始发黄,但是户外级的聚酯粉,里面加了专门的紫外线吸收助剂,正常装在室外的窗框、护栏,晒个十年八年,根本不会出现明显的发黄掉皮。反倒是以前那种便宜的液态漆,为了降低成本加了太多稀释剂,三五年就黄得跟放了十年的旧报纸似的。
第二个传言,说喷了粉的工件不透气,容易藏水汽从里面锈。这锅真不能让粉末背。之前有个做不锈钢护栏的客户,拉了一车喷好粉的工件回来闹,说焊缝位置全锈了,肯定是喷的粉不防水。最后拆开来检查才发现,他焊完根本没把焊渣敲掉,焊缝表面的氧化层都没除干净,粉喷上去根本粘不牢,水顺着缝隙钻进去,锈从焊缝里面慢慢冒出来,跟粉层密不致密半毛钱关系没有。
对吧?找错问题的事儿,干现场的见得多了。
现在的新产线都上了自动喷粉机器人,算得清每个位置要喷多少粉,温度多少,时间多久,比人稳多了。但老班长还是喜欢在喷房旁边转,他总说,机器人算得再准,也不知道哪个工件挂着前处理带出来的小水珠,哪个金属挂钩上积了太厚的粉层,影响了导电效果。
哪有什么高大上的工艺啊。都是一线的人,踩完一个又一个的坑,攒出来的实在经验。