上周在苏州一家做精密五金的车间蹲了3天,看到生产主管攥着秒表蹲在换线工位旁边,脸都绿了。上次记的换线时间是47分钟,这次愣是磨了1小时12分。差的那二十多分钟,就是原本能多赶3批小单的产能。
别一上来就砸钱买新设备,先把地上的“浪费”捡起来
很多人一提工业优化,第一反应是上最贵的数控系统、堆最先进的传感器、请最贵的咨询团队做方案。真不是。我见过太多厂,花大几百万上了一整套数字化系统,最后车间里的工人还是要绕30米去取毛坯,还是要在工具柜里翻十分钟找对应规格的扳手——这些藏在流程里的无效动作,根本不是靠买设备能解决的。
之前在无锡碰到一家做汽车紧固件的厂,车间布局还是十年前刚建厂时定的,毛坯堆在车间最东头,机床在西头,工人每加工完一件,要走25米把成品放到周转箱里,再走25米取新的毛坯,一天8小时下来,光来回走路的时间就占了1个半小时。算下来,这部分时间要是全用在机加工上,一年能多做近200万的订单。

问:我们厂车间布局已经十几年了,挪设备就得停整条线,停一天损失十几万,根本动不起怎么办?
答:先算隐性账。刚才说的无锡那家紧固件厂,一开始也怕停线,最后选了周末分批次挪,每次挪2台机床,配合把物料架直接推到机床侧面1米范围内,算下来总共花了2个周末的时间,换线时的取料时间从原来的每批次12分钟降到2分钟,不到3个月就把挪设备的人工成本赚回来了。真要算,你现在每次换线浪费的时间,摊到全年的损失,比你周末挪设备的成本高多了。别总盯着眼前的停线损失,算总账才不会亏。
就这么个挪架子的小事,没有技术门槛,也花不了多少钱,但是很多厂就是想不到——总觉得优化就得是高大上的改造,忘了最基础的动线梳理,才是投入产出比最高的工业优化动作。
那个苏州的五金厂,之前每个机床旁边的工具柜全是带锁的,所有扳手、卡尺、夹具全塞在里面,工人换线的时候要找对应规格的内六角扳手,有时候翻个五分钟都找不到,因为上次用完的人随便塞在哪个格子里。后来他们没花一分钱,在工具柜旁边装了块毛毡板,每个工具按轮廓画好标记,用完直接挂回对应的位置,找工具的时间直接砍了60%。
💡 别觉得这些事太小。工业优化从来不是要做什么惊天动地的改造,能把每个工位上的无效动作砍掉,攒起来的收益比你买一台几十万的新设备还实在。
换线效率的坑,90%的车间都踩过
要是问机加工车间最费时间的环节是什么,十有八九的人会说换线。很多人做快速换模优化,就是对着SMED的手册抄流程,把内作业和外作业分开,看着流程完美无缺,真到车间里落地,换线时间还是降不下来。
我之前见过最离谱的一家厂,换线用的紧固螺栓,上次用完直接扔在模具上,没拿下来归位,这次换线找了半小时,最后发现螺栓粘在模具的残留切削液上,被掉下来的铁皮盖挡住了。还有的厂,提前准备了备用夹具,但是夹具上的定位销没擦,沾了上次加工留的铝屑,装上去对不准尺寸,又得拆下来反复调整,折腾半小时都对不准。这些坑,说出来都是小事,但是攒起来,就是你换线时间降不下来的核心原因。
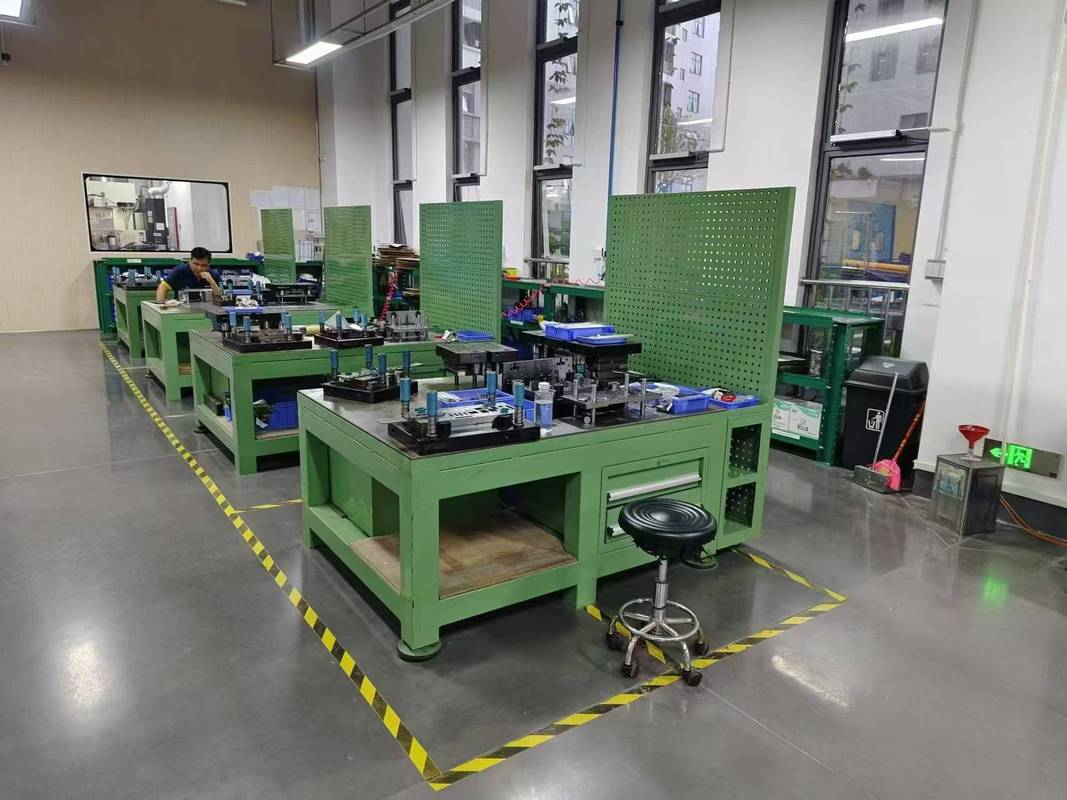
问:我们也专门请老师做了SMED的培训,为啥换线时间就是降不下来?
答:你得去工位上盯,别坐在办公室看报表。刚才说的那些掉链子的事,哪个是看报表能看出来的?之前碰到的厂,培训完要求所有外作业要提前准备好,结果下到车间一看,工人确实把备用夹具提前拿到工位了,但是夹具上的定位面沾了铁屑、对应的螺栓没按顺序摆好,装的时候还是要反复找、反复擦。说白了,你优化流程的时候,不能光给工人定“要提前准备夹具”这种空要求,得把要求拆到最细——比如提前准备的时候,要把定位面擦干净、把对应规格的螺栓按拧紧顺序摆到专用的托盘里,而不是光把夹具搬过来就算完成准备了。对了,别光罚。你把这些细节做到位了,工人换线的时候少折腾,他们也愿意配合,谁也不想在那站着干等半小时对吧。
很多厂做换线优化,喜欢给工人定死换线时间,达不到就扣钱。这种方式一开始可能有用,但是时间长了,工人为了赶时间,换模的时候不仔细调整定位,最后加工出来的零件尺寸偏差大,良品率掉下来,得不偿失。换线优化不是要让工人“快点干”,是要把那些根本不需要做的动作全删掉——比如原来换模的时候要等起重机过来吊模具,你提前把起重机的位置留好,把模具的吊点提前挂好,根本不需要等;原来换模的时候要反复调整定位,你提前把定位块的尺寸按上次加工的要求调好,根本不需要现场反复试。这些动作删掉了,换线时间自然就下来了,根本不需要靠赶进度硬挤时间。
工业优化不是一次性项目,是要养出来的习惯
我见过太多厂,做优化全是“运动式”的。一开始老板下死命令,全公司上下盯着换线时间、盯着良品率,搞了俩月,数字好看了,然后大家就松劲了。过了三个月再去看,原来整理好的工具柜又乱了,原来挪好的物料架又堆到了离机床老远的地方,所有的指标全回到了之前的水平。
为啥?因为优化不是靠老板盯着才做的,是要让一线的工人有动力提优化的点子。那个苏州的五金厂,后来搞了个很小的奖励机制:谁提的优化点子,能把单批次作业时间砍掉1分钟,就给500块现金奖励,当月兑现,不搞虚的。一开始有人提,说机床旁边的切削液管子太长,每次调整喷嘴位置要绕半天,把管子剪短30公分,就这么个小事,一天能省15分钟。后来有个干了8年的老师傅,把原来的夹具定位方式改了下——原来要拧4个螺栓固定工件,现在只要拧2个,换线时间直接又砍了10分钟。
❗ 别总觉得一线工人只会干体力活。他们天天在工位上待着,哪个动作累、哪个步骤费时间,他们门清。你要是不让他们参与,光靠管理层拍脑袋定优化方案,最后大概率是落不了地的。
之前有人问我,中小厂做工业优化,是不是必须要花大价钱上数字化系统?真不是。很多中小厂一年的利润也就几百万,你让他花几十万上一套MES,最后工人嫌麻烦不用,系统里的数据全是人工补录的假数据,那钱就全打了水漂。不如先从最基础的现场整理开始,把动线理清楚,把换线的无效动作砍掉,把一线工人的积极性调动起来。等这些基础的东西做扎实了,再上数字化的系统,那时候系统是来帮你提效的,不是来给你增加负担的。