门把手烫手。师傅拿块抹布垫着,拧开压紧手轮。
热浪呼一下扑到脸上,眼镜先白了一层。
烘箱这东西,看着就是个铁柜子。塞几根发热管,配个温控表,谁不会装?真上手就知道,铁柜子里那点门道,够你琢磨半年。
风搞不明白,温度就是假的
先别盯着温度表看。先听风机。
工业烘箱的加热方式有几种,电加热最多,也有烧蒸汽的、烧燃气的、走导热油的。电加热的路子大概是这样:发热管挂在侧壁或者后壁,循环风机把箱里的空气抽过来,穿过发热管,加热,再从风道送回箱内。走一圈,再走一圈,周而复始。
送风方式有水平送风、垂直送风,也有做穿流的。风道挡板开孔大小、导流板的角度、回风口留在哪个位置——这些东西,直接决定九点测温能不能过。
有个老经验:发热管功率堆得再大,风走不顺,角落还是凉的。
工件摆得密,风被挡住,中间那件先到温,边上还在慢慢爬。所以装料高度、件与件的间距、托盘开孔率,都是要命的事。有人图省事,把工件往台车上一码,密密实实,回头说箱子不行。箱子冤。
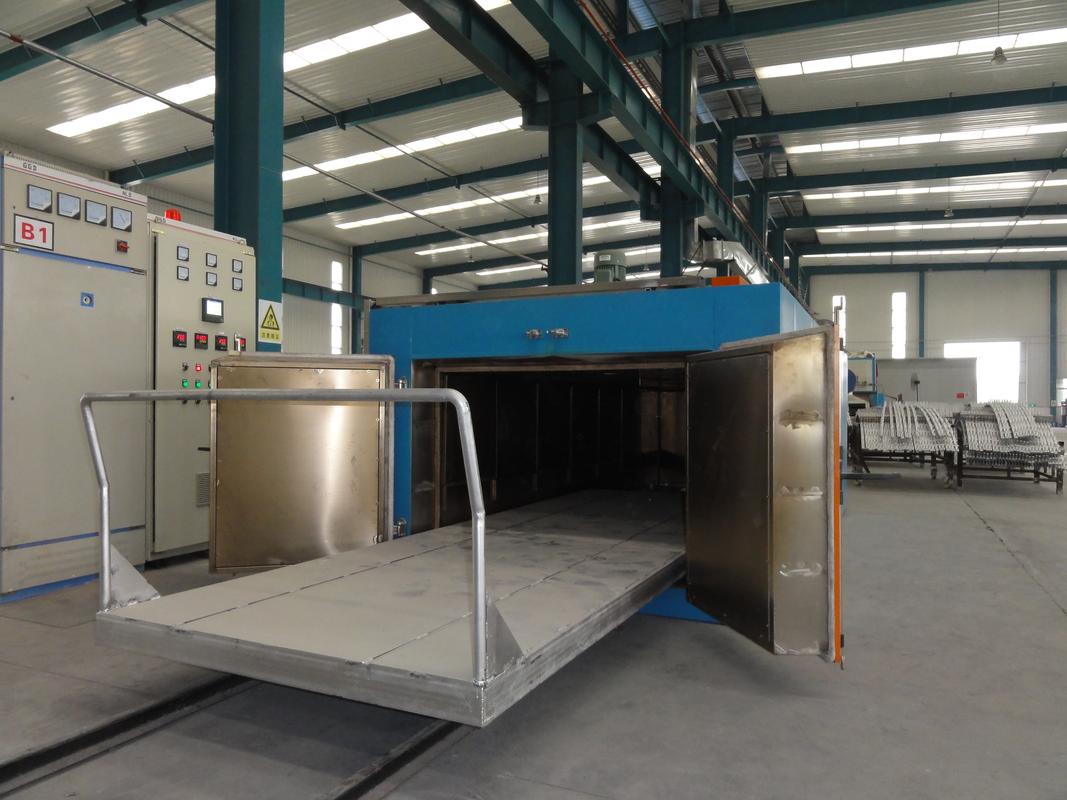
台车式烘箱,小车推进去,轮子占了下部空间,回风就变得怪。隧道式、真空烘箱是另外的路子。真空箱里没有风,靠壁板辐射和少量接触传热,均匀性得另算一套账。

铁皮活儿:焊缝、平面度、密封条
外壳冷轧板,内胆不锈钢。中间夹着保温棉,硅酸铝或者岩棉,密度和厚度都有讲究。差一点,外壳摸着烫手,车间电费也悄悄上去了。
折弯机哐一声,板子折出边。点焊啪啪几下,定位。焊工再补缝,磨平。这一套下来,箱体的骨架就立住了。
门框这一圈最要紧。平面度差半毫米,密封条压不实,缝隙就成了漏风的通道。热风从缝里往外溜,门口那件工件永远到不了温。
装门锁、铰链、压紧手轮。关门的时候手轮拧到底,手感应该是实的,不是死的。拧不动的,多半是铰链别着劲。
用塞尺顺着门缝走一圈,塞得进零点一的,就得停下来想想。
有个老师傅教过我一招:拿一张薄纸夹在门缝里,关门,抽。抽得动的地方,就是漏点。土办法,管用。
墙板之间、风道接缝处,那些硅胶条会老化。硬了、缩了、开胶了,就得换。换的时候别图便宜买错牌号,耐温等级对不上,三个月又硬。
控温:热电偶、PID,还有那两度温差
箱里测温一般用K型热电偶,讲究点用PT100,再讲究用铠装。探头位置也有说法,不能贴着发热管,不能塞在死角里。放错了,表上好看,箱里难看。
温控表跑PID。P调大了,冲过头;I调大了,慢吞吞;D调大了,开始抖。参数是拿温度曲线一条条试出来的,空箱试完,满载还得试。冷箱起步和热箱补温,脾气完全不一样。
超调最烦人。设定一百五,实际先冲到一百六再落回来。有些工件不答应,涂层起泡、胶层发脆,都是这么来的。
排气阀开度也得调。烘漆、去水分,湿气得排出去,可排多了热量也跟着跑了。风机变频一降速,均匀性立刻掉一截。
我见过有人把箱门开条缝散热,图快。工件表面是凉了,芯里可能还烫着。摸上去不烫,不代表好了。
验收,以及几个常见的误会
验箱子,最实在的一步是空载九点测温。布九个点,等稳了,记数据,算温度均匀度和波动度。然后再上满载,看升温速率。设备厂家一般会给个口径,具体标准可以去查现行国标,别只听口头承诺。
几个常见误会,顺手说说。
一是把仪表显示当成箱内温度。显示的是探头那一点,不是整个腔体。
二是觉得功率越大越好。功率大,升温快,均匀性反而可能更差,边缘过火,中心欠火。
三是忽略环境。冬天车间里五度,门开开合合,箱子跟着打摆子。夏天四十度,电机自己先热。

关上门。站在旁边,听风机。
声音闷了、变尖了、开始打颤——问题往往不在那块表上。