早上七点四十,车间还没全亮灯。三号线那台磨床先醒了,主轴转起来,是闷闷的一阵“嗡——”,听着正常。
中控屏上跳出一行黄字:振动幅值偏移12%。
老周没动。他站在原地听了两秒,说了句“轴承该看了”。拆开一查,前轴承滚道上一道细麻点。再磨半天,工件表面就得起波纹。
这就是智能制造落在车间里的样子。没有机械臂跳舞,也没有大屏上流动的蓝光——那些东西有,多半摆在展厅。真干活的地方,它更像给一个老钳工装了一双不会累的眼睛。
现在不少工厂都在做这件事,说法五花八门,落到地上其实就三件事:让设备说话,让数据流动,让人少拍脑袋。听着简单。做起来,每一件都能耗掉两三年。
机床“喊疼”,靠的是几根线
原理不复杂。机床在切削,主轴、丝杠、导轨都在受力,这些力会变成振动、温升、电流波动。传感器干的就是把这些变化翻译成电信号。
加速度计贴在主轴前端或者轴承座上,测温的铂电阻塞进油池,电流互感器卡在主轴电机进线上。采样频率通常要几千赫兹往上,低了抓不住齿频那类高频特征。

一台2012年的老加工中心,加装这么一套,硬件加网关,几万块钱能下来——具体报价看品牌和通道数,可以找集成商问。装完不等于有用。数据连上,屏幕上一条曲线横过去,平平的,没人看,那就白装。
关键在阈值从哪来。
新机床出厂有基线。老机床没有。老周他们的办法土但管用:挑一批合格工件,正常加工,把振动、电流、温度全录下来,跑一个月,取中间那段当“健康态”。以后偏移超过某个幅度,报警。幅度定多少?定小了天天响,工人就学会关掉;定大了,真坏了不报。多数厂是拿一次真实的损坏事故去反推的。代价挺大。
数据往上走,走多远有讲究

采集只是第一层。数据到了边缘盒子,先做一次筛。高频振动原始数据量大得吓人,一台设备一天几百GB很正常。全往云上扔,带宽先撑不住,延迟也受不了。
所以现场一般干三件事:算特征值(均方根、峰值、峭度这些),本地存一段时间,只把特征和异常片段往上送。再往上是MES和工艺数据库,那才是排产、追溯、刀具寿命管理待的地方。
麻烦在协议。老设备用Modbus,新的走OPC UA,还有些进口机床干脆是厂家私有协议,得买他的授权。一个车间十几种协议,网关堆了一柜子。这块活儿不体面,但绕不过去。
也有好处。网关一装,老机床的产量、开机率、报警记录就都出来了。有些厂第一次看到报表才发现,瓶颈根本不在加工,在换刀和等料。
最难的一步,是把人脑子里的东西抠出来
传感器能测振动,测不出“听声音就知道这刀快崩了”。
这种判断,老师傅心里有,嘴上说不全,写不进手册。要把它变成模型,得先变成标签——哪一段声音对应崩刃,哪一段对应正常磨损。谁来标?还得是老师傅。他愿不愿意坐下来标?这是管理问题,不是技术问题。
我见过做得好的厂,办法很实在:把老师傅的绩效和标注挂钩,每天抽二十分钟,边听边标,一年下来攒出几千条样本,模型才勉强能用。慢。可这条路没有捷径。
还有个常被忽略的事:工艺参数改了,模型就得重来。换了批材料,硬度差一点,特征全变。模型上线不是终点,是维护的开始。很多项目烂尾就烂在这儿——验收那天效果好,半年后没人管,漂了。
量具、刀具、料,三道关谁也不饶谁
智能制造里最容易被低估的是检测。
在线测头装在主轴或者刀塔上,加工完自己伸出来量一下,尺寸超差就补刀。视觉系统在传送带边上盯着,看划痕、看缺料。听着挺全。但量具本身有误差,车间温度一变,数值就飘。
举个例子:一米长的钢件,温度变化2℃,尺寸变化大约二十几微米。钢的热膨胀系数一般在11到12(×10⁻⁶/℃)之间,机械手册上能查。二十几微米对普通零件不算什么,对精密配合就是生死线。所以精密测量房间要恒温,也所以很多厂把三坐标放在单独隔出来的空调间里,不跟机床待一块儿。
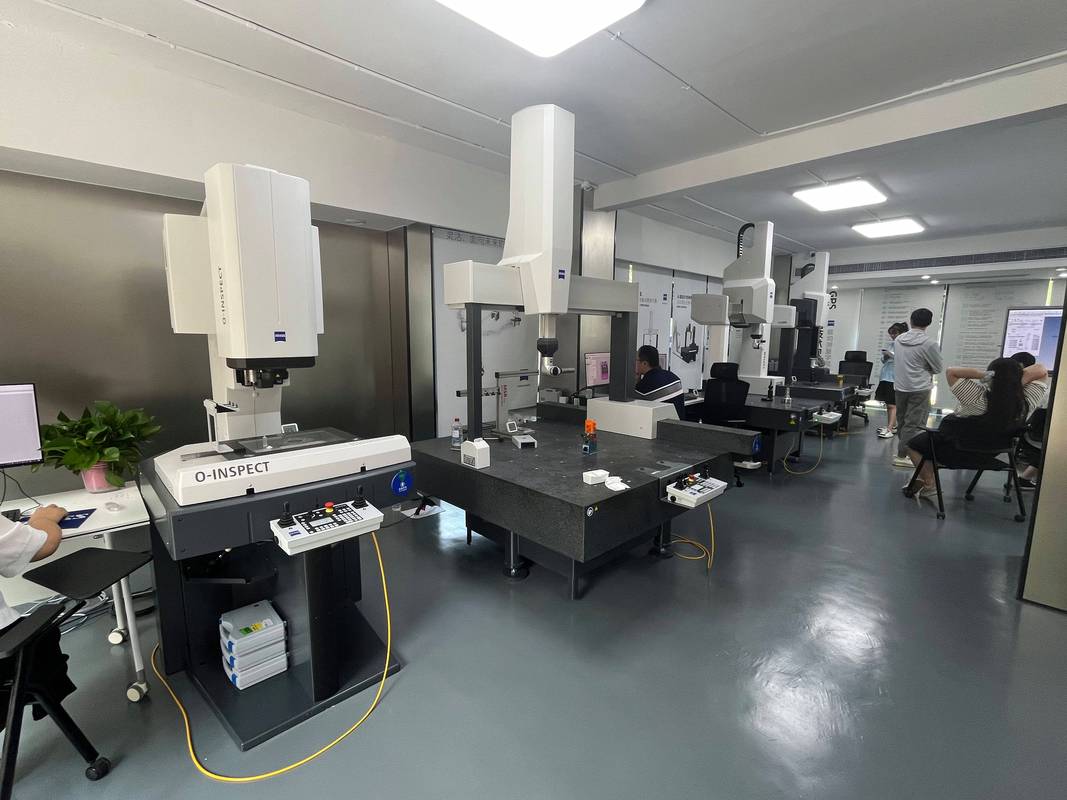
刀具这块更直接。寿命管理做得好,能省下不少钱;做不好,要么提前换刀浪费,要么崩了刀连带工件报废。做法是记录每把刀的累计切削时间、切削长度、负载积分,到阈值就提醒。简单粗暴,但比凭感觉可靠得多。
料也绕不开。来料硬度批次差异大,切削负载就不一样,前面所有模型都得打折。所以做得好的厂,会在毛坯入库时抽检硬度,写进批次档案,跟后面的加工数据挂上钩。
对普通人来说,它意味着什么
最直接的一点:一致性。
同一批零件,昨天和今天做出来差别小,装配线上就少出问题。你修车时换的配件装不进去、或者装进去有点旷,很多时候就是这种一致性没兜住。
另一面是岗位在变。大量重复的测量、记录、报表,正在被系统吃掉。但会看曲线、会判断报警真假、知道什么时候该停机的人,反而更缺。老周现在带的徒弟,第一课不是磨刀,是看振动频谱。
至于未来,我不敢说太满。
真要说趋势,是从“监测”往“预判”和“自调整”走——机床自己把参数往回调,不用人动手。这一步已经在一些场景落地了,但范围有限,限定条件还很多。条数据好看,换个材料就未必灵。
那天中午,我在车间外面抽烟,问老周怕不怕被这些系统替代。他乐了,说:它坏了还得我修。
这话不好笑,挺准的。