主轴轴承坏之前,通常不会安静地退休。它会先变声。高频“嘶嘶”里混进周期性的冲击,接着温度爬升,最后才是操作工听见异响。等人耳听见,往往已经晚了。工业物联网要干的,就是把这套“听诊”提前,并且自动化。
我做了十几年机械制造,见过太多厂子把物联网当成“上云大屏”。数据花花绿绿,真到换轴承的时候,还是靠老师傅拿螺丝刀抵着机壳听。问题不在传感器贵不贵,在于测什么、怎么算、报警给谁。这三个问题不解决,物联网就是电子摆设。
传感器装不对,后面全是白费
振动监测的第一步不是买网关,是选测点。主轴前端轴承座、后端轴承座、电机端,这些位置刚度高、传递路径短。别贴在薄壁防护罩上,那等于听隔壁装修。
通常用 IEPE 加速度计,灵敏度 100 mV/g 左右,量程要覆盖启动冲击。安装方式优先级:螺栓>胶粘>磁吸。磁吸只适合临时巡检,长期监测会松动,数据漂移。电缆要固定,接头朝下,防止冷却液顺着线爬进去。
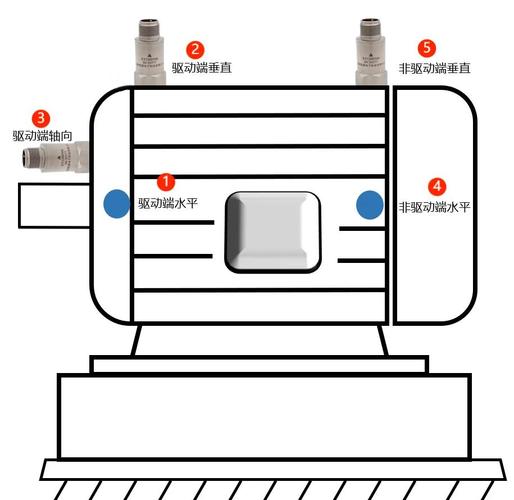
采样率怎么定?滚动轴承早期损伤的特征频率通常在 1 kHz 到 20 kHz 的加速度信号里更明显。想抓轴承外圈故障,采样率通常要高于 10 kHz,具体取决于轴承特征频率和转速,查传感器手册和轴承参数。用 1 kHz 采样去抓,基本是碰运气。
边缘计算:别把原始波形当宝贝全传走
很多项目死在这里。每台机床三轴振动,24 位分辨率,20 kHz 采样,连续传。网络先崩,存储再崩,最后老板觉得物联网是骗局。说实话,真没必要。
边缘网关能干三件事:时域统计、频域变换、包络解调。原始波形只留故障前后几分钟,平时传特征值。这样 MQTT 消息小,数据库也喘得过气。OPC UA 用来取机床状态、转速、进给、报警,跟振动数据做时间对齐。没有工况标签的振动数据,诊断价值砍一半。
包络解调不是玄学。轴承缺陷冲击会调制高频共振,先带通滤波,再取包络,最后做 FFT。包络谱里出现 BPFO、BPFI、BSF、FTF 的谐波,基本能指向故障部位。具体频率用轴承几何参数和转速算,不同厂家型号不同,查手册。❗ 别拿一个通用公式套所有轴承。
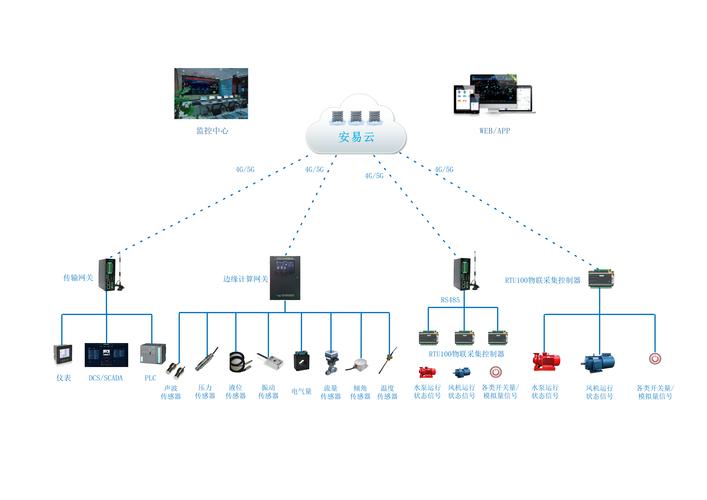
问:老机床没有 OPC UA 接口,还能做物联网监测吗?
答:能。加装电流互感器、接近开关,或者从 PLC 的数字量输出取信号。虽然颗粒度粗,但至少知道机床是加工还是停机。实在不行,用振动信号幅值变化做工况推断,准确度会打折。别指望一步到位。
报警阈值:拍脑袋会拍到马腿
“振动超过 4 mm/s 就报警”——这种一刀切,在车间里通常活不过一周。不同主轴、不同转速、不同负载,振动烈度差很多。ISO 20816 这类标准给的是分区参考,真正落地要按工况切片:同一转速、同一刀具、同一材料,建立基线。
做法不复杂。把历史数据按工况分组,算均值和标准差,用 3σ 或分位数设预警。初期宽一点,只做趋势观察。等积累几个月正常样本,再收紧。别一上来就自动停机——没人喜欢半夜被叫去复归。
问:预测性维护是不是一定要上机器学习?
答:不一定。很多轴承故障,用包络谱里的特征频率加上趋势外推就能提前几周发现。机器学习适合处理复合故障、变工况、误报抑制。先有高质量数据和机理特征,再谈模型。顺序反了,模型就是玄学。
现场落地清单:少谈概念,多拧螺丝
- 传感器:IEPE 加速度计,灵敏度通常 100 mV/g,量程覆盖冲击。安装面先打磨,磁座只适合临时巡检。
- 采集:确认带宽、抗混叠滤波、采样率。轴承诊断别低于 10 kHz 采样,具体查传感器和故障频率。
- 边缘:FFT、包络、均方根、峭度、峰值因子。只把特征值和报警事件上传。
- 通信:MQTT 传数据,OPC UA 取工况。时间同步用 NTP 或 PTP,别让时间戳飘。
- 数据库:时序库存特征值,对象存储存原始波形片段。保留策略按故障周期定。
还有一点,电缆和接头。车间里冷却液、铁屑、叉车,都是传感器的天敌。IP67 只是起步,航空插头要拧紧,线缆走桥架。别问我怎么知道的——返修一次,人工比传感器贵。
数据有了,然后呢?
别让数据躺在服务器里长毛。报警要推到班组,维修要闭环。每次拆机换轴承,把拆机照片、故障位置、剩余寿命记录回去。这些标签,比任何算法都值钱。
工业物联网在机械行业,说到底不是“上云”比赛。它更像给设备配了个不睡觉的巡检工。耳朵灵,记录勤,还会算趋势。✅ 先把一两个关键设备跑通,再复制。💡 别贪大。
如果你正在选型,先问供应商三个问题:传感器怎么装?边缘怎么算?报警给谁看? 答不上来的,云平台再漂亮也得慎重。