冲压线又停了。老周把卡尺往工作台上一拍,指着刚下线的那批支架:“这批孔位偏了 0.15。”
没人说话。0.15 毫米,图纸公差带里还活着,可装配线上机械手抓不稳。这就是六西格玛要管的事——不是把合格品挑出来,是让过程别老抖。
它盯的不是产品,是过程
很多人以为六西格玛就是“把不良率降到百万分之三点四”。背这个数没用。车间里更实在的说法是:减少变异。同一台车床,同一把刀,同一批料,早上干的活和下午干的活,尺寸能不能贴在一起?如果能,过程就稳;如果像心电图,那就得查。
西格玛是标准差。过程能力看 Cp、Cpk。Cpk 小于 1,说明公差带里塞得太满,稍一波动就出界。六西格玛的目标,是让过程均值离两边公差都有足够余量,波动又小。听着像数学,干起来全是铁屑和切削液。

我见过一个轴,外径公差 ±0.01。车工说没问题,抽检全在中间。可装配时偶尔过盈。后来一查,量具没做 GR&R。三把千分尺,三个人,测同一根轴,读数差 0.004。测量系统先晃,后面全白搭。
DMAIC 就是五道手序
定义、测量、分析、改进、控制。别把它想成高深流程,跟老师傅修漏油差不多。
定义:客户到底要什么。是尺寸?是噪音?是漏油?把它变成可测的 CTQ。
测量:先看量具。MSA、重复性、再现性。量具不行,数据就是故事会。
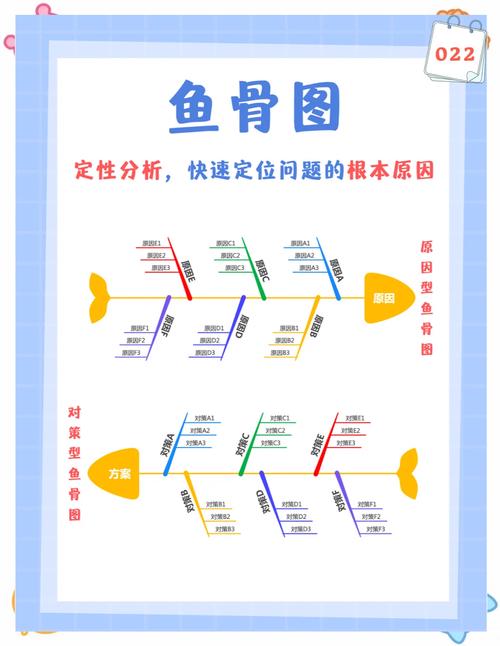
分析:鱼骨图、假设检验、回归。别急着调参数。有次齿轮箱漏油,大家先怀疑油封材质。最后发现是压装工装的倒角有毛刺,装配时把唇口划了。数据指向工装,不是油封。
改进:做 DOE。温度、压力、时间,几个因子掰开揉碎。别一次改八个参数,改完不知道谁立功。
控制:控制图、防错、标准作业。把改进后的参数锁进程序,别让下一班又拧回去。
这套东西在机械行业特别顺手。因为加工过程有物理量可测,有工序可追。但要是数据靠手抄,三天就断。所以现在不少厂把 SPC 和机床联网,尺寸自动采,控制图自动画。人只负责看趋势和动手。
难的不是统计,是人

六西格玛项目失败,十有八九不是工具不行。是数据不敢真。操作工怕扣钱,把超差件混过去。班组长怕停机,把异常点删掉。黑带拿着漂亮报告,现场该漏还是漏。
还有领导要短期见效。六西格玛不是止疼片。它更像调机床水平——得先松地脚,再垫铁,再紧螺栓,急不得。绿带、黑带不是头衔,是得蹲在现场的人。
对普通人来说,这东西离得不远。你买的汽车螺栓,拧紧扭矩稳不稳;手机外壳,阳极氧化色差小不小;药片,每片含量均不均。背后都可能有六西格玛的影子。它不保证东西高级,但保证一批和一批之间,别差太远。
未来?会和工业互联网搅在一起。传感器便宜了,数据自动进,模型在线跑。但别指望算法替你把卡尺拿稳。量具还是要校,人还是要到现场闻油味。
老周后来把卡尺换了,带数据输出。每半小时自动传一次。没搞什么大项目,就是把刀具寿命和补偿值盯住了。过程稳了,装配线不骂娘了。就这。