先看地上那摊油,别急着看图纸

车间的冬天,地面总有一小块深色的油印。擦掉,第二天又有。多数时候不是接头松了,是泵自己在慢慢渗。
拆开看。一对齿轮,一个壳体,前后两块盖板,几根销子,几颗螺栓。就这些。
冷场。真的冷场。你会觉得这玩意儿凭什么值那个价。
可就是这堆“就这些”,在液压系统里干着最脏最累的活——把油从低压的地方,硬生生搬到高压的一侧,一天搬几千升,搬三年五年。润滑、输送、燃油、加药、注塑机的伺服保压……到处都有它。
油不是被“吸”上来的,是被“兜”走的
很多人脑子里对泵的印象是“抽”。像用嘴吸吸管那样。齿轮泵不干这事。
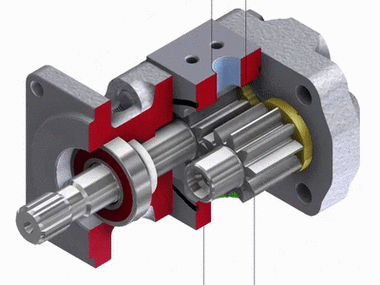
它的原理朴素得有点粗暴:两个齿轮在壳体里咬合着转,齿槽和壳体之间就形成一个个密闭的小格子。轮齿一转,格子从吸油口那边转到压油口那边,油就被兜过来了。到了中间,两个齿互相嵌进对方的齿槽,格子容积被挤没了——油只能从压油口出去。
所以它是容积式的。油是被“让出来的空间”吸进来的,不是被抽进来的。这个区别很重要。
严格讲,真正把油推进泵腔的是大气压。油箱里的液面上压着大气压,齿轮转开让出空腔,压差就把油推上去。所以吸油管太细、滤网堵了、油太稠、吸油高度太大,泵就会“吸不上来”。这时候你听到的那种咔咔的响,不是齿轮坏了,是气蚀在啃齿面。
还有个细节,外行基本不会注意:真正起密封作用的不是齿侧那层油膜(那层油膜太薄了,撑不住),而是齿顶圆和壳体内孔之间的径向间隙,以及齿轮端面和侧板之间的轴向间隙。这两个地方加起来,往往只有几十微米。
几十微米。比头发丝还细一半。
难的不是把齿轮做出来,是让它别乱晃
齿形加工其实不算齿轮泵最头疼的事。渐开线齿轮,滚齿、剃齿、磨齿,行业里做了上百年,成熟得很。齿轮泵用的齿轮精度要求,比机床主轴箱里那些齿轮宽松多了。
真正卡人的,是间隙。
轴向间隙放大了会怎样?油从高压腔直接漏回低压腔,内漏变大,压力上不去,油温还噌噌涨——能量全变成热了。间隙放小了又会怎样?转起来发热,热了齿轮膨胀,端面直接贴死在侧板上,抱死,电机跳闸。
而且这里面还有个阴险的地方:冷态和热态的间隙不是一回事。壳体如果是铝合金的,齿轮是渗碳钢的,铝的膨胀系数比钢大不少。装配线上量着刚刚好的间隙,跑到八十度,数值就变了。这也就是为什么有些泵冷车压力挺正常,跑热了压力表指针就往下掉——客户投诉的时候,你拿冷车数据去对,怎么都对不上。
再说材料。
壳体,铝合金居多,压铸或者挤压型材,也有铸铁的,铸铁的重、散热差、但耐磨。齿轮,中低压场合用粉末冶金,成本低,形状一次成型;高压的用20CrMnTi这类渗碳钢,渗碳淬火再磨。轴承上,高压泵更爱用滑动轴承——双金属的、铜基的——因为滚针轴承怕偏载,齿轮一受径向力,滚针那边受力就歪了。
最容易被忽略的一道工序,是去毛刺。
齿根、齿端面的交叉位置,最容易翻出一圈细毛刺。它不显眼,装配的时候也看不见。可高压油一冲,毛刺掉下来,铁屑在几十微米的间隙里滚一圈,端面就拉出沟槽。泵的寿命,往往就是从这一根毛刺开始倒计时的。
我见过不少早期失效的泵,设计没问题,材料没问题,就是清洗和去毛刺没做干净。这事说出去不体面,但它是真的。
还有个结构得提一句:浮动侧板(或者叫浮动轴套)。它的背面通着高压油,压力越高,侧板就被压得越紧,端面间隙自动收紧。齿轮泵能上到二十几兆帕,靠的就是这个。没有它,只能在中低压里混。
几个传得挺开的误会

“齿轮泵不能当马达用。”——反过来了,齿轮泵反过来当马达是能转的,工程上真有齿轮马达。只是它低速性能差,启动扭矩小,内漏大,转速一低就不稳。不是不能用,是不好用。
“间隙越小越好。”——这是最要命的一个。间隙小了会抱死,会拉伤,会烧侧板。合适的间隙是有个区间的,不是越小越妙。
“泵有吸力。”——泵入口没有吸力这种东西。前面说过了,是大气压在推。搞不清这一点,现场的管路设计永远想不明白。
“齿轮泵都是定量的。”——大部分是。变量齿轮泵确实存在,靠轴向移动齿轮改变有效啮合宽度来实现,但结构复杂、市面上少见。据我了解,绝大多数工况下你遇不到它。碰到有人说“我们这台是变量齿轮泵”,值得多问两句。
它凭什么还没被淘汰
便宜。简单。皮实。
它自吸能力好,转速范围宽,对油液清洁度没那么娇气——这点在工地、船上、垃圾焚烧厂这类地方太值钱了。柱塞泵压力高、效率高,但一颗铁屑进去就够呛。齿轮泵挨两下,还能接着转。
它的短板也很明确:流量脉动大,噪声吵,压力等级上不去,一般不能变量。所以它的地盘很清楚——润滑系统、燃油输送、低压液压、涂料和树脂输送、化工加药、船舶驳运。这些场景不需要它多精密,只需要它别停。
再往远看一点。内啮合齿轮泵这几年在噪声和脉动上占了不少便宜,注塑机的伺服系统里用得越来越多。外啮合这边的改进,主要在齿形修形、复合齿形、侧板材料和轴承上磨。还有个变化挺有意思:现在做泵的人越来越看重“全生命周期”——不是卖出去就算完,而是看它三年后渗不渗、响不响、能不能修、修起来贵不贵。
说到底,判断一台齿轮泵好不好,最直接的办法不是翻样本上那条漂亮的曲线。把它装在台架上,热油跑四个小时,然后用手背碰一下壳体,侧耳听一下声音。
手背烫不烫,耳朵烦不烦。这两件事骗不了人。