半夜那截铁疙瘩,先替电机死了
凌晨两点,泵房里的味道先不对。焦糊味,带点橡胶烧焦的甜腻。拆开防护罩,梅花垫碎成渣,爪式联轴器的齿爪磨出亮边。电机还在转,泵轴也转,就是流量往下掉。很多人反应:换。对,也不对。它坏了,可它可能是在替整条传动链挨打。
联轴器不是“把两根轴连起来”这么简单。它连着输出端和输入端,传扭矩,还得吃掉偏差。径向、角向、轴向。轴不可能绝对对中。热膨胀、地脚软、装配歪,都会让偏差找上门。刚性联轴器一硬到底,偏差就变成轴承和轴上的力。挠性联轴器让弹性体、膜片、齿套去变形,把力卸掉一些。

所以看到碎弹性块,别只骂供应商。先看对中,看地脚,看泵有没有汽蚀,看电机软脚。问你一句:换上去没多久又碎,问题真在那一块聚氨酯?
它怎么被造出来:从一根圆钢到会“让”的零件
车间里做联轴器,路线不神秘,但细节烦。凸缘联轴器、夹壳联轴器,多是圆钢或锻件下料。粗车外圆,钻镗孔,拉键槽。材料常见45钢、40Cr、42CrMo,调质后精车,有的还要磨。要求高一点,法兰端面跳动、止口配合、螺栓孔位置度,都得卡。孔和轴配合松了,键先受罪;键松了,孔又磨大。
膜片联轴器不太一样。核心是几组不锈钢薄片叠起来。激光切割或者冲压成形,热处理,再跟中间轴、法兰盘用螺栓交错连接。每片很薄,叠起来才有劲。它靠薄片弯曲来补角向和轴向偏差。听着轻巧,实际怕疲劳。边缘毛刺、孔口倒角、螺栓预紧不均,都会变成裂纹源。装配时有人拿风炮猛打,扭矩过了,膜片孔边压塌。现场看,一片裂,整组性能就歪。

齿式联轴器又是另一路。齿盘、鼓形齿、外罩、密封、润滑。齿面要耐磨,热处理后磨齿。鼓形齿允许一定角向补偿,但得泡在油里。油没了,齿面干磨,铁粉混在油泥里,像研磨膏。拆开一看,齿顶发亮,齿根点蚀。别问为什么响,它已经喊了很久。
关键难点不在“车圆”,在一致性。 同批零件的孔距、动平衡、弹性体硬度、膜片厚度,差一点,现场表现差很多。高速轴上,动平衡尤其要命。残余不平衡量会把振动放大,轴承先遭殃。
选型不是挑型号,是给偏差和冲击找出口

很多人问:联轴器怎么选?先别翻样本。看三件事:扭矩,转速,偏差。再加环境:温度、油、水、粉尘、腐蚀。还有启动频率、正反转、冲击载荷。扭矩要算工况系数。皮带机、破碎机、压缩机,冲击不一样。拿电机额定扭矩直接对样本,很容易选小。
弹性联轴器适合啥?中小功率,需要缓冲,允许一点偏差,成本也友好。梅花、弹性套柱销、弹性柱销,常见。可弹性体会老化、发热、被油泡胀。高温场合,橡胶不一定行,聚氨酯也分硬度。有人拿普通梅花垫塞进高温风机,几天就软了。不是垫子假,是场景不对。
膜片联轴器适合高速、大扭矩、耐温、免维护的场景。但它对中也不能无限差。角向偏差大,膜片反复弯,疲劳寿命掉。齿式适合重载、低速、大扭矩,可要润滑维护。万向节适合有大角度的传动,比如车辆、轧机。十字轴、滚针、油封,缺油就完。刚性联轴器呢?凸缘、套筒、夹壳,结构简单,传扭矩干脆。可它不补偿。两轴对中要好,否则轴承替它扛。
常见误解:联轴器越紧越可靠。 螺栓预紧有范围。胀套联轴器靠摩擦传扭矩,预紧不够会打滑,预紧过头会压坏轴或胀套。力矩扳手不是摆设。
常见误解:弹性联轴器可以自动对中。 它只能补偿有限偏差。偏得太多,弹性体寿命直线掉。对中找正仍然要做。激光对中仪、百分表、塞尺,工具不同,目的一个:把偏差拉进允许范围。冷态对中还要考虑热态变化。泵送热水,电机和泵热膨胀不一样,冷态对中得留量。
常见误解:联轴器能当离合器。 不能。除非是特殊的安全联轴器、限矩联轴器。普通联轴器一直在传扭矩。想频繁脱开,用离合器。
现场故障:碎、响、热、振,四条线
碎,多是弹性体、膜片、齿。先看碎的位置。梅花垫爪根裂,常常对中差或者扭矩冲击。膜片孔边裂,可能是螺栓预紧不均、膜片组装反、轴向位移超限。齿式齿面点蚀,润滑和密封先查。
响,分周期性和随机。每转一声,可能齿隙、键松、弹性块缺角。随机哗啦,可能膜片裂了互相刮。轴承响和联轴器响容易混。脱开联轴器,单独盘车,能分出来。
热,摸轴承座和联轴器附近。异常温升别硬扛。弹性体摩擦生热,齿式缺油也热。红外枪扫一下,比手摸安全。
振,先测频谱。联轴器不平衡,转频突出。对中不良,二倍频常跳。齿式磨损,可能齿啮合频率边带。别一上来就动平衡,先确认是不是对中。顺序搞反,白干。
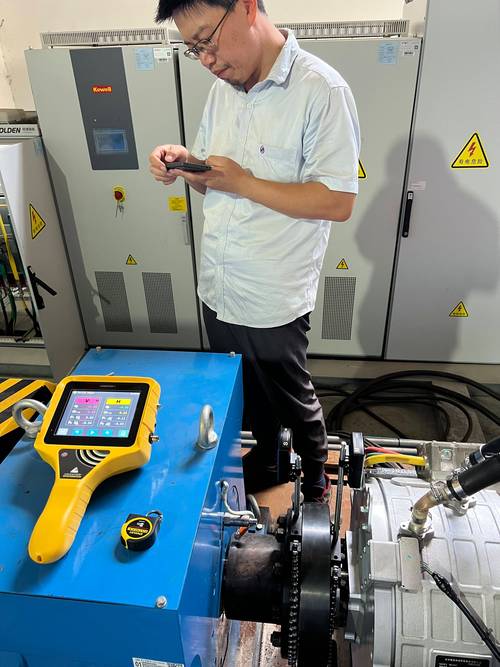
我见过一台循环水泵,联轴器弹性块没多长时间就换两回。后来发现地脚垫片锈烂,电机像跷跷板。重新做基础、垫片,对中,换弹性块。后面没再频繁坏。例子就这一个,够说明:联轴器是症状,不是病根。
制造和装配的暗线:动平衡、热处理、拧紧
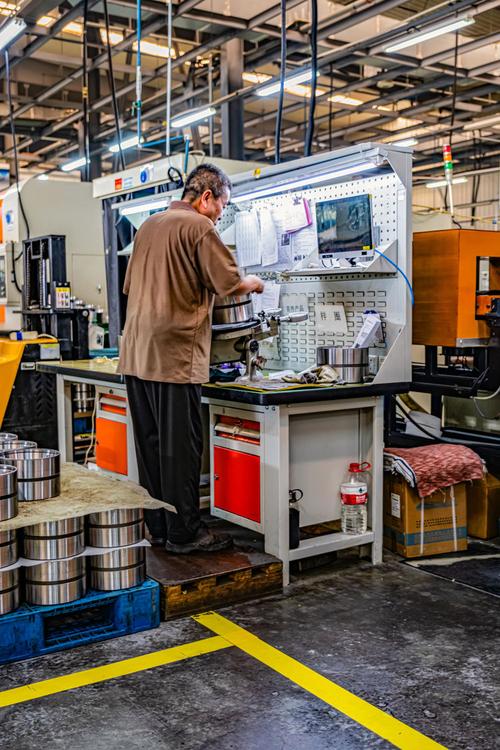
高速联轴器,动平衡是暗线。铸件有气孔、锻件偏析、加工余量不均,都会让重心偏。动平衡机上去,减料或者加配重。减料不能随便钻,得在允许位置。膜片联轴器一般整体做动平衡,螺栓重量也要控制。换螺栓不称重,可能破坏平衡。
热处理也是。40Cr调质,硬度不是越高越好。太硬,键槽崩;太软,孔磨。齿式齿面渗碳淬火,心部要有韧性。膜片用沉淀硬化不锈钢,固溶、时效,硬度强度一起调。具体牌号工艺,不同厂有差异,这里不展开,免得误导。
装配拧紧,看着简单。对角拧,分步拧,到扭矩。有人一次拧死,法兰翘了。螺栓等级、垫圈、螺纹润滑,都影响预紧力。现场没扭矩扳手?至少用标记笔划线,复检。别靠手感。手感在振动面前不靠谱。
未来一瞥:联轴器会消失吗
直驱电机、磁力耦合、电主轴,确实在吃掉一些传统传动。可只要还有轴对轴,还有热膨胀、安装误差、冲击载荷,联轴器就有位置。它可能变小,变轻,变智能。比如带传感的联轴器,测扭矩、温度、振动。或者材料换成碳纤维复合材料,惯量更低。也可能做成模块化,弹性体快换,不用拆轴。
不过老问题还在。偏差、疲劳、润滑、动平衡。机器越高速,这些越敏感。联轴器像鞋垫。合脚时你忘了它。不合脚,走两步就疼。半夜泵房那截铁疙瘩,最好一直安静。真要坏,也让它只坏自己,别把电机轴承和泵轴拖下水。