车间门一推开,齿轮油混着铁屑的味道就顶过来。排风扇嗡嗡转,数控滚齿机那边“滋——”地一声,又一声。老周没抬头,手里捏着个刚下线的齿轮,指甲盖沿着齿面刮了一下。
“摸摸。”他把齿轮递过来。
我接住。沉,凉,边缘有一圈细毛刺,扎手。说实话,头回摸齿轮,我手被毛刺拉了个小口子。老周嘿嘿笑,说这活儿就这样,看着光溜,摸起来全是脾气。

工业齿轮这玩意儿,不神秘。说白了,就是两根轴之间传劲儿的一套带齿零件。可你真把它拆开看,从材料到热处理,从滚齿到磨齿,每一步都能把老师傅折腾得骂娘。
一块钢,怎么被啃出齿
毛坯进车间时,通常不是光溜溜的圆棒。大轮子多是锻件,小轮子有可能用棒料直接车。材料呢,常见的有20CrMnTi、42CrMo这些,牌号不同,脾气差得远。老周说,别小看下料。锯床切歪一点,后面车床就得跟着擦屁股。
粗车先扒皮。黑皮去掉,端面车平,外圆留余量。接着滚齿。滚刀转,工件转,两个转法像拧麻花。齿槽一刀一刀啃出来,铁屑卷成小弹簧,掉在油槽里,冒着热气。
滚完齿,还不算完。有些齿轮要剃齿,有些直接上磨齿机。磨齿那会儿,砂轮和齿面轻轻碰,声音细,像指甲划过玻璃。火花不大,但每一刀都在修正齿形、齿向。误差通常得往几微米里抠。几微米?大约是一根头发丝的十几分之一,具体看材料和设备,查手册更准。
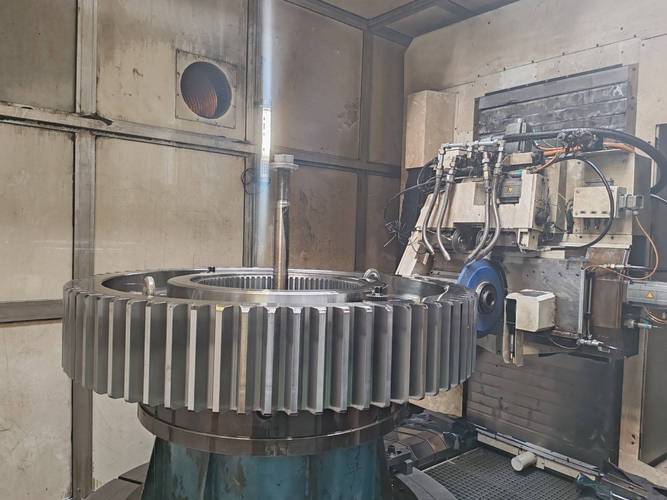
这中间还有热处理。渗碳、淬火、回火,一套下来,表面硬了,芯部还得韧。硬了耐磨,韧了抗冲击。可热一热,齿轮就爱变形。像烙饼,翻面就缩。老师傅盯着炉温曲线,心里也没底。
难在哪儿?热一热,尺寸就跑了
热处理变形是齿轮制造的硬骨头。不是随便说说。你滚齿时齿形挺好,一进炉子,出来可能就扭了。齿向歪一点,装配时接触区偏一头,转起来就响。响还不算,局部受力大,寿命咔咔掉。
怎么救?磨齿。硬齿面磨削,把变形拉回来。可磨多了,渗碳层薄了;磨少了,接触斑点不对。装配师傅拿红丹粉往齿面上一抹,对转几圈,看印子。印子偏齿顶,偏齿根,偏一端,都得调。调中心距,调侧隙,调轴承预紧。有时候折腾半天,就为了把噪音压下去两三个分贝。
老周有回装减速机,试车时箱体里“呜——”地叫。他叼着烟,蹲在旁边听。听完说,不是齿轮,是轴承外圈没压紧。拆开一看,果然。齿轮这行,耳朵有时候比仪器好使。当然,仪器也得有。齿检仪、三坐标、粗糙度仪,该上还得上。
还有材料。夹杂物多一点,淬火时可能裂。锻造流线不对,齿根应力集中。这些毛病,有的在超声波探伤里露头,有的得等装机转起来才现原形。所以车间里常说,齿轮是良心活儿。图纸上几条线,现场全是细节。
它转起来,跟普通人有什么关系
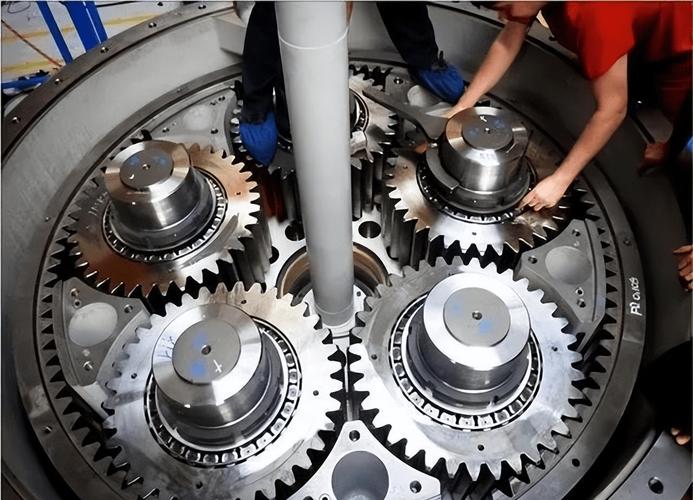
关系大了。你坐电梯,曳引机里齿轮在转。你开汽车,变速箱里一组组齿轮在换挡。风电叶片转得慢,机舱里齿轮箱得把转速拉上去,不然发不了电。矿山皮带机、轧钢机、机器人关节,背后都有齿轮咬着牙干活。
举个近的。电梯要是齿轮箱装配不好,运行时会嗡嗡响,楼层停不准,平层那一下“咯噔”。汽车变速箱齿轮修形不到位,高速巡航噪音大,油耗也可能上去。风电齿轮箱更苦,装在几十米高空,维护一次费老劲。所以设计时就得算载荷谱,做疲劳试验,模拟风况。数据不是拍脑袋,通常来自实测和标准,具体可查行业规范。
不过话说回来,齿轮也不是越精密越好。得看用哪儿。农用机械的齿轮,要的是皮实、便宜、好换。精密机床的齿轮,才往微米级死磕。拿高精度齿轮去干粗活,浪费;拿粗齿轮干精密活,找病。
现在车间里也在变。干切滚齿、硬齿面磨削、齿轮修形、涂层,这些词老师傅以前听得少,现在也得学。仿真软件能算接触应力,能看传动误差,可最终还得听机床响不响,看红丹粉印子正不正。
未来会怎样?不好说。也许在线监测更普遍,齿轮箱自己能报振动异常。也许材料更强,热处理变形更小。但有一点没变:齿轮不会说话。它要是叫唤,就是哪儿没弄对。老周把那个带毛刺的齿轮扔进料筐,哐当一声。他说,去毛刺,倒角,清洗,别让铁屑带进箱体。就这些事,干好了,齿轮才肯好好转。