上个月跑了趟化工厂。一台进口离心泵,投用不到三个月,叶轮直接报废——蜂窝状,边缘全烂,像被虫蛀过。厂长老王拎着拆下来的部件问我:这泵类产品是不是越贵越娇气?
我没正面答。反问一句:泵里是不是有那种像炒豆子、又像砂石刮壳的声音?他愣了两秒,说,有啊,还以为是轴承缺油。
那就对了。这味儿太熟了。
汽蚀不是玄学,它就是液体在泵里“开了锅”
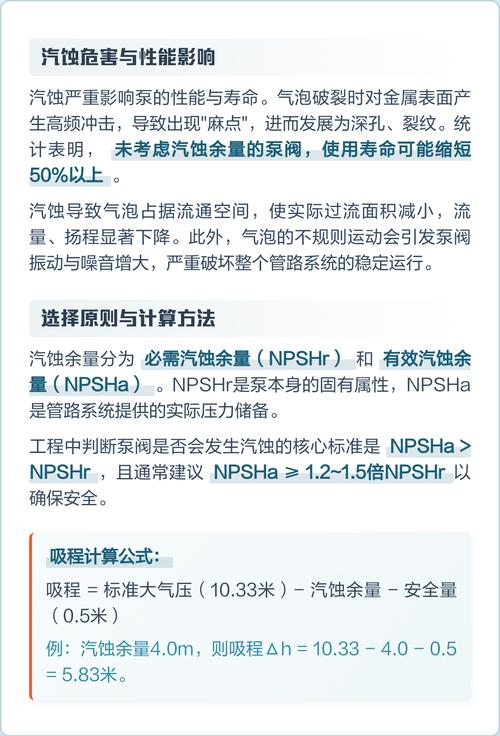
说穿了不复杂。泵在抽液体的时候,叶轮入口那一小块区域,压力会掉得很低。低到什么程度?低于当时温度下液体的饱和蒸气压,液体就“沸腾”了。
离谱吧。常温的水,你以为不会沸。泵就能让它沸。
气泡刚生出来,被液流一卷,甩到后面的高压区,啪,瞬间溃灭。溃灭的一瞬间,局部压力冲击能到几百兆帕级别,温度也会蹿上去。这可不是偶尔来一下。是每秒成千上万次,反复捶打同一个位置。金属再硬也扛不住,久了就掉渣、起坑、成蜂窝。
所以汽蚀的破坏力,藏在细节里。它不会一上来就把泵干趴下,它是慢性折磨。流量悄悄掉、扬程慢慢降、振动一点点涨。等你发现,叶轮已经毁容了。

NPSHa和NPSHr,这两个词得掰扯清楚
很多现场纠纷,根子都在这。选型样本上那个数字,叫必需汽蚀余量,也就是 NPSHr——泵自己能忍受的最低门槛。
而装置实际能提供多少,叫有效汽蚀余量,NPSHa。它是算出来的:进口液面压力、液位高度、管路损失、介质饱和蒸气压,一锅端。
要求很简单:NPSHa必须大于NPSHr,还要留余量。通常留0.5到1米,工况苛刻的,留得更多。
听着挺明白对吧?问题就在这儿——很多人把它当成一次性的死数。
问:我明明按样本留了0.5米余量,为啥还是汽蚀?
答:因为样本上的NPSHr,一般是常温清水、额定转速、额定流量下测出来的。你实际输送的介质如果温度高、接近沸点、粘度大,或者含溶解气、带固体,这个数会明显变差。更别说泵要是长期跑在偏大流量的区域,NPSHr 会往上蹿得厉害。再加上进口过滤器堵了、液位掉下去了、进口管路阀门没开全——NPSHa 那头也在偷偷缩水。余量是动态的,不是签合同时盖章就完事。

这里插一句。有的厂为了省事,进口管故意选小一号,觉得流速快点没关系。真不行。进口管路流速一高,沿程和局部损失是平方级往上翻的。你以为省了点管材钱,最后全赔进叶轮里。
现场排查,几个笨办法其实最灵
不用一上来就上仪器。先动耳朵。
- 听:汽蚀的声音很特别,噼里啪啦,像爆米花。轴承坏是嗡嗡的,机械密封坏是嘶嘶的,不是一个调。
- 看:出口压力表指针抖得厉害,流量计读数往下掉,也是一种信号。
- 摸:泵壳和管路的振动会比平时大,尤其进口段。
- 查:先把进口过滤器、底阀、进口阀门检查一遍。我见过三次类似故障,两次是过滤器堵了一半。
还有个土办法,很有用:把出口阀门慢慢关小一点,让泵往小流量区跑。如果噪音立刻变小甚至消失,那八成就是汽蚀,而且是NPSHa不足导致的。
问:既然关小出口阀能消音,那我干脆长期这么运行,是不是就没事了?
答:千万别这么干。关小出口只是让工况点往小流量挪,暂时躲开了汽蚀区,但这是拿泵的效率和寿命在换。长期小流量运行,泵内液体反复在叶轮里打转,温升快,容易引发别的麻烦,比如轴向力异常、密封加速磨损。真要解决问题,还是得从进口侧下手——加大进口管径、提高有效液位、降低介质温度、给进口管路减阻。治标和治本,得分清。
真正想躲开汽蚀,选型阶段就得较真
很多泵类产品的悲剧,其实是选型那天就埋下了。现场只是把它引爆。
经验上,有几条得盯死:
- 介质温度别拍脑袋,问清楚最高工况,不是平均值。
- 进口管路宁粗勿细,弯头宁少勿多,尤其别紧贴泵入口放弯头。
- 液位按最低液位算,不是正常液位。
- 流量别只看额定点,看看泵的整个特性曲线,工况会不会漂。
说白了,叶轮被啃烂,泵是受害者,不是凶手。它只是忠实地把上游设计里的毛病,放大给你看了。
老王后来把那台泵的进口管从DN100换成DN150,过滤器加大,液位报警也接上了。再没出过事。他跟我说,早知道是这么回事,当初省的那点钱,真不值。
嗯。就这么回事。别等叶轮烂了才想起NPSH。