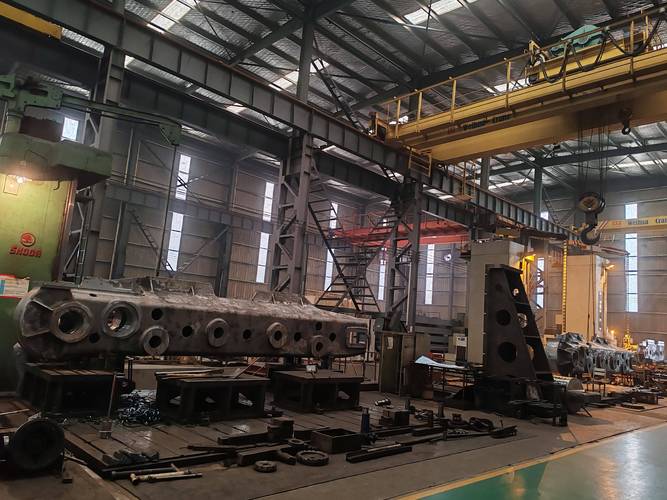
镗削加工:解决大孔精度难题的现场经验
干机加工的都懂,几十上百毫米的大孔,想做出来不难,难的是精度够,圆度直,粗糙度合格。装轴承的孔,差个一丝半丝,转起来就晃,整个设备的寿命都得打对折。 为什么大孔精度必须靠镗削加工 很多新手刚入行的时候,总觉得不就是掏个大孔吗?钻完扩,扩完铣...
 网编
干机加工的都懂,几十上百毫米的大孔,想做出来不难,难的是精度够,圆度直,粗糙度合格。装轴承的孔,差个一丝半丝,转起来就晃,整个设备的寿命都得打对折。 为什么大孔精度必须靠镗削加工 很多新手刚入行的时候,总觉得不就是掏个大孔吗?钻完扩,扩完铣...
网编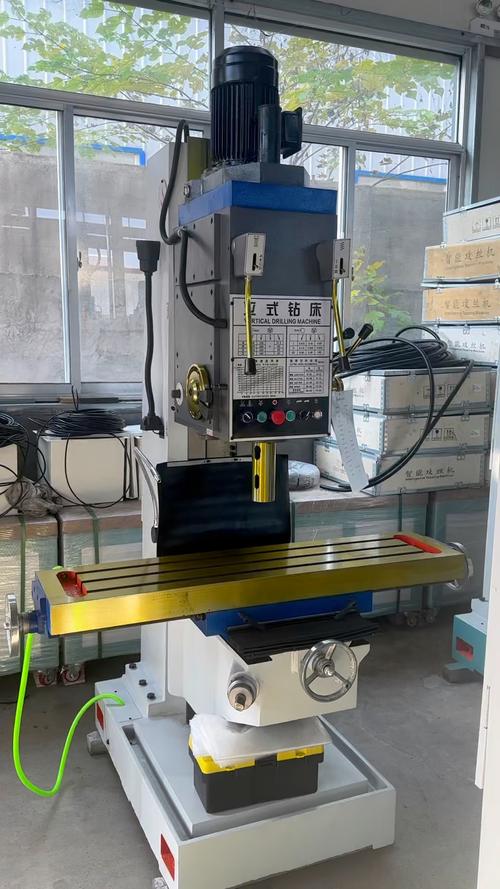
上周在车间帮师父调数控钻床,碰到一个急活。给一块钛合金板钻八个φ8的连接孔,新学徒图快,进给到顶,钻到第三个,钻头咔嚓一声断在里头。整个工件直接废了。师父站旁边脸黑得像锅底,半天憋出一句,你以为这是给木板打螺丝孔呢? 别把钻削就当成“打个洞...
网编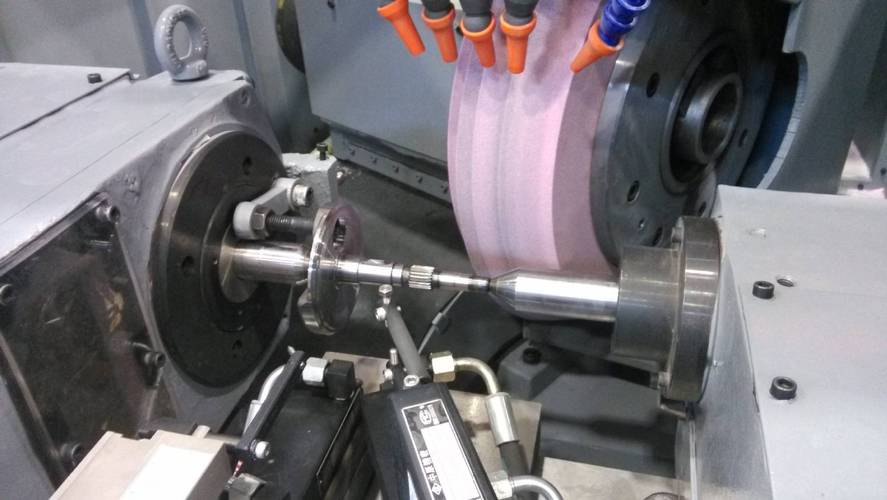
刚推开磨工车间的门,先闻见一股混合着切削液和砂轮磨料的油味,耳朵里全是嗡嗡的低频震响——不像铣削车间哐哐响,磨床的响是闷的,沉在骨头里。老师傅说,磨活是精加工的最后一关,前面所有工序留的坑,都得磨这一步找补。 磨掉的不是料,是精度余量 很多...
网编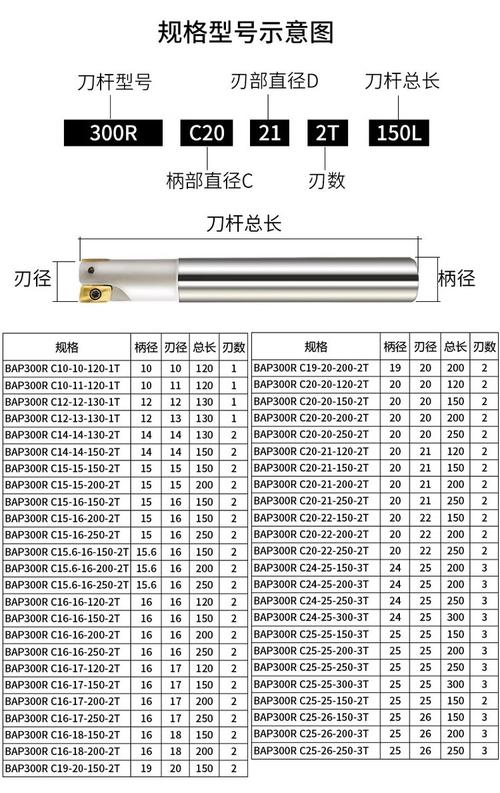
很多刚入行的操机工,干铣削最怕什么?振刀。对吧?振刀出来的活表面坑坑洼洼,一块料大几千,废了就是半个月白干,说多了都是泪。 我刚入行那会,为了赶一批急活,没注意细节,废了三块45钢锻件,扣了半个月绩效,连吃了一周泡面,这个教训记到现在。 为...
网编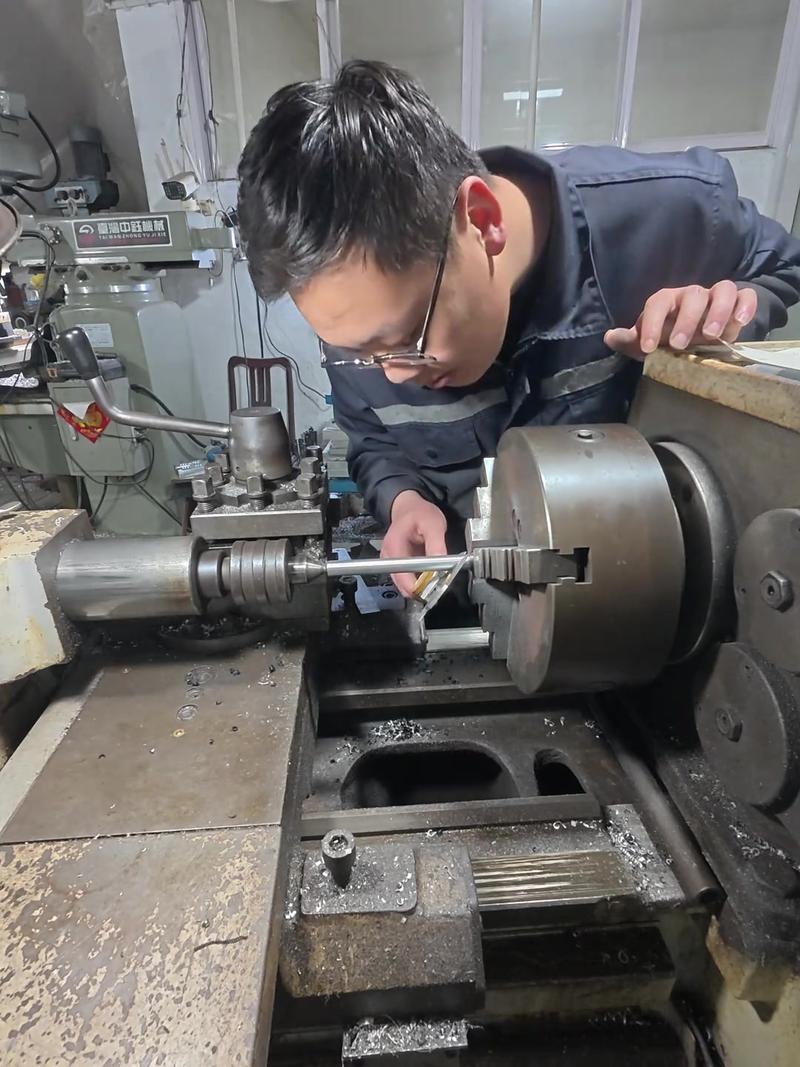
昨天刚在车间蹲了一下午,帮着调一批细轴活。卡盘夹住45号钢棒料,机床一转,呼呼的风带着切削液的铁锈味往脖子里钻,师傅一刀下去,蓝灰色的铁屑卷着烟往外飞,最后就差两个丝,怎么调都不对,急得他把帽子摘下来挠头,发根都冒白气。 说白了,车削就是「...
网编
今天跟着工段长转新投产的车间,脚边就是刚拆完包装的新机,半透明的防锈油膜还堆在墙角,一股子新机械的金属油香味往鼻子里钻。 刚开机那两声,就知道机床稳不稳 很多人听这名觉得玄乎,不就是加了电脑的机床吗?说实话,还真就是这么回事。以前老车床靠工...
网编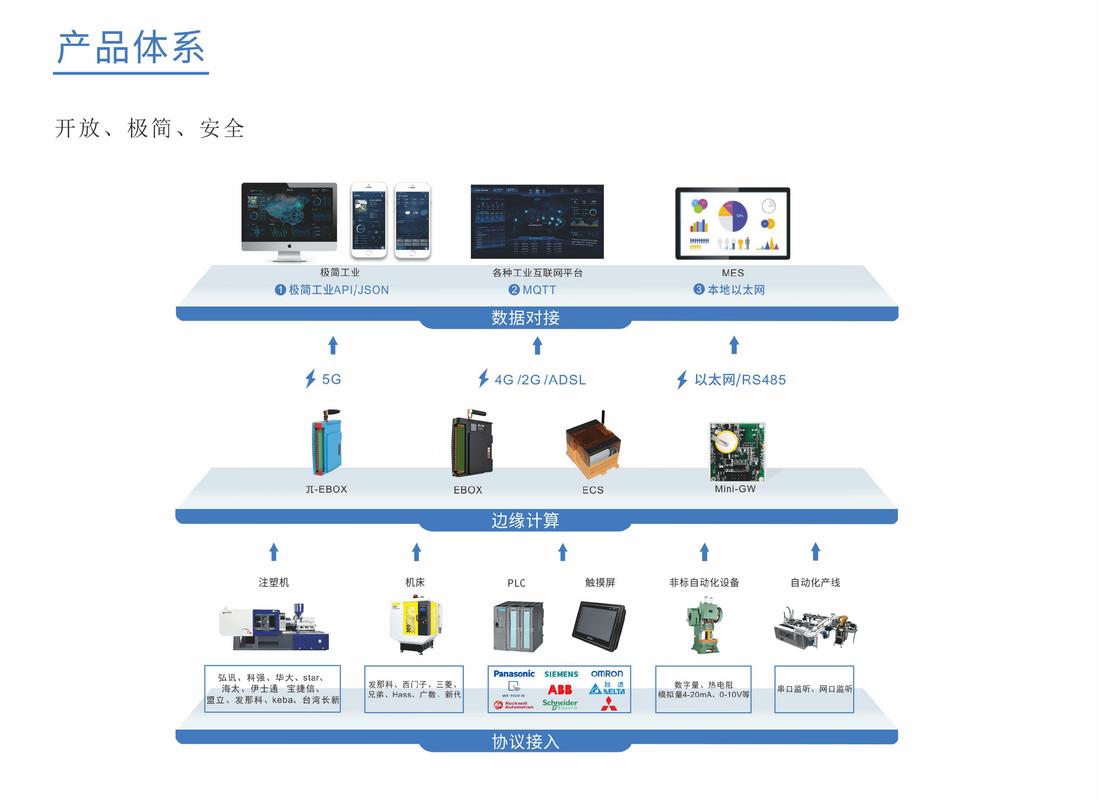
我跑过不下三十家中小制造工厂,见过最多的笑话就是——花几十万上了数字化系统,最后卡在第一步:数据采不上来。 很多老板觉得,不就是采个数据吗?随便找个数据采集软件,甚至整个免费工具就能用,犯得着花大几万买专门的工业款? 等真出了问题,才哭着找...
网编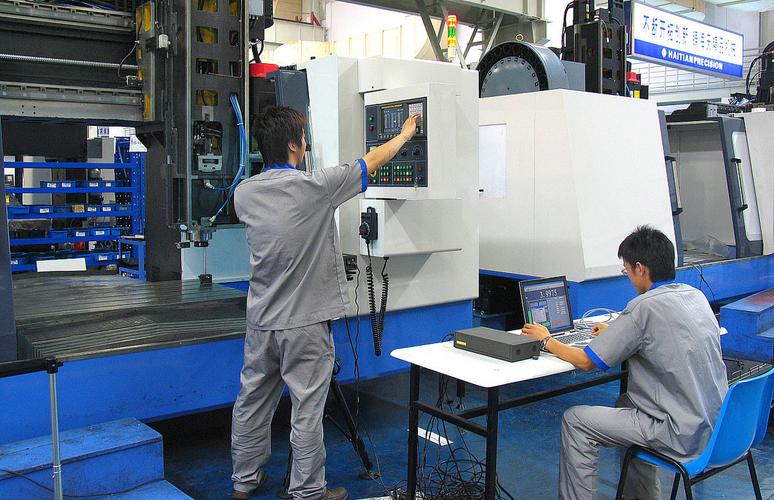
接触工业互联网快十年,最早看别人试工业APP,是在东北一家老牌机床厂。 那时候操机的老师傅围着工程师转,拿着大屏智能手机问:就这小东西,能管我这几十吨重的床子? 没人信。 结果三个月下来,那个管刀具寿命预警的小工具,帮车间降了17%的刀具成...
网编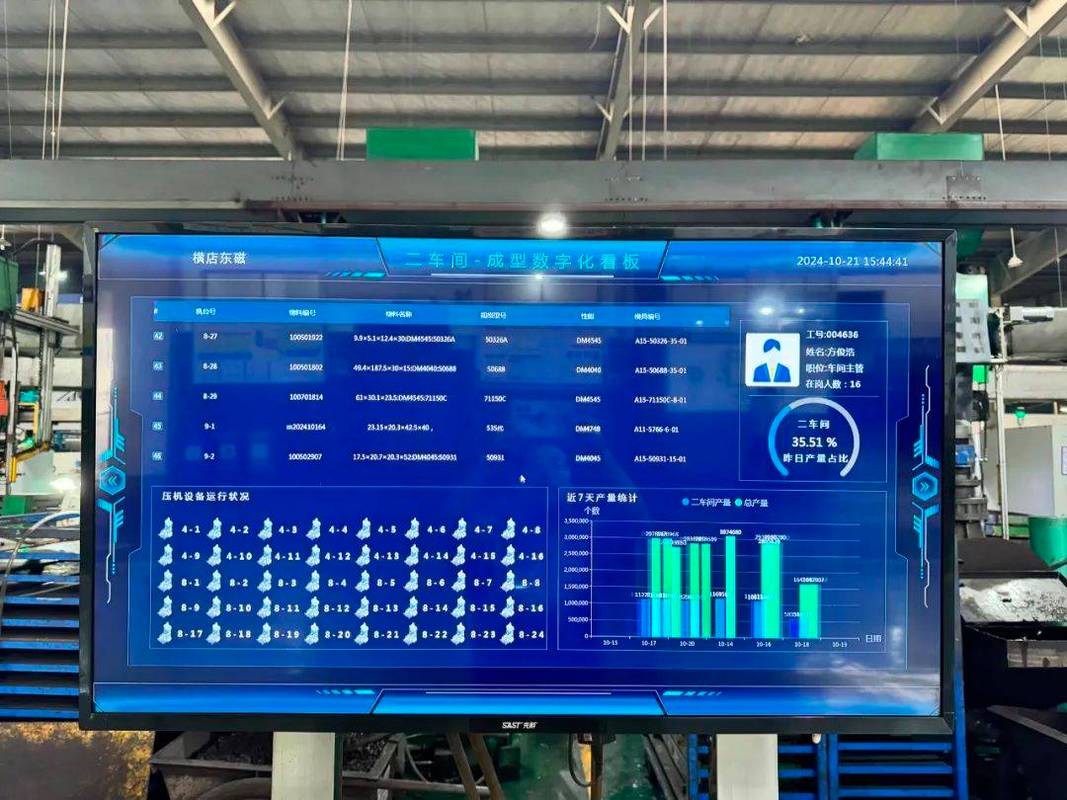
做了二十年机械制造管理,见过太多ERP系统的惨案。 几十万砸进去,最后全公司没人用,还是回头抱Excel的老饭碗。 说出来你不信,我接触过的中小机械厂,能把ERP用起来的,不到两成。 为什么九成机械加工厂的ERP系统都用废了? 很多人对ER...
网编
很多制造工厂老板,都是仓库乱成一锅粥,发错货亏了几十万,才想起找WMS软件。 上来就踩坑。花大价钱买了软件,结果用了半个月扔一边,还说这玩意儿就是智商税。 别拿普通进销存,当工业级WMS软件用 不少中小工厂老板,一开始图省钱,随便买个千把块...
网编