2026-09-15 18:55:41 作者:网编
分类:文章
干冲压加工这行,谁没踩过冲压设备的坑?
我前几年帮珠三角一个做底盘汽配的厂子盯新线投产,老板咬牙花八百万进了台大牌设备,结果干了三个月,深冲件废品率比用了十年的旧设备还高两个点,直接赔了几十万订单。说出来都是泪。
很多人选设备,上来先问吨位多少、多少钱,牌子响不响,一堆隐形指标根本不看。等出了问题,再后悔已经晚了。
别被标称吨位忽悠,实际冲压输出才是硬指标
你看到设备铭牌上标的吨位,指的是滑块在特定位置能输出的最大力,不是你干活全程都能稳定输出这个力。
很多小厂做的设备,为了降本,偷减机架筋板厚度,焊接机架刚度不够,一压重活整个机架变形,滑块偏歪,实际输出力直接掉两成都不止。拉深深冲件的时候,力不够直接起皱,废品率哗哗涨,模具还容易崩。
 冲压设备滑块刚度测试对比数据图
我见过最离谱的,一台标称630吨的冲压设备,打满压测实际输出才480吨,老板拿它做汽车覆盖件,废了整整一整车的原料才发现不对。
问:我做小型家电五金冲压件,吨位要预留多少才合适?
答:普通落料冲孔的单工序模,选比计算力大1.2到1.5倍就够。如果是连续模做深拉深件,必须留到2倍以上的余量,而且一定要选带偏心负载补偿的机型,别图便宜砍配置。省那几万块设备钱,不够你三个月换一次模具的。
自动化适配性,才是冲压设备提效的核心
现在早过了人工送料的年代了,一条冲压设备线,能不能赚钱,全看自动化跑的顺不顺。
很多买家买设备,只盯着设备本身的价格,不问能不能对接三次元机械手、有没有预留快速换模接口、能不能连工厂的MES系统。等设备拉回来,要上自动化,发现根本改不了,换一次模要两个多小时,一天换三四次模,半天产能就没了。
说实话,现在小批量多品种的订单越来越多,没有快速换模的冲压设备,根本接不到活。
还有安全配置,很多老板觉得安全光栅、安全门联锁是累赘,拆了省空间,省成本。我见过出事故的,一伸手进去,滑块没停,直接废了一只手,老板赔了上百万,厂子差点黄了❗ 这种钱绝对不能省。
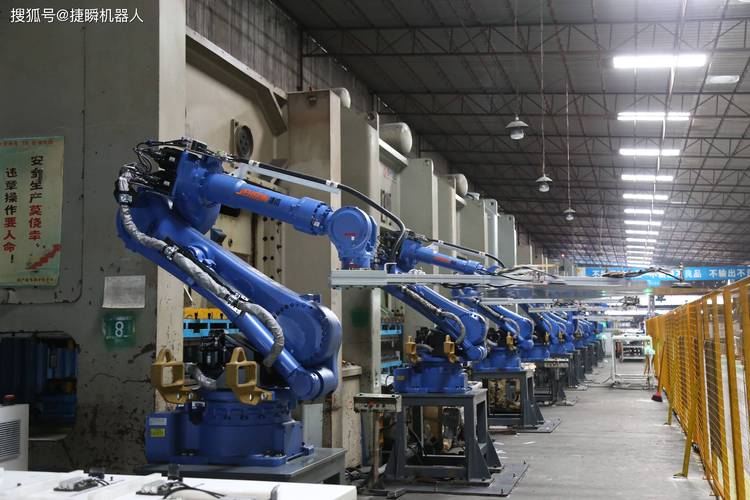 冲压设备对接三次元机械手自动化生产线现场图
问:旧冲压设备改自动化划算吗?
答:要看设备本身的状态。如果机架精度没差,滑块间隙还在原厂允许范围内,改个伺服送料加快速换模,成本也就新设备的三分之一,绝对划算。要是设备本身精度已经偏了1mm以上,滑块间隙大得离谱,改完也出不了合格活,直接换吧。
售后响应比品牌溢价更重要
 售后响应比品牌溢价更重要
很多人一买冲压设备,就非进口大牌不买,觉得精度高质量好,其实现在大部分民用工况,国产一线品牌的精度早就够用了。反而是售后,能愁死你。
我之前接触过浙江一个汽配厂,买了某欧洲品牌的冲压设备,用了两年离合器坏了,发邮件找原厂要配件,足足等了45天,整条线停了一个半月,一天损失好几万,老板头发都熬白了。
现在国产一线的冲压设备,基本都能做到48小时上门,配件仓库就在国内,三五天就能发货,比等老外的配件靠谱太多。
还有个容易忽略的点,就是二手残值。同样吨位的冲压设备,一线正规品牌比杂牌拼装的二手价,能高出30%甚至更多,哪天你要扩产换设备,转手就能出,砸手里的概率低太多。
💡 给大家整理几个干了几十年摸出来的选型提醒:
✅ 一定要拿自己的产品、自己的模具试冲,试完测尺寸精度,再下单,别光看厂家给的参数。
✅ 试机的时候开连续运转8小时,测一下油温,油温超过60度的,夏天连干肯定出问题。
✅ 千万别买小众改装厂的拼装设备,没有经过整体精度校准,用不了一年精度掉得飞快,修都没地方修。
干制造这行,赚的就是抠细节的钱。选对一台冲压设备,三五年省下来的模具钱、停机损失,够再添半台设备。选错了,天天跟在后面擦屁股,赚的钱全填进去都不够。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压设备选型避坑:别只看吨位,这几个隐形指标才决定赚不赚钱
文章链接:https://m.zystgy.cn/a/59470