2026-09-15 19:18:45 作者:网编
分类:文章
干钣金这行快二十年了。踩过的折弯机坑,比我吃过的米饭还多。
很多老板买机器,上来就问价。比三家,挑最便宜的签合同。拉回厂用三个月,哭都哭不出来。
别光盯着参数表,先算清楚自己的真实需求
不少人买折弯机,第一句就是“我要折6mm铁板,给我拿个100吨的”。真不对。
折弯需要的吨位,不仅看厚度,还要看折弯长度、材料种类。同样6mm的普通碳钢,折1米长需要100吨,折2.5米长得要250吨,差了一倍还多。不锈钢需要的吨位还要再涨三分之一。拿小吨位折长料,要么折不到90度,要么把机身憋得变形,精度直接废了。
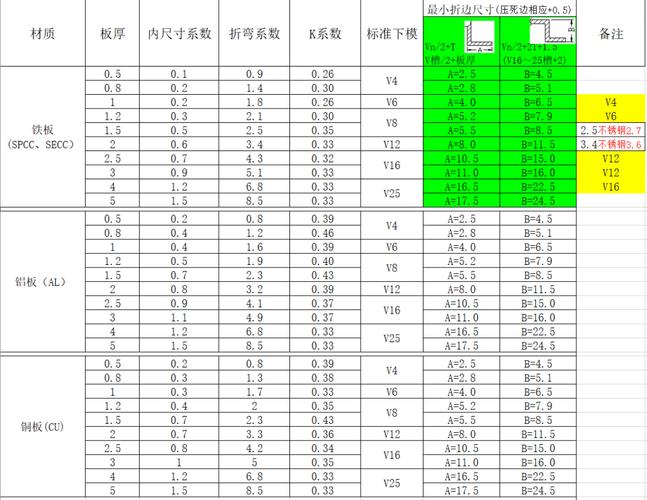 钣金折弯吨位计算参考对照表
问:我厂子做小批量多品种,经常换料,选大吨位会不会浪费钱?
答:大吨位肯定比刚好卡参数的贵几万,但余量留15%到20%绝对不亏。我前年见过一个加工厂,为了省五万块买了刚好卡吨位的折弯机,遇到稍微厚一点的毛料,每次都要垫刀分两次压,效率直接掉一半。客户催货催到跳脚,半个月出不完一批活,最后赔了违约金十万不止,那才是真的亏。
说实话,选后挡料的时候也要留个心眼。很多厂家标精度0.01mm,吹得天花乱坠,实际上出厂连校准都没做准。要看导轨,线轨的精度保持性远好于硬轨,做精密零件必须选线轨;硬轨便宜,扛造,精度掉得快,只适合做要求不高的粗活。
容易被忽略的核心损耗,恰恰是最花钱的地方
买折弯机,绝大多数人都盯着机身、油缸、系统看,偏偏忽略了天天用的模具和密封件。
你猜怎么着?差模具用三个月就废,好模具能用五六年。差的模具用普通A3钢只淬表面,硬度不够,折个千八百次刀口就崩出缺口,折出来的工件边缘带痕,不合格。磨个两三次,模具尺寸就不对了,还要重新做。好模具用Cr12MoV,整体淬火到HRC58-62,折几万次刀口都不崩,算下来反而便宜太多。
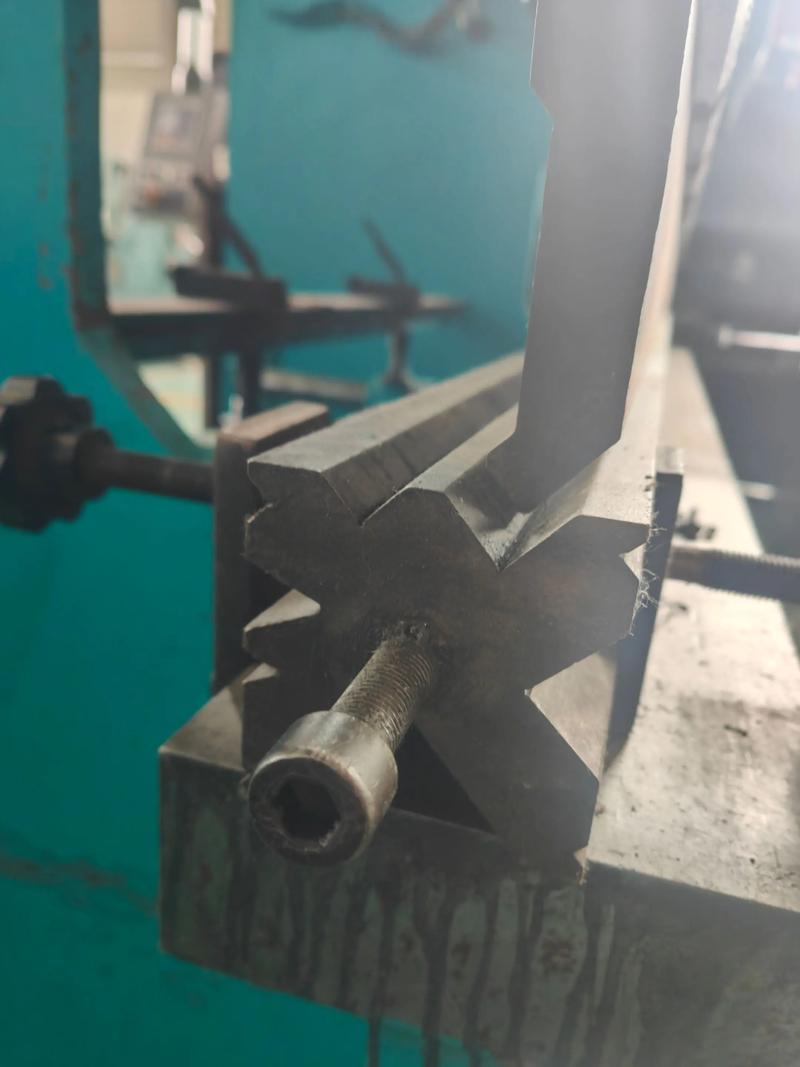 新旧折弯机模具刀口磨损对比图
密封件也是一样。进口的密封件一套也就几千块,能用五六年不渗油。便宜的国产密封件,用一两年就开始漏油,天天擦不说,压力不稳折出来的角度忽大忽小,调一次机半小时,一天能少出多少活?
问:电液伺服折弯机比扭轴的贵一半,小加工厂有没有必要换?
答:完全看你接的什么活。要是天天折门头货架、五金支架这种要求不高的活,扭轴折弯机足够用,便宜皮实,坏了修也花不了几个钱。要是做精密钣金,给医疗设备、新能源汽车做配套,那必须上电液伺服。它的角度公差能控制在0.1度以内,扭轴的根本做不到,客户连样品都不会收你。不过话说回来,没必要为了撑门面买上百万的进口机,国产头部品牌的电液伺服现在做得已经很好了,一半价格就能拿到差不多的性能。
做好这几点维护,折弯机多陪你十年
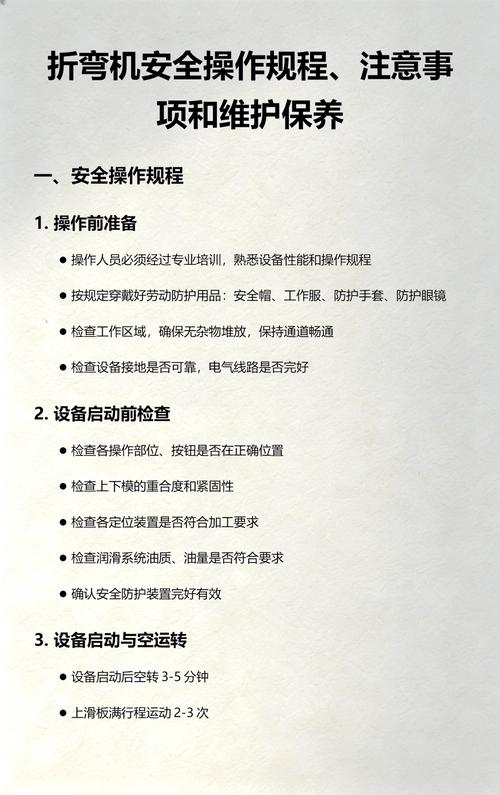 做好这几点维护,折弯机多陪你十年
很多厂子买了折弯机,除了坏了修,从来没做过维护。机器用个三五年精度就废了,其实都是造出来的病。给你说几个最简单的维护点,照着做就行:
💡 每天下班清干净后挡料导轨、工作台上的氧化皮和铁屑。这些小碎渣硬得很,磨导轨,用不了一年精度就飘了。
❗ 每周给运动部位打一次黄油。别等导轨卡滞动不了了才想起加油,那时候已经磨坏了。
✅ 每半年找师傅校准一次后挡料和折弯角度,尤其是搬过机器、撞过刀之后,校准是必须的。
我上个月去佛山一个客户厂里,他说工人手笨,折出来的料总是一头大一头小,骂了好几天。我让他找师傅校了一次机器,当天出的三批活全合格,老板不好意思,非要留我吃饭。说白了,不是工人的问题,是你从来没管过机器啊。
还有液压油,别五六年不换。油用久了混进杂质,磨阀芯,压力不稳,折出来的角度不对。换一次液压油才几千块,比换整个液压阀便宜多了,真没必要省那点钱。
现在卖折弯机的鱼龙混杂,不少小厂拼价格,偷换材料降配置,买的时候便宜,用起来天天出问题。买之前多问问同行,多去附近用了同款机器的厂子看一看,摸一摸实际折出来的活,比看十页参数表都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:折弯机选购避坑:资深钣金人不会说的实操细节
文章链接:https://m.zystgy.cn/a/59471