2026-09-19 10:21:50 作者:网编
分类:文章
昨天刚在合作的机加工车间蹲了一下午,亲眼见一个干了不到两年的小伙子,因为选错丝锥废了一套调质45钢的模架,光材料费就三万多,整个人蹲在机床旁边抽烟,半天没起来。
这种事我见得太多了。很多人觉得丝锥就是个不值钱的小耗材,随便拿一个就上机,出了问题全怪丝锥质量差。
别迷信进口大牌,选对槽型比啥都重要
💡选丝锥第一看槽型,这个核心逻辑错了,再贵的进口货也救不了你的螺纹。
市场上常见的丝锥就三类:直槽丝锥、螺旋槽丝锥、螺尖丝锥,很多人根本分不清什么时候用什么。
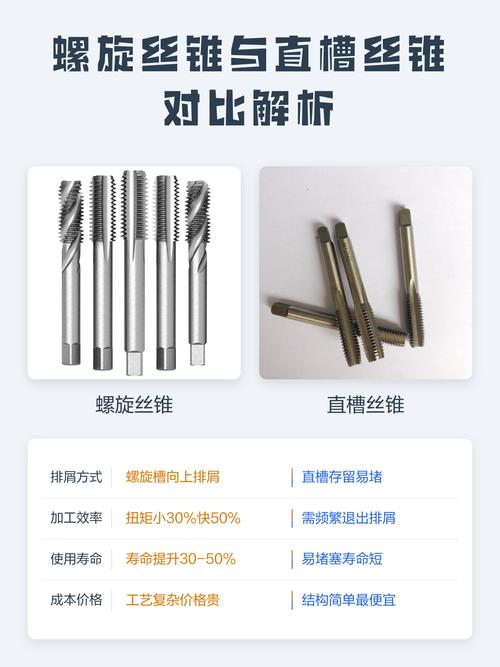 机加工车间不同槽型丝锥实物对比图
问:我加工盲孔总是断丝锥,是不是我攻丝力道控制得不对?
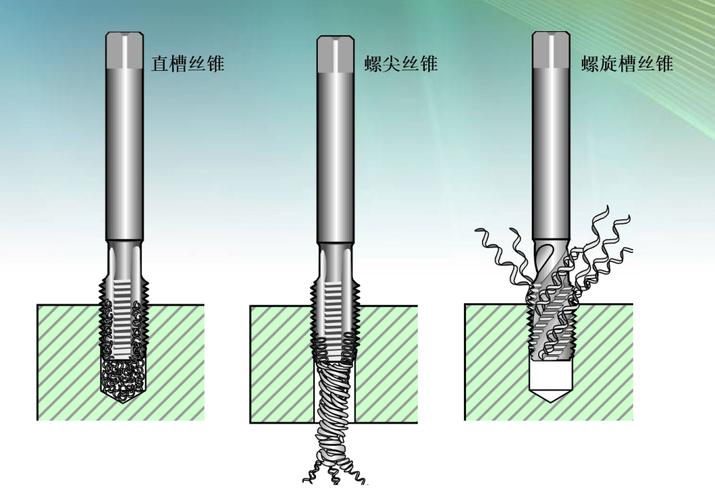
答:百分之九十的情况真不是力道的问题,是你槽型选错了。盲孔的螺纹底部没空间排屑,直槽丝锥的切屑只能往下堵,堵到一定程度扭矩直接拉满,不断才怪。盲孔攻丝必须用螺旋槽丝锥,螺旋槽能把切屑顺着槽往上带,从孔口排出来,压根不会堵。当然,通孔你就别用螺旋槽了,用螺尖丝锥,切屑往下排,效率高寿命还长。
✅新手记这个口诀就行:盲孔用螺旋,通孔用螺尖,浅螺纹用直槽,不会错。
说实话,我见过不少工厂,仓库里全是直槽丝锥,不管什么活都拿直槽往上干,断了就骂供应商卖劣质丝锥,这上哪说理去?
不过话说回来,不同材料对丝锥的要求也不一样。加工铝合金就得用大前角、带氮化钛铝涂层的丝锥,铝粘性大,容易粘刀,大前角加涂层能减少粘附,攻出来的螺纹光滑没毛刺。你拿加工普通碳钢的丝锥攻铝,不出三分钟牙面就粘得一塌糊涂,螺纹精度直接报废。
攻丝频繁断锥?八成问题不在丝锥本身
我接触过的小加工厂,平均每个月浪费在断丝锥和报废工件上的钱,少说大几千。大部分时候,真不是丝锥质量不行,是你基础工艺错了。
最常见的错就是预钻孔直径不对。很多人手头没合适的钻头,就拿小一号的凑,觉得差个零点几毫米无所谓,差这点就是断锥的核心原因。
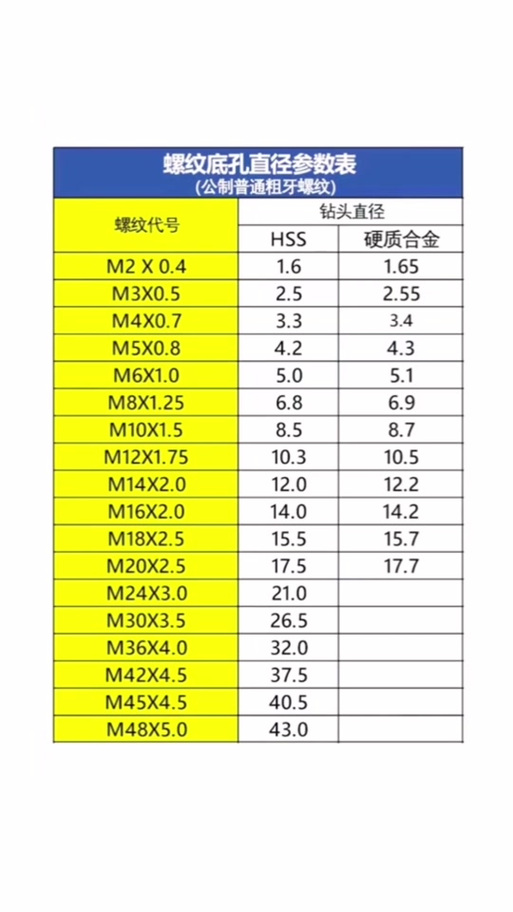 常用公制丝锥预钻孔直径对应对照表
问:我用同一款丝锥,为什么有时候能攻几百个,有时候攻十几个就全断了?
答:你得查三个地方:第一,预钻孔深度够不够?第二,材料硬度变了没?第三,冷却开对了没?上个月我帮一个汽配厂查问题,他们进的一批40Cr毛坯,进厂没检测硬度,原来要求调质到28HRC,结果这批没淬好,硬度直接飙到38HRC,还在用普通高速钢丝锥攻,当然断个不停。换成含钴高速钢丝锥,转速降个三分之一,立马就好了,啥问题都没。
❗提醒你一句,很多人攻丝喜欢卡着公差下限钻底孔,就为了螺纹精度能合格,其实完全没必要。底孔小一点,螺纹牙高确实够,但扭矩直接上去了,丝锥寿命能掉一半还多,还容易断。适当放大零点一到零点二毫米,只要牙高满足标准要求,啥事没有,丝锥寿命能长很多。
真的,我见过太多工厂,死磕丝锥质量,换了一圈进口大牌,损耗还是降不下来,最后改了下底孔直径,损耗直接降了百分之四十,一分钱额外成本都没花,说出去都没人信。
那些容易被忽略的丝锥延寿细节
 那些容易被忽略的丝锥延寿细节
其实只要几个小习惯,就能让你的丝锥寿命翻一倍,很多老工人都不一定全知道。
第一个,攻丝一定要时不时倒转半圈。每前进一圈,倒转四分之一圈,把切屑割断,避免切屑卡在槽里堵死。尤其是深孔螺纹,这个习惯绝对能救你的丝锥。很多新手攻丝就是一股劲往下进,切屑全堵在槽里,没几个就断了。
第二个,别乱用冷却。攻普通碳钢用乳化液没问题,攻铝合金一定要加煤油,攻不锈钢用极压切削油,别图省事干切。干切攻不了几个,丝锥刃口就烧红磨损了,寿命能差十倍都不止。
第三个,手用丝锥别上机用。很多工厂手头没机用丝锥,就拿手用的凑,手用丝锥的硬度和抗扭性压根达不到机用的要求,转速超过一百转,用不了多久就烧断了,省那点买丝锥的钱,不够废工件的。
还有,丝锥柄部不对,别拿砂轮机瞎磨。很多人夹头装不下,就随便磨柄,磨完同轴度直接废了,攻出来的螺纹偏摆,丝锥受力不均,断得更快。真不如花几十块买个合适的夹头,划算多了。
干机加工这么多年,丝锥就是个不起眼的小耗材,但就是这种小地方,最容易出大问题。踩过几次坑,亏过几次钱,才知道这里面的讲究一点不比大零件少。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工才敢说的丝锥选用与排屑坑,很多新手踩破头
文章链接:https://m.zystgy.cn/a/59799