干机修快二十年。见过太多工厂栽在锯片上。明明一笔订单算下来利润还算可观,最后全耗在不停换锯片、返工修尺寸上,忙活大半月,一算账没赚几个钱,还搭进去不少人工费。
说实话,很多工厂老板甚至不少机修,都没把锯片当回事,不就是一块带齿的钢圈吗?能切就行,哪个便宜买哪个。可真用起来,差距能吓你一跳。
为什么你的锯片总比别人用得短?
绝大多数锯片提前报废,都不是质量问题,是用错了。
第一个最常见的错,就是齿形不对。切铝的你拿切钢的锯片上,切不锈钢的用了切木材的齿距,不崩齿才怪。齿距选错,排屑排不出去,挤在齿缝里,硬生生把齿崩掉,再好的材质也扛不住。
第二个错,就是只看价格不看材质。十几块一片的便宜锯片,大多用的是回收废旧钢材轧的基体,硬度不均匀,用两次就弯,切割的时候晃来晃去,寿命能长才怪。
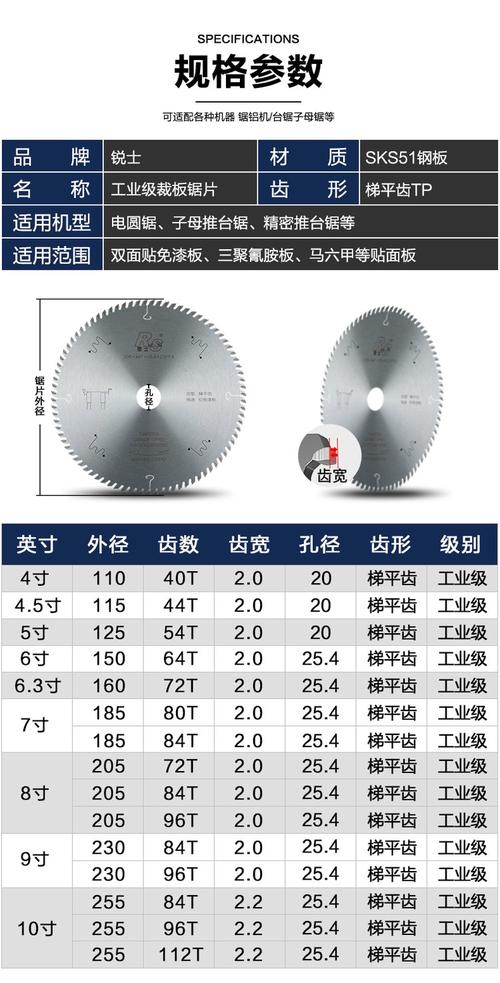
碰到最多的问题,给大家整理成问答吧:
问:同样品牌同型号锯片,为什么隔壁工厂能用半年,我家三个月就废了?
答:核心就三个原因,进料速度、冷却、母材匹配。很多新工人图赶产能,进料猛得像推土机,锯片切割温度瞬间升到上千度,齿尖直接退火变软,再硬的高速钢也扛不住造。还有冷却,切铝合金必须开乳化液冷却润滑,你图省事干切试试,不出一百根料,齿全崩。最后就是,你切淬火料,拿切普通软钢的锯片去切,当然用不久。
不同工况下,锯片该怎么选?
选锯片没有万能款,只有最合适的,给大家捋捋最常见的工况:
- 普通碳素圆钢/型材批量下料:选常规M42高速钢带锯片就够,性价比最高,普通带锯床完全适配,只要转速进给调对,寿命不会差。
- 奥氏体不锈钢/高温合金下料:一定要选含钴量≥8%的高速钢锯片,钴含量够,硬度和红硬性才够,不然切不了几根就粘齿,齿尖磨得飞快。
- 铝型材/铝合金工件切割:选大齿距、齿尖做了倒角处理的合金锯片,方便排屑,不容易粘铝,切出来的端面平整,基本不用二次打磨。
- 小尺寸高精度五金件切割:优先选硬质合金圆锯片,刚性好,切割精度高,端面垂直度误差能控制在0.02mm以内,省了好多返工的功夫。
很多新手搞不清带锯片和圆锯片怎么选,其实很简单:切大直径棒料、批量下料,选带锯片,切割缝窄,省料,成本低。切小尺寸高精度成品,选圆锯片,速度快,精度高。
再解答一个大家问得最多的问题:
问:旧锯片磨了再用,会不会影响精度,值得吗?
答:只要锯片基体没变形、没有开裂掉齿,修磨完完全能用,成本能降一半还多,精度差不了多少,太值得了。不过话说回来,一定要找正规的修磨厂,那种小作坊磨完,齿距歪、角度不对,磨完切十片歪八片,搞不好还把你带锯轮磨偏,那才是亏大了。我之前见过一个小加工厂,十片旧锯片磨完花了两百,最后弄坏了八千多的带锯轮,得不偿失。
延长锯片寿命的几个实用小技巧
都是干了这么多年攒的干货,没什么高大上的,都是小事,做好了能多省三分之一的锯片钱:
✅ 新锯片一定要跑合
拿到新锯片别直接满速满进给开切,这是九成新手都会犯的错。新锯片齿尖有出厂时留下的微小毛刺,先降到正常进料速度的三分之一,切个三五片料,把齿尖磨均匀了再提转速进给,锯片寿命能提至少20%。
❗ 别偷懒,定期检查涨紧度
带锯片用一段时间都会自然松弛,松了之后切割的时候晃来晃去,不仅切出来歪,还会加速齿尖磨损,一周检查一次涨紧度,花不了两分钟,能少坏好多片。
💡 切不同料及时调参数
别一开机就不管了,切硬料降转速,切软料提速度,切不同硬度的料参数肯定不一样,你拿切软钢的参数切淬火钢,当然用不久。
说实话,锯片这东西,真的是小钱决定大成本。你省那几块钱一片的差价,最后换片费、返工费、停机停产的损失,加起来能买一倍的好锯片。去年有个老板,嫌我推的锯片一片贵二十块,转头拿了便宜货,不到一个月,光换锯片就花了比原来多三倍的钱,还赔了客户一笔不合格产品的违约金,最后又回来找我要货。唉,说什么好呢。
工业生产哪有那么多秘密,就是把这些小事做好,钱就自然省下来了。