2026-09-21 00:14:50 作者:网编
分类:文章
干机加工这十几年,见过太多离谱的事。花上百万上五轴联动的大厂,粗糙度检测拿个对比样块对着光瞅。小作坊攒钱买了十几万的进口粗糙度仪,放仓库落灰,说太复杂不会用。
还有更冤的,东莞那家做汽配的老板,调机调了三天三夜,客户每次验货都不合格,退回来三批货,亏了十几万。最后找我过去看,拿起他们家的粗糙度仪一测,取样长度设错了。本来要求Ra0.8,取样长度选成0.25mm,测出来直接飘到1.2,拿去第三方用正确参数测,刚好0.76,完全合格。
你说亏不亏?
为什么大部分工厂用不对粗糙度仪?
很多人对粗糙度仪的认知还停留在“不就是测个Ra的小仪器”,开箱就用,从来没研究过参数设置,也不关心适配场景。踩坑都是大概率的事。
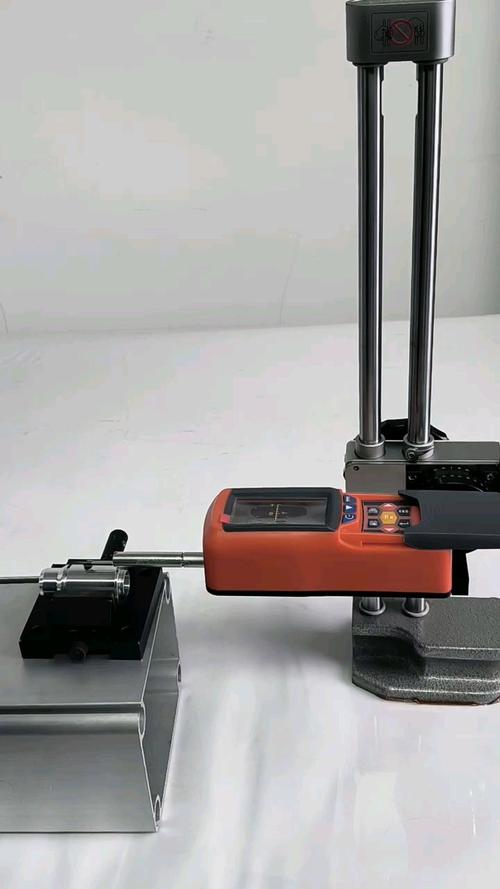 手持式粗糙度仪现场测量机加工工件场景
最常见的坑就是参数设置错。除了刚才说的取样长度,还有过滤波段选错。很多人不知道,不同行业的粗糙度检测,要求的滤波器根本不一样。汽车行业常用高斯滤波,机械加工旧标准用的是RC滤波,参数不对,测出来的数值差能到20%以上,你说怎么合格?
问:便携式粗糙度仪不是都带自动设置参数吗?为什么还会错?
答:自动参数是基于你输入的预期Ra范围推导的,你输入错预期范围,它自然错。还有不少两三千块的便宜便携款,出厂默认参数就不对,很多人买了之后从来没改过设置,拿起来就测,不出错才怪。另外测不规则工件,比如阶梯轴、型腔内壁,传感器走不完全程,很多新手也不知道要调整行程设置,数据自然飘得没边。
说实话,粗糙度仪本身不复杂,复杂的是不同场景下的适配,很多人连基本的操作要点都没摸透,就骂仪器不准。
选粗糙度仪到底该抓哪几个核心点?
选粗糙度仪千万别只看“精度”两个字,也别盲目追进口,适合你的才是对的。我给你理几个核心判断标准:
💡 第一:先选传感器类型,别乱花钱
现在市面上主流分接触式和非接触式。接触式用压电传感器,价格便宜,精度够,大部分机加工、模具、汽配行业都用这个,适合硬金属工件,完全够用。非接触式一般是激光或者白光的,适合软材料,比如橡胶、亚克力、或者怕刮花的高光工件,价格是接触式的两三倍,如果你没有这类需求,完全没必要花这个冤枉钱。
❗ 第二:测量行程要匹配工件,别买小了
很多人选手持式粗糙度仪,只看价格,买个行程只有4mm的入门款,测个大螺距螺纹、大波纹度工件,传感器走一半就到头了,根本出不来正确数据,只能放着落灰。买之前先想清楚,你最长需要测多长的轮廓,选比你最大需求长1/3的行程准没错。
✅ 第三:要确认能出你需要的所有参数
很多便宜的粗糙度仪,只给你出Ra一个参数,价格看起来很香,等你客户要Rz、Rq或者Rt这些参数的时候,告诉你要加钱解锁,这不就是变相绑架吗?买之前先问清楚,所有常用参数是不是开放,别踩这个坑。
问:进口粗糙度仪比国产的好很多吗?有没有必要多花钱上进口?
答:放在十年前,我肯定推你买进口,那时候国产的精度稳定性确实差一截。现在完全不一样了,国内头部厂商做的粗糙度仪,精度误差已经控制在0.5%以内,和进口品牌差不了多少,价格却只有进口的三分之一到二分之一。除非你是做航空航天、半导体这种顶级精度要求的,普通机加工、模具、汽配,国产完全够用。我上个月还给浙江一个模具厂推了两台国产台式粗糙度仪,替换他们用了十年的旧进口,价格才花了原来进口的一半,数据稳定性比老化的旧进口还好。
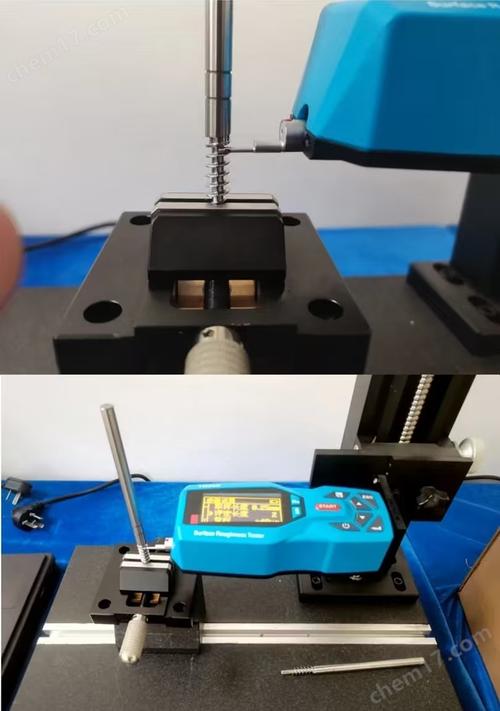 台式粗糙度仪测量模具型腔工件实验室场景
日常保养能让粗糙度仪多用五年
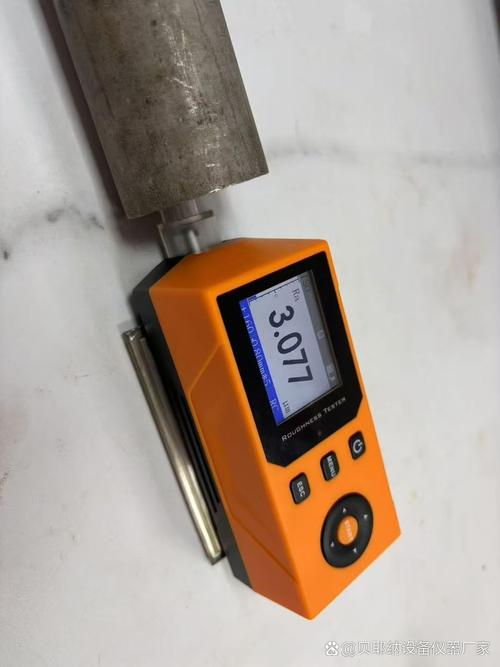 日常保养能让粗糙度仪多用五年
我见过太多工厂,买了粗糙度仪,用完往工具箱一扔,铁屑油污糊一身,用个两三年精度就偏得没边,只能换,太浪费了。只要做好这几件小事,粗糙度仪用个十年八年都稳:
1. 每次用完,拿无尘纸蘸少量无水酒精擦测针,别用手碰测针头,测针弯了直接报废,换一根的钱快顶半个新手持式粗糙度仪了。
2. 放在干燥阴凉的地方,别扔车间地面或者靠近机床的位置,潮气大,电路板容易氧化,数据慢慢就飘了。
3. 每年一定要送回厂校准一次,很多工厂买了之后从来没校准过,计量局检查过不了,出货全靠碰运气,哪天客户退一批货,损失比校准费多几十倍。
不过话说回来,干机械这行,赚的就是细节钱。你花大价钱买机床买刀具,最后卡在一个小小的粗糙度检测上,出一堆不合格品,亏的钱够买三台好粗糙度仪了。
真的别不当回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:搞机加工的没人告诉你:粗糙度仪选不对全白干
文章链接:https://m.zystgy.cn/a/59901