上个月跑山东临沂一家压力容器制造厂,对接的车间主任蹲在厂区门口抽烟,拍着大腿跟我吐槽。前一年为了省预算,买了三台不到一千块的杂牌手持测厚仪,测出厂钢板的腐蚀预留厚度,整批一百多块钢板焊完,第三方检测的时候才发现,平均误差比要求大了0.3mm,整批货全部报废,几十万直接打了水漂。
这种事我见太多了。测厚仪看起来就是个拿着点一下出数的小玩意儿,里面门道真不少。
工业测厚仪到底该怎么选?别光看参数
很多采购上来第一句就是「精度多少?最低价多少?」,完全不考虑自己的工况。测厚仪品类分那么多,超声、涡流、射线、激光,你得对应自己测的东西来选,对吧?
比如你测带防腐涂层的钢板基体厚度,普通单晶探头的超声测厚仪就不行,测出来的是涂层加钢板的总厚度,你要的基体厚度直接偏出天际。必须得用双晶探头的超声测厚仪,才能把涂层隔过去,测出真正的基体厚度。
要是你测铝箔、铜箔这种超薄非铁金属,或者测工件表面的涂层厚度,那才轮得到涡流测厚仪上场。
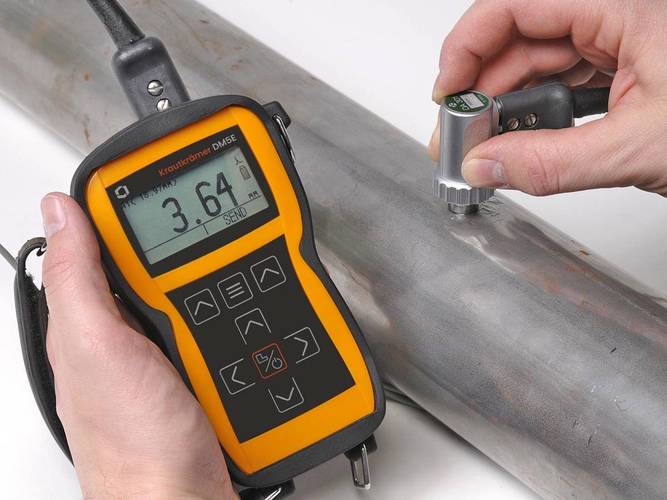
说两个大家最常问的问题,直接给答案。
问:我们厂平时只测常温下的冷轧钢板厚度,普通超声测厚仪够不够用?
答:够,只要基体是均匀金属,没有多层复杂涂层,一两千块的合格入门级手持测厚仪完全能满足要求,认准5MHz常规探头就行,没必要多花几万块买高配。不过如果要测温度超过50℃的热工件,那必须换高温专用探头,不然不出三个月探头就废了,数据还一直飘。
问:测厚仪的精度是不是数值越小越好?是不是精度越高越值得买?
答:真不是。给你个0.001mm精度的测厚仪,放到满是震动、粉尘、温度波动的车间现场,环境带来的误差都比这个精度大,花那几倍的溢价干嘛?选精度只看你的工况要求,要求±0.1mm,你买个±0.01mm的足够用,再高就是浪费钱。
现场用测厚仪最容易踩的隐形坑
哪怕选对了仪器,很多老工人操作也容易出错,最后数据错了都找不到原因。
第一个坑,从不校准,拿过来开机就测。测厚仪的零点漂移太常见了,尤其是早晚温差大的露天厂房,或者放在设备旁边被烘烤过的仪器,零点偏个0.1mm太正常,你不校,测出来的数全错。
第二个坑,耦合剂乱涂。要么不涂,干探头硬蹭,耦合不好数据跳个不停;要么涂一大堆,厚得能流下来,耦合剂本身也有厚度,测1mm以下的薄钢板的时候,误差直接上去了。正确做法就是,探头接触面涂薄薄一层,匀了就行,够耦合就够了。
第三个坑,凹凸腐蚀面还用平探头。很多管道、储罐测剩余壁厚,内壁早就被腐蚀得坑坑洼洼,平探头根本贴不严,数据跳得你怀疑人生,换个小直径球面探头,分分钟就稳了。
说实话,我见过最离谱的坑,是一家做钢管防腐的厂子,拿涡流测厚仪测钢管壁厚。涡流测厚仪本来就是测涂层或者非铁金属的啊,测钢铁基体壁厚当然不准,白白浪费了十几万的检测成本。不过话说回来,很多卖设备的也不会主动跟你说这些,只管吹参数,你不问他不说,坑死人。
小众生产场景的测厚仪用法,多数人没接触过
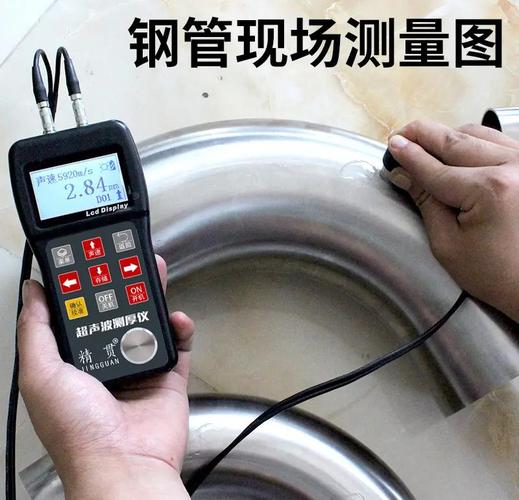
除了咱们常见的手持现场检测,其实很多流水线生产场景,测厚仪是核心的质控设备,差一点都不行。
比如连轧钢板的在线生产,不可能停下来一块一块人工测,就得用在线激光测厚仪或者X射线测厚仪,架在流水线两边,工件走过去直接出数据,全程自动,精度能稳定在±0.02mm以内,数据直接传到MES系统,一旦超差立刻停机,比人工检测靠谱一万倍。
还有航空航天用的多层复合材料,要测每一层的厚度,普通测厚仪根本分不出来,就得用高频超声测厚仪,能把每一层的厚度都单独测出来,分层差个零点几毫米,整个构件的强度都不达标,这个地方错不起。
最后给大家整理几个日常用的小提醒:
💡 每次用完测厚仪,一定要把探头上的耦合剂擦干净,劣质耦合剂会腐蚀探头外壳,时间长了探头密封性坏了,进水进灰就废了。
❗ 别把测厚仪跟电焊机、变频器这类强磁设备放一起,磁场会干扰传感器,不出半年数据就飘得没边了。
✅ 每年一定要把测厚仪送回厂家或者专业机构校准一次,出正规校准证书,过ISO体系审核、第三方验厂的时候,你就知道这东西有多重要了。
干工业这么多年,最深的感受就是,小工具最容易被小看,选不对,出一次问题,够你买十台好仪器了。测厚仪不贵,但真能帮你扛住大风险。