2026-09-21 13:47:55 作者:网编
分类:文章
干机加工的都懂,几十上百毫米的大孔,想做出来不难,难的是精度够,圆度直,粗糙度合格。装轴承的孔,差个一丝半丝,转起来就晃,整个设备的寿命都得打对折。
为什么大孔精度必须靠镗削加工
很多新手刚入行的时候,总觉得不就是掏个大孔吗?钻完扩,扩完铣不就行了?干嘛非得费那个劲上镗床?
其实本质完全不一样。钻削是定尺寸刀具,越大的钻头越容易偏,钻出来一百毫米的孔,偏个几十丝都正常,圆度更是没法看。铣孔靠铣刀走轮廓,走刀的误差,刀具的跳动,累积起来,一致性差。
镗削不一样,镗刀的刀尖只切一点点余量,不管孔多大,都是一点点修正位置和形状,把之前工序留下的误差一点点吃掉。
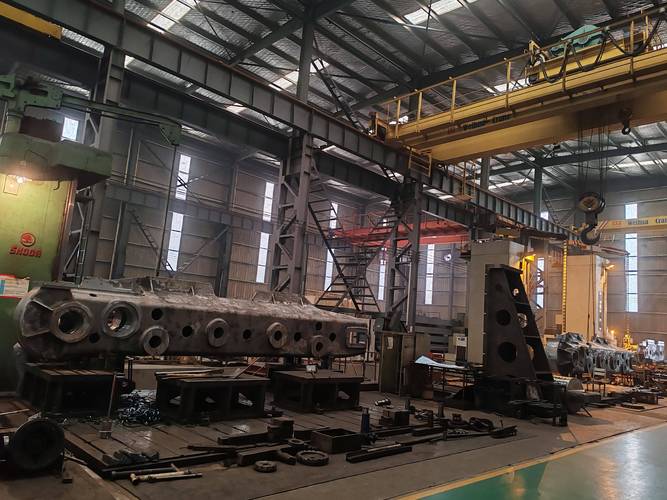 卧式镗床加工大型箱体工件现场
问:同样做大孔,扩孔为什么不能代替镗削?
答:扩孔本质还是跟着之前的孔位走,扩孔钻本身是定尺寸刀具,精度最多做到IT8,想做IT6甚至IT5级的精密主轴孔、轴承孔,扩孔根本达不到要求。而且扩孔没法修正之前工序的位置误差,镗削可以,这才是核心区别。
现场干镗削最容易踩的坑
说实话,我干了快二十年机加工,见过太多镗活干废的,大部分都不是设备不行,是细节没注意踩了坑。
第一个坑,粗镗留余量不对。留多了,精镗一刀刀吃,费刀费时间不说,还容易闷刀。留少了,粗镗留下的加工应力变形层没切掉,工件冷却之后收缩,尺寸直接差出公差,活直接废。
❗我还记得刚当师傅那会,带的一个学徒,粗镗完给精镗留了不到0.15mm的余量,当时天热,车间温度高,加工完量尺寸刚好,第二天早上一测,孔小了两丝,直接超差,整台箱体废了,那时候半个月工资都不够赔的,心疼坏了。
第二个坑,镗杆刚性不够,出振纹。尤其是加工深孔,镗杆伸出去老长,用细杆肯定震,出来孔壁就是一道道波浪纹,怎么调都调不好。
 镗削加工后孔壁振纹缺陷实拍图
第三个坑,不注意温度影响。大工件镗孔,切削热会让工件膨胀,加工的时候量尺寸刚好,等冷却下来,尺寸直接小了,又是废活。
问:如果赶工期,手头刚好没有刚性够的粗镗杆,有没有救急的办法?
答:有。先把切削速度降三分之一,进给量也减半,分三到四刀走,别一刀吃满余量。然后把刀尖圆角磨小一点,减小切削阻力,也能缓解振纹。当然这只是救急的办法,日常干活还是得选刚性足够的镗杆,别拿活赌运气。
能直接用的精镗加工实用技巧
 能直接用的精镗加工实用技巧
现在大部分工厂都用上微调精镗刀了,比老办法自己磨镗刀方便太多,调尺寸一次能调0.01mm,精度准得很。但很多人用不好,为啥?装刀的时候刀头没装正,锁紧螺丝没拧紧,一转起来刀尖就跳,出来的孔不是椭圆就是尺寸偏大,白瞎了好刀。
给大家说个小技巧,装完微调镗刀,一定要拿百分表打一下刀尖的跳动,跳动超过0.005mm,就得拆下来重新装,别嫌麻烦,总比干完活废了强。
还有余量留多少才对?通常来说,精镗留0.3mm到0.5mm就够了,如果孔直径超过500mm,留0.5mm到0.8mm就行,要是后续还要珩磨或者滚压,留0.1mm到0.2mm足够。
加工不同材料,参数也得变。铸铁工件,切削速度可以放到每分钟80到100米,进给量每转0.1mm到0.2mm,粗糙度就能做到Ra1.6。要是调质钢,切削速度就得降到每分钟40到60米,进给量也得减半,刀具最好用立方氮化硼刀片,比硬质合金的寿命长好几倍。
💡最后再提个醒,别拿镗床当铣床用,很多厂子图省事,换个铣刀就在镗床上铣平面,镗床主轴是给镗削设计的,长时间受大的径向力,主轴间隙会磨大,后续再镗精密孔,精度根本保不住,糟蹋设备还耽误活,得不偿失。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:镗削加工:解决大孔精度难题的现场经验
文章链接:https://m.zystgy.cn/a/59943