2026-09-21 14:19:55 作者:网编
分类:文章
上周跟车间老周蹲在Y3150滚齿机旁边歇脚,他弹了弹烟灰,点了点卡盘上卡着的45号钢毛坯,说这玩意儿滚完齿,就是变速箱里扛着上千牛扭矩的核心件,全靠滚齿这一步定生死。
滚齿不是铣齿,是滚刀“咬”出来的
很多刚进厂的学徒第一反应都是,不就是切齿吗?跟铣床上铣出来的有啥区别。
你站机床旁边听十分钟就懂了。铣齿是一刀一刀停停顿顿,声音哐当哐当,像老木匠凿榫头。滚齿不一样,机器开起来是持续的低频嗡鸣,整个床身都带着细微的震感,手搭上去麻酥酥的,那是滚刀在跟着毛坯同步连续转动,一圈一圈顺着毛坯滚出齿槽,没有停顿。
本质上,就是把滚刀和毛坯当成一对互相啮合的斜齿轮,靠着连续的相对运动,一点点把齿形滚切成型。精度比铣齿高,效率也快得多。
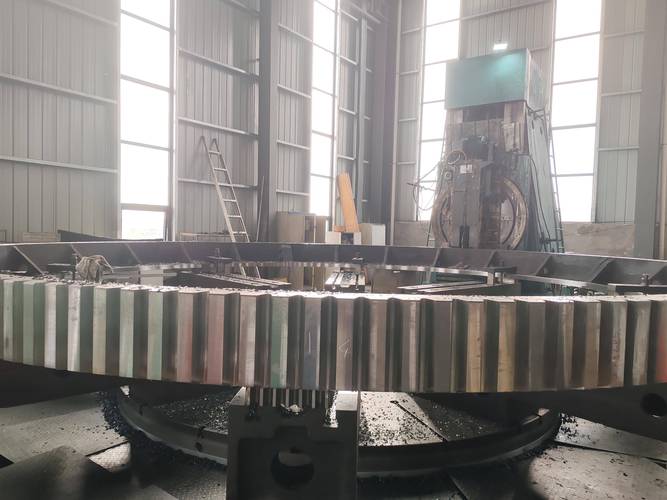 机械加工车间齿轮滚齿作业现场
很多人搞不清,滚刀为啥非得做成螺旋状?直的不行吗?不行,螺旋升角不对,齿形就错了。差个十几分角度,滚出来的齿面啮合的时候就会偏载,转不了几千个小时,齿面就会点蚀剥落。老周干了三十年,闭着眼睛调滚刀角度,手调出来的误差比数控输入的还小,这就是本事。
从装卡到出活,每一步都卡着头发丝
毛坯拿到手,第一步不是开机。是校装卡。
老周装卡,必然拿百分表打三圈。外圆打一圈,端面打两圈,要把跳动控制在0.02毫米以内——大概是普通头发丝直径的四分之一,就这么严。你嫌麻烦,少打一圈,端面跳差超了,滚出来的齿圈偏摆,装到变速箱里,跑起来噪音能盖过发动机,没多久就得坏。
滚刀用之前,必须磨。磨完了还要对刀,对刀差一丝,齿厚就错了。滚削进给量也得调,开太大,省时间,但是齿面全是粗刀纹,后续磨齿都救不回来;开太小,效率上不去,老板还得催你。说实话,这里的分寸,只能靠师傅传,靠自己蹲在车间里攒出来的感觉,书本上说不清。
切削液也不能糊弄。黏度不够,铁屑冲不出去,挂在滚刀齿上,滚的时候直接刮花成品齿面,好好一块几百块的毛坯就废了,心疼得你半天缓不过来。
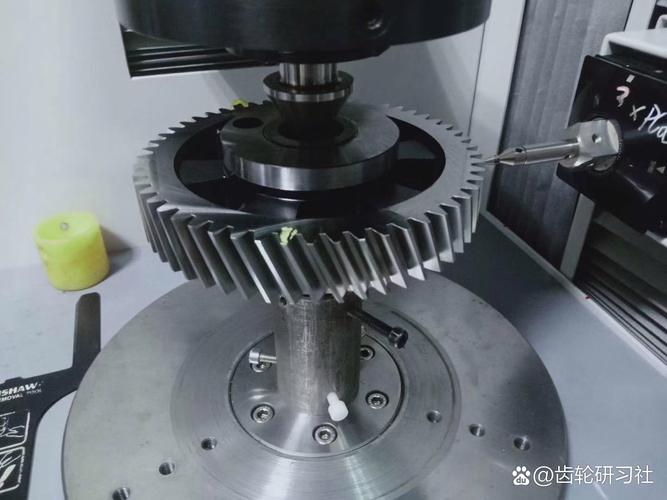 齿轮滚齿加工后齿面精度检测
滚完齿还得测。齿距误差,齿形误差,齿面粗糙度,一项不合格都得打回,不能流出去。老周干久了,拿个细指甲顺着齿槽刮一下,就知道精度够不够,刀纹粗不粗,十次有九次准。
没人注意的齿轮滚齿,攥着工业的动力根
 没人注意的齿轮滚齿,攥着工业的动力根
很多人觉得齿轮滚齿就是车间里偏门的冷工艺,跟普通人没关系。哪能呢。
你开的家用汽车,变速箱里九成以上的齿轮,都是滚齿做出来的。你每天坐的电梯,曳引机里的大齿轮,也是滚齿加工的。就连风电场里转着的大风车,发电机的增速箱齿轮,也离不开滚齿工序。说白了,只要是要转起来传动力的地方,基本都有滚齿做出来的齿轮。
之前碰到过一个客户,拿了一批小厂做的齿轮过来修,拆开一看,滚齿的时候偷进给,齿面粗得能摸出刀纹,也没做后续剃齿处理,装到设备里才三个月,齿面就磨得坑坑洼洼,转起来哗啦啦响,整个设备都晃。省了那点加工费,换了整套设备大修,得不偿失。
现在数控滚齿机越来越先进,好多步骤都自动化了,不用人工手调角度了。不过话说回来,再好的机器,也得懂行的人调参数,材料硬度变了,毛坯直径变了,参数就得跟着改,死搬书本的参数,做出来的活照样不合格。
没人会在开车的时候想到变速箱里那一个个滚出来的齿,就像没人会记得给齿轮做型的滚齿工序。可少了这一步,再花哨的设计也转不起来,再大的动力也传不到轮子上。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:齿轮滚齿:车间里藏着的动力密码
文章链接:https://m.zystgy.cn/a/59944