2026-09-22 06:24:59 作者:网编
分类:文章
上个月跟着检修队去钢厂拆旧轧机,堆在废料场的零件里,半人高的减速器壳躺最底下,沾了满壳黑油,路过的工人都绕着走,说这铁疙瘩沉,占地方。没人多瞅一眼。可就是这玩意儿,刚才卡死的时候,整条轧线停了12个小时,损失够买三台新的。
别被名字骗了,它不是「减速」这么简单
很多人光听名字,以为它的工作就是把转得快的东西弄慢。错。它本质上是个「力气放大器」。就像你骑山地车爬陡坡,挂上最低档,你蹬一圈轮子只转半圈,但你不用费吃奶的劲蹬,同样的力气,能放大好几倍,带你上去。减速器干的就是这个活。
电机天生就是转得快劲儿小,大部分工业场景要的是转得慢劲儿大,怎么办?靠减速器变。不管是升速还是降速,核心都是换扭矩换转速,能量守恒,你要劲儿大,转速就得降,反过来要转速快,劲儿就得小。
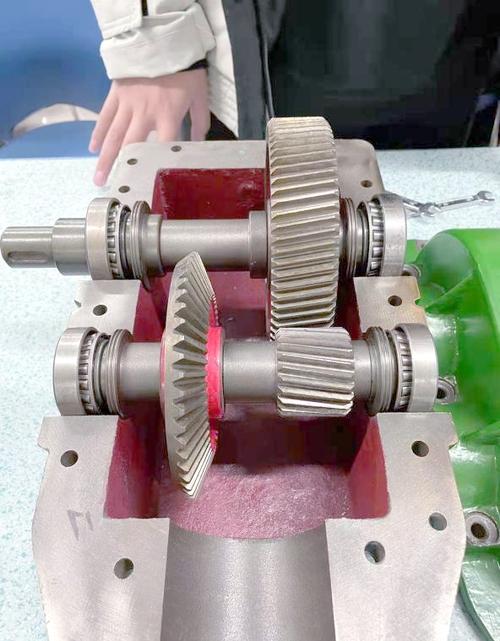 工业轧机拆解后卧式减速器实物图
很多人觉得减速器就是个机械配角,无足轻重。可你知道吗?风电场上一台风机停机,八成故障出在减速器上。停一天,少发十几万度电,损失够换半台整机。真不是闹着玩的。
造一台靠谱的减速器,难在哪?
看起来不就是几个齿轮几根轴,塞到壳子里灌上油?真做起来,坑多到你怀疑人生。我刚进厂那年,跟着师傅处理过一批退货,齿轮装机三个月,断了三个齿,整个项目组泡在车间半个月,天天测硬度查成分,最后发现就是渗碳淬火的时候,炉温差了5度。就5度!齿面硬度差了HRC3度,用起来直接应力集中断了。那个懊恼啊,甲方在厂门口堵着,饭都吃不好。
齿轮是减速器的命,齿形差一微米,转起来噪音就大一圈,磨损快一倍。现在好的减速器,齿轮磨完了还要剃齿、珩齿,就是为了让齿面的接触更匀,受力不偏。一点偏差,攒个几千小时就是大故障。
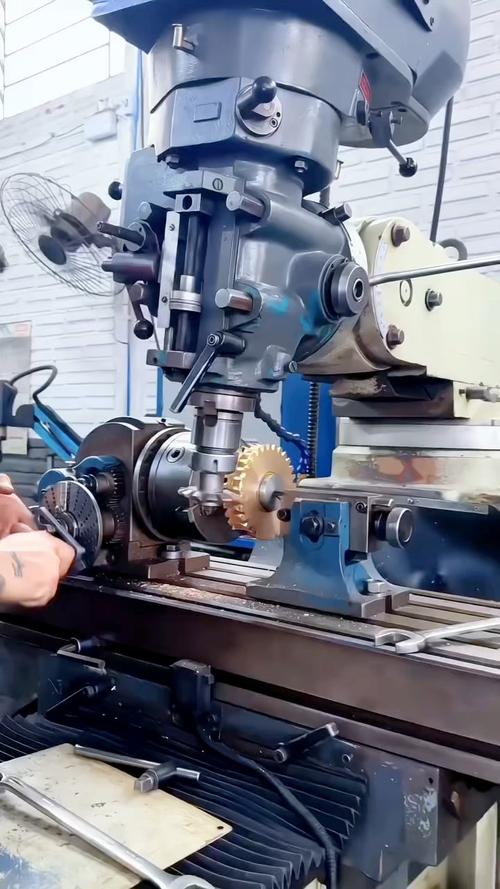 减速器齿轮加工磨床对齿加工现场图
除了齿轮,装配那关也卡死人。所有轴的同轴度,要求控制在几个丝以内——什么概念?一根头发丝大概是8丝到10丝,差一个丝,转起来轴承就晃,晃一年半年,轴承直接磨坏了,减速器也就废了。你以为装配就是对齐了拧螺丝?夏天车间温度30度,零件都热胀了,冬天10度,冷缩了,留的间隙都不一样。老师傅装配,每次都要先拿温度计量零件温度,再调间隙,差一点都不行。
几个常见的误解,得掰扯清楚
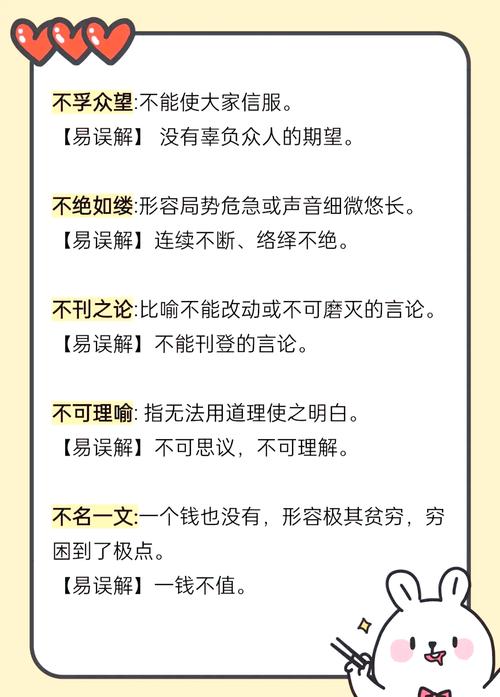 几个常见的误解,得掰扯清楚
第一个,精度越高越好?不对。说实话,你楼下三轮快递车的驱动减速器,用普通精度足够了,非要上高精度,成本直接翻三倍,买车多花两千,用户根本感受不到,纯浪费。机械这行,从来不是堆参数,合适才是最好的。
第二个,减速器免维护,能用一辈子。扯淡。哪怕密封做得再好,齿轮油也会氧化,会进杂质,半年一年不换油,齿面磨得跟砂纸似的,再好的减速器也扛不住。现场见太多了,用户为了省几百块齿轮油,最后花几万换整机,亏到姥姥家。
第三个,现在直驱电机都普及了,减速器要被淘汰了?哪那么容易。直驱要做到大扭矩,电机体积得做多大,重量涨多少,成本翻几倍?就拿风电来说,大兆瓦机型里确实有直驱,但目前大部分主流机型还是用带减速器的方案,成本降一大块,可靠性只要过关,运营起来不比直驱差。至少未来二三十年,减速器还得是工业领域的主力,没人能替得了它。
不过话说回来,这些年减速器的进步确实不小。以前国产渗碳钢纯度不够,杂质多,齿轮用两年就出点蚀,现在国产钢的纯度上去了,加上加工精度提高,同规格的减速器,寿命比十年前长了一倍还多。我上个月在煤矿看了一台用了五年的国产减速器,拆开来齿面几乎没磨损,当时真挺惊喜的。
说实话,干机械快二十年了,最烦那种吹噱头的,什么新科技淘汰老零件,减速器看起来老,原理一百年没大变,但就是稳,就是踏实。你看机场廊桥转臂里有它,小区电梯曳引机里有它,游乐园过山车的驱动里有它,甚至你楼下自动门的电机旁边,都有个小小的减速器。
它从来都站在聚光灯外面,没人天天说它,可少了它,所有转的东西都动不了。说白了,干机械的都懂,真正靠谱的工业产品,从来都不是那种花里胡哨的新玩意,就是这种默默出力气,把劲儿掰匀了的老角色。你不找它,它就一直转,哪天它停了,你才反应过来——哦,原来它早就成了离不开的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:减速器:藏在钢厂风车里的「力气缓冲师」
文章链接:https://m.zystgy.cn/a/59992