为什么很多工厂用了设备监控软件还没效果
我跑过不下三十家装了设备监控的工厂,一半以上都没用起来。有的是软件太复杂,工人嫌麻烦不愿用,维修班还是靠老经验瞎猜故障。有的是数据不准,算出来的OEE(设备综合效率)比实际高出去一大截,管理层根本不信这套数据,最后只能扔在服务器角落积灰。
说实话,很多人踩坑都是一开始方向错了,上来就追求大而全,什么预测性维护、能源管理、MES集成一股脑全上,忘了自己最核心的需求就是搞清楚:设备现在开没开?什么时候出的故障?什么时候能修好?
问:我们工厂十几台老设备,没有自带联网接口,能上设备监控软件吗? 答:当然能,别听那些销售瞎忽悠说必须换设备才能搞。现在市面上大部分正经设备监控软件,都支持加装外置传感器、PLC采集模块,几十块到几百块一个,就能把转速、温度、电流这些核心数据采上来,改造成本通常不到换新设备的十分之一,完全能满足中小工厂的监控需求。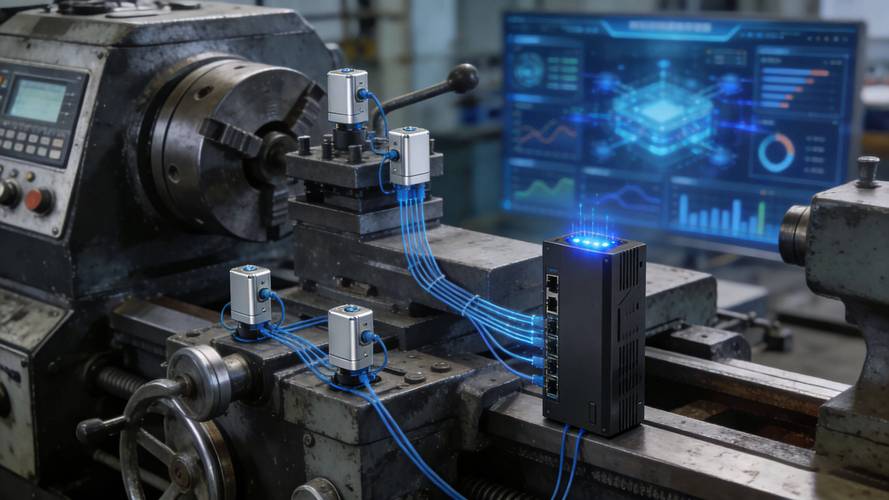
选设备监控软件要盯哪三个核心细节
挑软件别只看宣传页上的功能列表,要盯着三个核心细节抠,错一个都可能白花钱。
- 第一:数据采集的准确率❗ 这是设备监控软件的命根子。很多便宜的小厂商软件,采集逻辑是死的,把设备待机、调试、换模都算成运行时间,出来的开机率水分大到没法看。我上个月在东莞见一个汽配厂厂长,掏出旧软件的数据给我看,显示设备开机率90%,实际他们每天都空出两个多小时等原料,这数据拿来有啥用?
- 第二:告警规则支持自定义💡 千万别要那种一有风吹草动就给全公司发警报的软件。我见过最夸张的案例,一个工厂装完,维修班长一天收了上百条告警短信,直接把软件通知关了,后来真出了轴承温度异常,没看到,烧坏了一万多的模具,找谁哭去?好的设备监控软件,能按设备、阈值、人员分组发告警,只有真出了需要处理的问题才通知,绝不扰民。
- 第三:改配置不用求厂商 工厂调整生产线、挪设备位置都是常事,要是改个采集点还要等厂商工程师上门,收你大几千服务费,几次下来谁受得了?正经的设备监控软件,给管理员开了全配置权限,自己拉拽拖拽就能改,十分钟搞定,不用额外花一分钱。
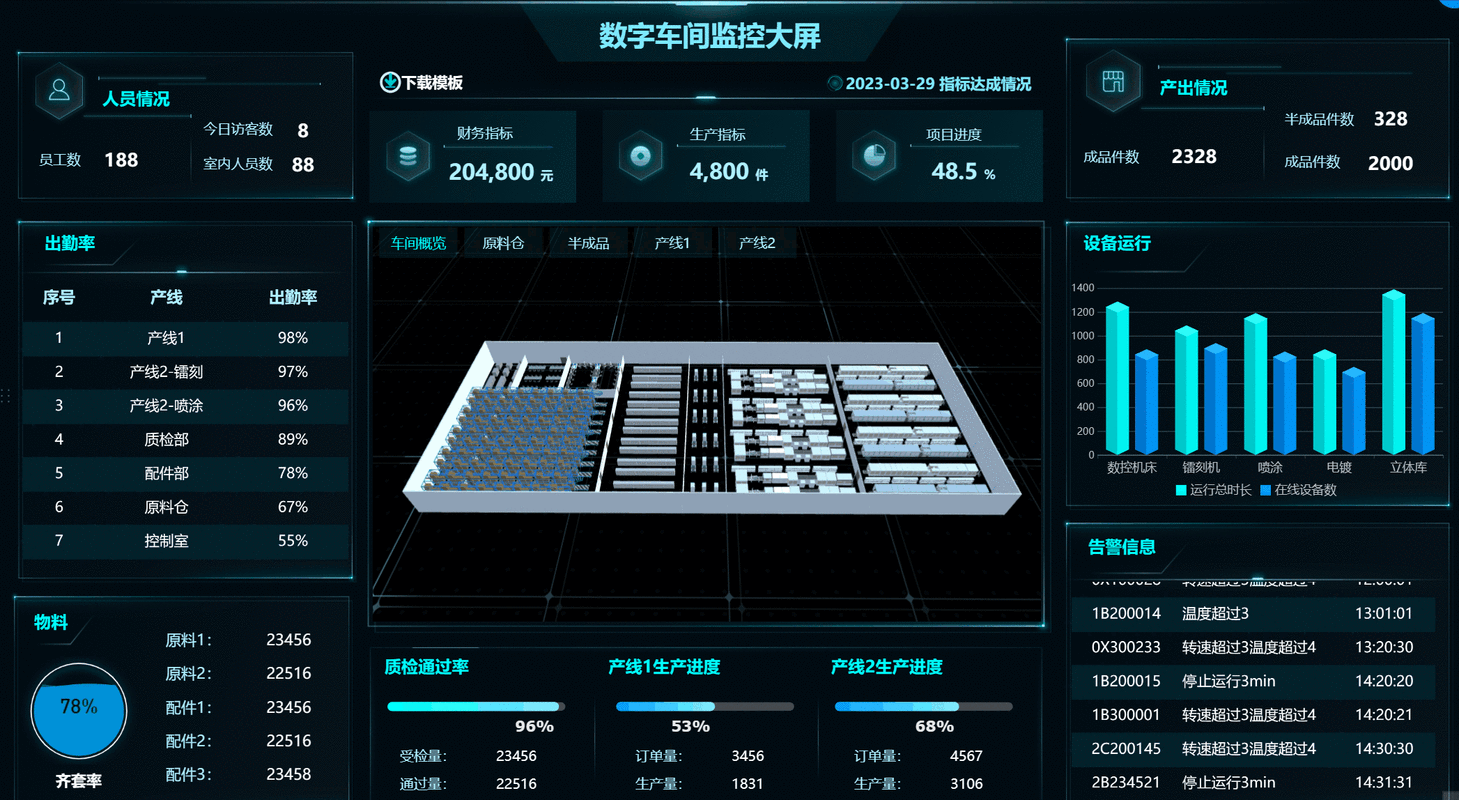
上完设备监控软件,怎么快速拿到实际收益
很多工厂都犯同一个错:软件装完,大屏一挂,就等着自动赚钱了。哪有这么好的事?软件只是把你之前看不见的问题摆到台面上,改还要靠人。
去年接触的一家注塑厂,老板上完软件半个月找我过去,说没效果啊。我拉了一周的运行数据一看,三台百万级的注塑机,每天平均有两个小时的空载待机,算下来一年浪费的产能都小一百万了。为啥?原来换模流程乱,换模完了原料班还没把料送到机台,工人只能干等。找到问题,调整规则,要求换模开始前原料必须到位,不到一个月,产能直接提了12%,买软件的钱早就赚回来了。
说实话,设备监控软件最大的价值,不是帮你预测故障,是帮你挖出来藏在日常生产里的看不见的浪费。很多工厂干了十几年,都不知道自己的实际设备开机率才不到50%,总说订单不够赚钱,其实是乱七八糟的浪费吃掉了大半产能。
还有个做钣金加工的客户,之前设备坏了修完就完事,从来没人整理记录故障原因,上完监控软件自动存所有故障数据,整理了三个月发现,工厂里那台最贵的激光切割机,八成故障都是同一个保护开关老化导致的。原来都是坏了才换,现在改成三个月定期换一次,一次才两百多块,故障率直接降了七成,一年维修成本省了快十万。
对吧?很多时候你缺的不是管理经验,是实打实的生产数据。靠脑子记,哪能记清楚半年里每台设备出了多少次故障,都是啥原因?
现在制造业利润本来就薄,一块钱的利润都要掰成两半花,设备监控软件不是什么给客户看的面子工程,是真能帮你抠出真金白银的生产工具。选贴合自己工厂规模的,把核心数据盯准,踏踏实实先用起来,你很快就能看到变化。