问他干嘛不领新的,他抬头吐了个烟圈:新的也这个德行,原来的工艺留了三丝的间隙,车外圆的时候晃,改改就好用。
哦,又是工艺改进。不是什么上亿的新生产线项目,就是磨个销子。
工艺改进不是换设备,是抠“看不见的缝隙”
很多人一听到工艺改进,第一反应就是换进口机床、上自动化产线,砸钱堆出来的进步。其实不对。
90%的一线工艺改进,都是在现有流程里抠那点不起眼的余量。
之前我们做商用车转向节的深定位孔,老工艺是钻完再铰,成品总有0.01到0.02mm的锥度——孔口大,孔底小。装配的时候过盈压装,转向节容易从孔口位置裂,报废率一直在10%上下晃,卡了大半年降不下去。
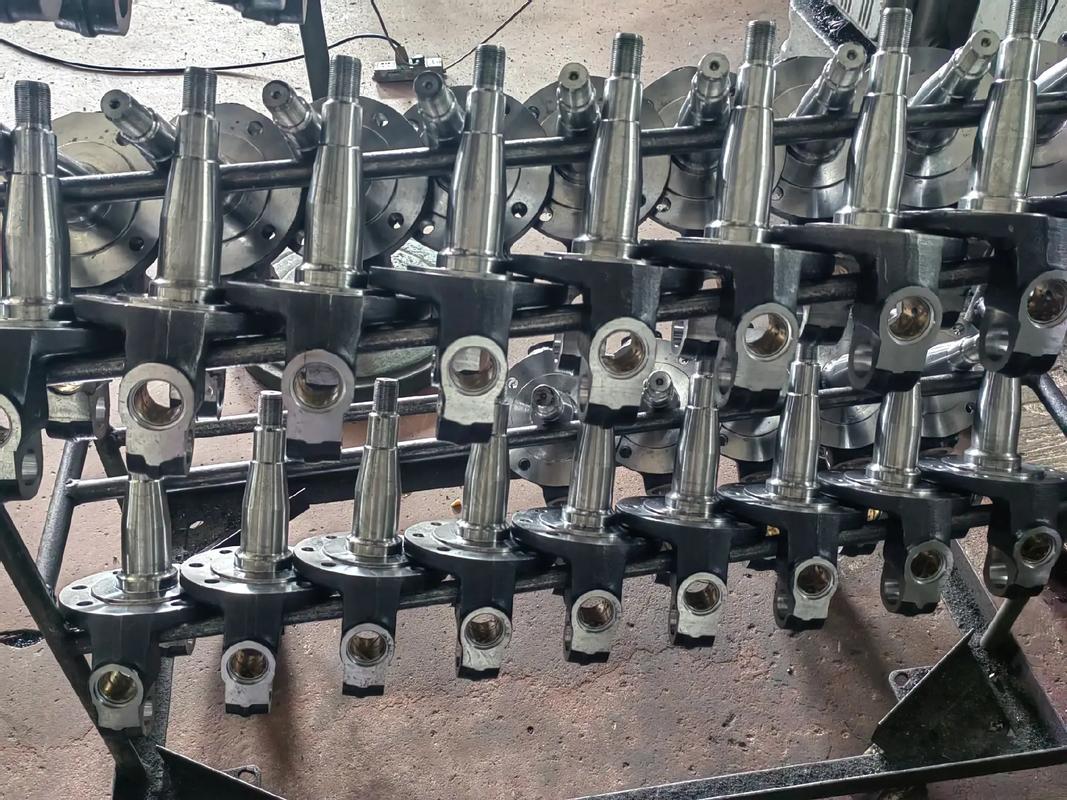
换过铰刀,改过快进给,甚至把加工中心的主轴都校了一遍,没用。问题出在哪?最后还是开了十几年机床的李师傅点破:钻深孔的时候,冷却液冲不到孔底,钻到后半段刀头温度越来越高,金属变软,切削量就飘,自然带出锥度。
那怎么改?买带中心出水的深孔钻?一台几十万,那叫设备更新,不叫工艺改进。
最后改的什么?就是把普通麻花钻的出水孔,从原来对着刀头正面,改成在排屑槽两侧开两个斜向的出水小孔,高压冷却液直接喷到孔底,既冲铁屑又降温。就改这一个地方,一把钻头磨掉不到一毫米的料,成本几十块。
改完试活,锥度直接降到0.005mm以内,报废率直接掉到0.3%以下。
你说神不神。
很多时候就是这样,工艺改进找的就是那点“大家都习以为常的不合理”,你不点破,它就一直卡在那,废钱废活,你点破了,改完大家都拍脑袋,怎么原来没想到。
工艺改进最容易踩的坑:只顾指标,忘了现场
说个常见的误区,很多人做工艺改进,眼睛只盯着卡尺上的数,盯着财务给的降本指标,改完指标好看,实际用起来全是坑。
之前听过同行的事,做冲压的底盘加强件,原来用2mm厚的钢板,工艺人员为了降本,算来算去说强度够,改成1.5mm,每张钢板省八毛钱,一年省几十万。改完之后出厂检测,尺寸、强度全合格,客户也收了。
结果放了三个月,客户找上门,一半的零件都弯了,变形量超差,全部退货。
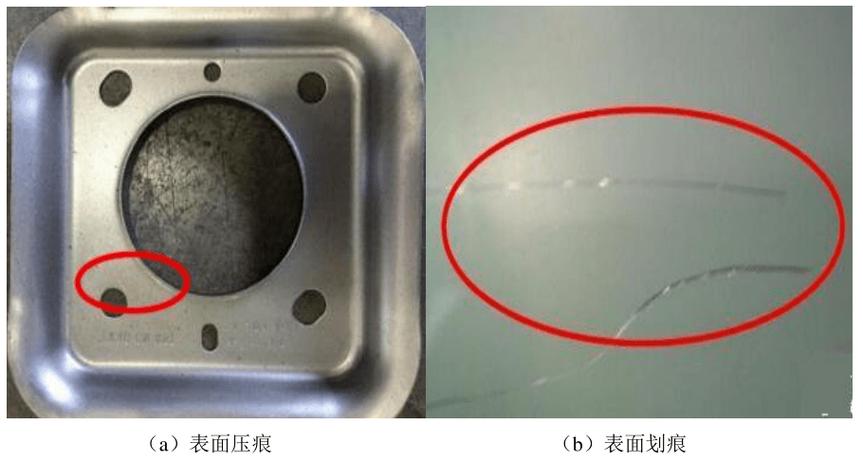
为什么?原来2mm的时候,冲压拉延的内应力够稳,成品放着不会动,改成1.5mm之后,拉应力变了,刚冲压完检测的时候,应力还没释放,尺寸全对,放一个月应力慢慢释放,零件就歪了。你看,指标全对,现场全错。
说实话,工艺改进不是对着CAD图改参数就能成的。你得跟着零件走完全程:下料的时候有没有余温?加工的时候刀震不震?热处理之后变形量留够了没?成品堆在仓库里会不会压变形?运输路上颠不颠?客户装配的时候会不会敲?这些东西图纸上不写,指标里看不到,却是决定工艺改进成不成功的关键。
不过话说回来,踩坑也正常。我刚做工艺的时候,也干过为了降公差改圆角,结果热处理的时候全部开裂的蠢事,那批废件堆在车间角落,我每次路过都能想起,工艺改进哪有什么一蹴而就的,都是试出来的。
最好的工艺改进,永远来自一线
现在很多工厂搞工艺改进,都是办公室里的工程师拍板,让一线工人按新流程干,结果干不出来,还说工人不会操作。
扯。一线每天摸机床摸零件的人,才最知道哪里不舒服。
我上个月见一个刚进厂两年的学徒,改了一个铣床装夹的定位块,原来装夹找正要四到五分钟,每天装几十件,光找正就花两三个小时。他就是在原来的定位块上开了个30度的斜导角,加了一块磁铁吸住,现在装的时候一推就卡到位,找正只要三十秒。
这就是工艺改进。不需要申请研发经费,不需要发核心期刊论文,有用就是好改进。
现在很多厂子上了AI工艺优化,输入参数就能出改进方案,确实快,能解决不少大方向的问题。但那些藏在缝隙里的小问题,那些只有摸过才知道的别扭,还是得靠一线的人慢慢抠。
工艺改进从来不是什么高大上的名词,就是制造行业里,每天都在发生的一点点变化。今天改个钻头出水孔,明天改个定位块,后天调一下热处理的降温速度,攒起来,就是整个行业的进步。
行了,不多说了,我下午还要去车间试新改的铣削参数,希望这次别出问题。