2026-09-23 04:26:37 作者:网编
分类:文章
我跑过三十多家中小机加工厂,见过太多把还能用的刀具整盒整盒扔的。扔的时候眉头都不皱,月底算完成本拍大腿喊亏。
很多老板一提刀具降本,第一反应就是找供应商压单价,压个一块两块就沾沾自喜。转头车间里的浪费,眼睁眼闭看不见。
别盯着采购砍价,隐性浪费才是吞钱黑洞
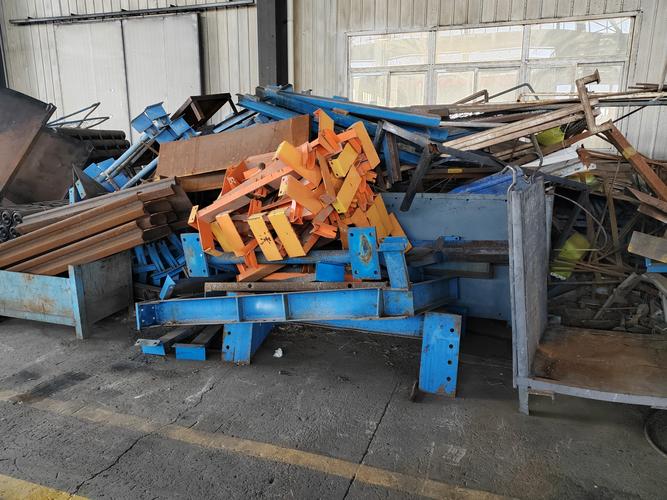 机加工车间闲置报废刀具存放区
刀具成本里,显性的采购价只占不到四成,剩下的全是隐性浪费。
举个例子,换刀没有统一标准,全靠师傅手感。同一个型号的硬质合金铣刀,加工同一种45号钢,有人切30件就换,有人能切100件才换。差出来的三倍寿命,全是白白扔出去的钱。
还有存放混乱,新刀旧刀混在一个箱子里,要用的时候找不着新刀,仓库直接开新盒,找出来的旧刀放着放着就锈废了。还有刃口只用一头,另一端完好直接扔,这种事我见得太多了。
问:我们厂都是老师傅换刀,凭经验还能错?
答:老师傅经验是靠谱,但经验没量化啊。人都是有习惯的,有的师傅求稳,就爱早点换刀,省得出质量问题担责任。算下来同批次刀具的实际寿命,通常能差出2到3倍,这不就是纯纯的浪费?
说白了,你把采购价砍一成,不如把隐性浪费堵上,省的钱能翻好几倍。
不过话说回来,堵浪费不用你投几百万上智能刀具管理系统,中小厂花点功夫整理就能见效果。
三个零大额投入的落地动作,当月就能见效
第一个动作:给常用刀具做寿命台账。不用搞复杂的系统,一张excel表就能搞定。只需要记三个信息:加工什么工件、什么材质,切了多少件,什么时候换刀、换刀原因是什么。跑一个月,你就能清清楚楚看出,哪个师傅换刀太勤,哪个品牌的刀具实际寿命比供应商说的差多少。
第二个动作:旧刀改磨复用,按工序分配。大直径铣刀一头坏了,切去坏的部分装夹另一端就能用;粗加工换下来的半旧刀,精度刚好够加工那些公差要求不高的辅助工序,不用直接扔。我见过东莞一家做汽车配件的工厂,光改刀复用这一项,每个月省下两万七千多刀具费,纯利润啊。
第三个动作:分区分类存放,贴明标识。新刀、待刃磨、已刃磨、报废,四个区域分开,找起来不费时间,也不会混放锈废。很多小厂说地方小放不下,其实就是一个货架分四层的事,占不了多少地方。
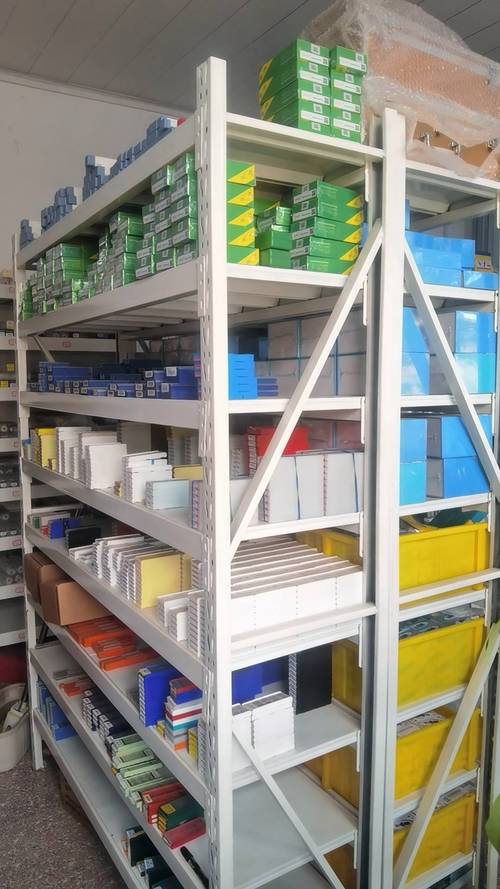 机加工车间刀具分类存放货架
问:刃磨会不会影响加工质量,反而得不偿失?
答:这个完全看你怎么分配。刃磨过的旧刀,本来就不让它碰精加工工序,只用来干粗加工、半粗加工或者公差要求低的工序,完全不会出问题。找本地靠谱的刃磨厂,磨一次的成本不到新刀的五分之一。坚持做下来的工厂,刀具整体成本通常能降三成左右,这个数据是我跑了十几家厂统计出来的,可查证。
❗别嫌麻烦,省下的都是直接进你口袋的钱,不是么?
降本别踩坑,别捡芝麻丢西瓜
 降本别踩坑,别捡芝麻丢西瓜
我见过太多为了降本反而亏更多的例子,这里提两个最常见的坑,别踩。
第一个坑:贪便宜买劣质低价刀。看起来单把刀省了三五块,实际切不了十几个工件就崩刃,效率掉了一大截,算下来每件产品的刀具成本反而涨了一倍还多。上个月去中山一个厂,老板给我算过一笔账,换了便宜刀之后,单刀省了6块钱,但是生产线每分钟少出两个件,一天停线调刀两三次,一个月亏了快十万,比省的钱多多了。
第二个坑:过度砍库存,刀备不齐。为了降仓储成本,常用刀只备个一两把,结果供应商发货晚个两三天,生产线急着出货没刀用,停线一小时,几万块的产值就没了,你省那百八十块的仓储费,够填这个窟窿么?说实话,停线一小时,十把刀的钱都没了!
制造业的降本增效,从来不是逼着供应商亏本供货,也不是抠抠搜搜该花的不花。就是把你原来每天在车间里悄悄流走的钱,一点点捡回来。
流走的是小钱,攒起来就是能过冬的利润啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间刀具降本增效:从扔刀到挖潜,省下的都是纯利润
文章链接:https://m.zystgy.cn/a/60066