你能摸到的干冰,和你想不到的清洗逻辑
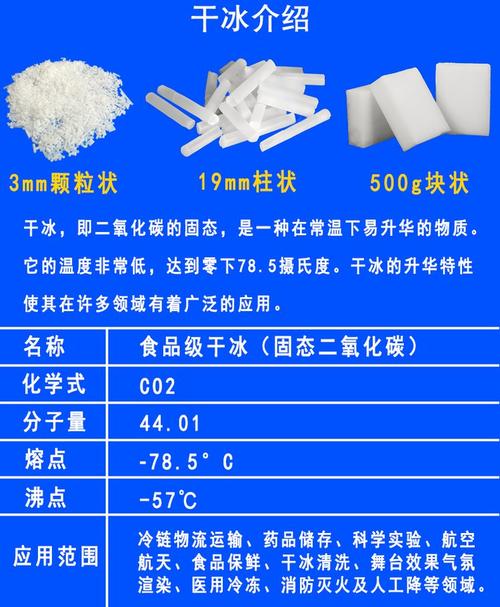
很多人第一反应:干冰不就是冰吗?喷完不化一地水?不对。干冰是固态的二氧化碳,温度零下七十八点五摄氏度,喷到常温工件上,直接升华变成气体跑了,连个水痕都不会留。
最大的误区,就是很多人以为干冰清洗是靠冰粒硬磨掉污垢,和喷砂一样。完全错。
它的核心逻辑其实很简单:干冰喷上去,瞬间的温差骤变让污垢和工件基材因为膨胀系数不一样,直接在结合处脱层裂开,再靠气流把碎掉的污垢吹走。大部分情况下,污垢掉了,工件基材连碰都没被碰到。这也是它最大的优势。
我最早入行的时候,听老工程师说这个工艺,想半天想不通,直到站在现场看了十分钟,才反应过来原来这么巧妙。
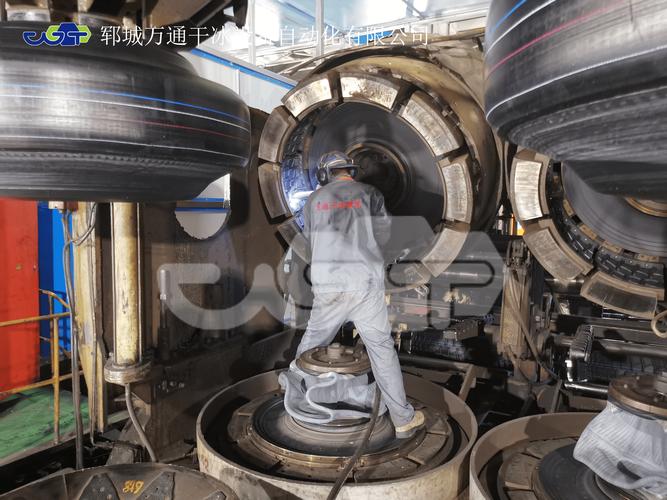
看着简单喷一喷,坑都在看不见的地方
现在很多小商家卖设备,说买回去插电就能用,全是扯淡。干冰清洗看着门槛低,实际调不对参数,分分钟给你搞出大事。
我前两年听同行说过真事,一个新来的学徒,老板让他洗铝制低压浇铸模,他嫌洗得慢,把压力调到1MPa,对着模腔猛喷十分钟。完事一看,原本光滑的模腔表面,直接被喷得坑坑洼洼,还有细微的应力裂纹。那个模具十几万,最后学徒赔了两个月工资,老板重新开模又花了几十万,亏到姥姥家。
为啥会这样?铝本身软,压力太大加骤冷,应力直接就把表层扯坏了。参数错一步,结果差十万八千里。
不光压力,干冰颗粒大小也讲究。洗精密电路板的积尘,就得用3毫米的细颗粒,力柔,不会碰坏细小引脚;洗大型发电机外壳的陈年油垢,就得用10毫米的粗颗粒,冲击力够,才能把厚积垢整块掀下来。
还有最容易忽略的安全坑。干冰升华出二氧化碳,密度比空气大,全部沉在车间地面。密闭空间喷半小时,氧气浓度直接降到15%以下,人站着站着就晕了。之前见过一个小厂,老板图省钱不开通风,工人喷了十分钟直接栽地上,送医院吸了半小时氧才缓过来。这不是小事,真的会出人命。
哪些钱该花,哪些是吹出来的噱头
现在很多营销把干冰吹成神,说什么都能洗,万能清洁,全是噱头。我给你捋清楚。
它不是万能的。比如刚滴在零件上的半液化黄油,干冰一喷直接冻硬嵌进缝隙里,反而更难抠出来。再比如几块钱一个的小五金零件,洗一次干冰的钱够买十个新的,犯不上。
那什么时候用,真的香?
模具在线清洗,这个是真的解决了老行业的痛点。原来注塑机、压铸机的模具积碳了,你得停机,拆下来,运去清洗房,泡碱水,喷砂,冲干净,晾干,再装回去,快则一天,慢则两三天。现在干冰洗,不用拆,就在机台上喷,几十分钟搞定,开机就能干活。停机时间少了,产能直接往上提,这个账,做生产的都算得明白。
还有就是老旧电气设备翻新,比如电机定子转子上的陈年油污,原来不敢用水冲,怕坏绝缘,怕生锈。干冰洗,冲完没残留,直接就能用,太省事儿。
说实话,很多人说干冰清洗贵,那是算错了账。干冰确实花钱,一公斤八九块到十几块,洗一次大模具几十公斤,就是大几百。但是你想想,原来停机一天,损失的订单钱都不止几万,花几百块省两三天停机,怎么算都赚。要是你不在乎停机时间,洗的都是小零件,那找超声波、喷砂,更便宜,也没问题。
还有人说干冰排二氧化碳不环保,其实工业干冰本来就是化工厂、水泥厂捕集下来的副产品,本来就要排去大气,拿来用一圈最后还是排,本质是废物利用,比你用一堆化学清洗剂,最后还要花大价钱处理废水,环保多了。
说实话,我跑了这么多车间,越来越觉得,好工艺从来不是什么花里胡哨的黑科技,就是踏踏实实解决老问题。原来干冰清洗只有大工厂玩得起,现在设备便宜了,干冰配送也方便了,小加工厂也能用得上。就像那个压铸车间的师傅跟我说的,原来修模要熬三个通宵,现在下班前喷完,第二天一早就能开机,能回家睡个整觉,这不比啥都强。 对吧。