2026-09-25 01:49:48 作者:网编
分类:文章
上周跟钣金工段老王蹲在车间墙角抽烟,他斜着眼瞟了瞟角落那台蒙着防尘布的方机器,问我那玩意儿真能打出能用的齿轮?
我把烟蒂按进铁皮烟灰缸,扯着防尘布一角拽下来,机器蓝灰色的壳子露出来,喷头还卡着半凝固的料头,跟新长出来的指甲似的。从一坨料变成零件的全过程
说穿了,3D打印就是堆东西,和传统切削反过来,我们叫增材制造。
你给我一张完整的三维数字图纸,软件自动把图纸沿着高度方向,切成几百上千个薄片,一片一片打印出来叠上去,最后就是你要的形状。就像小时候玩橡皮泥,一片一片叠出小人,本质没差。
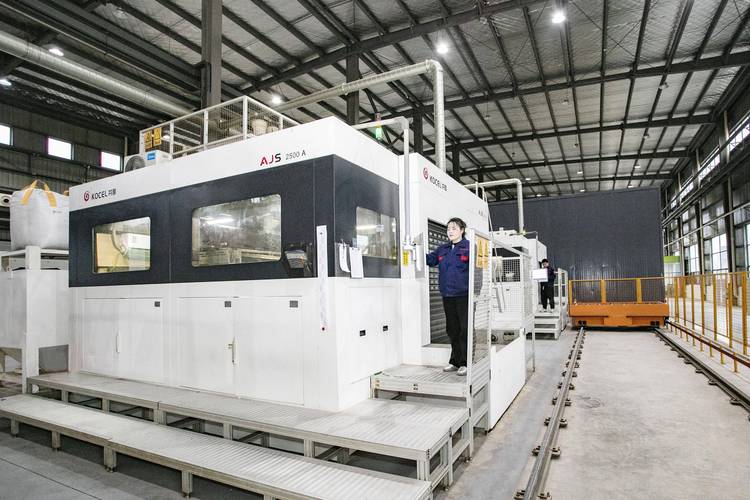 机械工业车间FDM3D打印加工现场
打塑料的最简单,料丝一卷卷塞进去,喷头加热把料熔了,挤出来就粘在上一层上,凉了就硬。打金属的麻烦点,要么用激光把金属粉末一层一层烧结,要么把金属丝融了喷上去。
很多新手刚碰的时候踩坑,以为打完直接就能用。错。刚打出来的毛坯,表面摸着跟冻梨皮似的,坑坑洼洼,尺寸精度也飘,想要能用,必须拿铣床修,磨,该打孔打孔该攻丝攻丝,跟铸出来的毛坯没区别,都要后处理。
机械制造用它,难在哪
不是形状对了就能用,我们做机械的,要的是拿出去能扛得住出力,精度不飘。
第一个难点就是变形。不管塑料还是金属,熔融了再冷却,肯定收缩。不同材料收缩率不一样,同一台机器不同室温,收缩都不一样。上次我们打一个铝合金工装,设计尺寸是100毫米,打出来量,差了0.18毫米,就是冷却的时候收缩没控住,最后只能重新调参数再打一遍。
第二个难点是层间结合。你想,它是一层堆一层的,层和层之间的结合强度,跟整块料铣出来的没法比。要是打受力零件,稍微拉一下说不定就从层间裂开了。金属打印还好,激光烧的时候整块熔了,强度差不太多,塑料打印的受力件,真不敢随便用在关键地方。
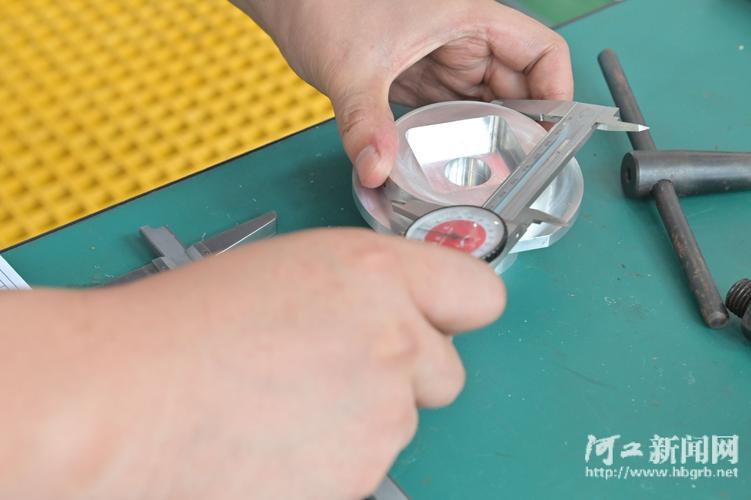 卡尺测量3D打印机械零件精度现场
还有材料门槛。金属3D打印要用的粉末,粒径大小要匀,纯度要够,不是随便磨点粉就能用,价格也不便宜,打一个拳头大的钛合金零件,光材料就要几千块,小厂子真舍不得造。
不过话说回来,它能干很多传统工艺干不了的活。比如发动机带内部冷却流道的部件,传统铸造根本浇不出封闭的细流道,焊接又容易漏,3D打印直接一层一层把流道做进去,完美解决。
它跟普通人有啥关系
 它跟普通人有啥关系
你可能说我不造机器,不搞加工,这玩意儿跟我沾边吗?
其实早就沾边了。现在不少做老车配件的商家,都备着小3D打印机,十几年前的老车,配件早就停产了,拆车件难找还贵,直接把原车配件扫个三维模型,打印出来抛个光就能用,花几十块钱就能解决问题。
家里面搞点小改装,比如鞋柜把手断了,饮水机接水盘裂了,网上找个对应型号的图纸,十几块钱的料就能打一个换上,比买原厂配件便宜多了。
当然,现在很多人把它吹得太神,说什么要取代传统机加工,纯扯。
你批量生产几千个标准齿轮,传统滚齿机几秒钟一个,几块钱一个,精度稳得很,你用3D打印打一个就要几十分钟,成本翻几十倍,那不是没事找事吗?它现在就是机械制造工具箱里多出来的一把新扳手,干不了所有活,但干对了活,就是真好用。
昨天我路过那台机器,看见新来的实习生蹲在那儿调参数,喷头滋滋往外挤料,淡黄色的塑料一层一层往上走,没什么科幻大片里那么玄乎,就是个帮人干活的工具而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里聊3D打印:没你想的那么玄乎
文章链接:https://m.zystgy.cn/a/60229