2026-09-25 02:12:41 作者:网编
分类:文章
上个月去协作的试制车间蹭咖啡,撞见一群工艺员围着一台方头方脑的机器叽叽喳喳。我凑过去看,出来的东西不是传统铣削出来那种带均匀刀纹的块,边缘光滑,复杂的内腔掏得整整齐齐,拿起来一敲,脆生生的金属声。这就是增材制造打出来的零件。
说实话我第一次见这玩意儿的时候,也觉得是噱头,不就是3D打印吗,打个玩具摆件还行,还能打承力零件?后来碰过几个项目,才知道这东西真能解决老工艺解决不了的死结。
说白了,增材制造就是“堆”出来的零件
传统加工大多是减材,一块实心钢坯,把不要的地方切掉,剩下就是你要的零件,好理解对吧?增材反过来,从无到有,一层一层往上堆材料,每层薄到你指甲盖厚度的十分之一,堆完几千层,零件就成型了。
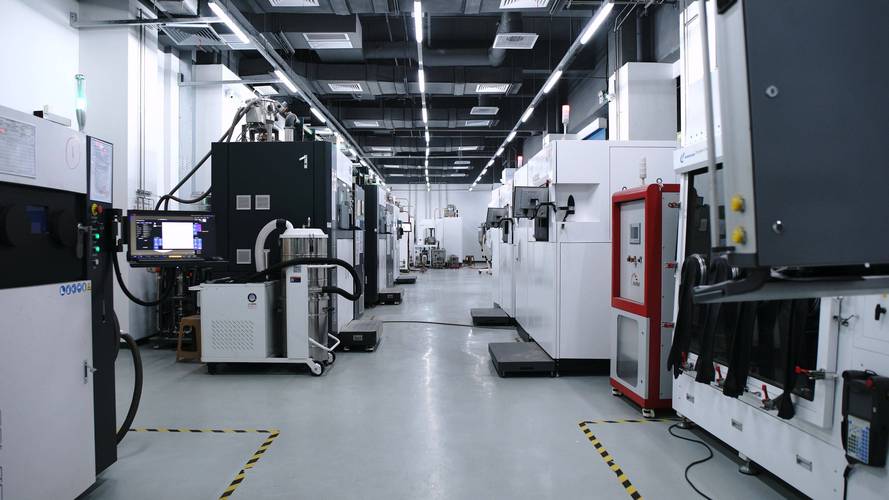 工业金属增材制造机床加工现场
现在工业上用得最多的金属增材,叫激光选区熔化,简单说就是:机器先铺一层薄薄的金属粉末,然后激光照着你设计好的形状走,把粉末熔成一体,冷却了再铺下一层,循环到最后,把没熔的粉末抖掉,就是你要的零件。
这东西原理不复杂,难在现场控制。最大的坑就是内应力开裂。你想啊,每熔一层就是上千度的高温,刚冷下来又被下一层的激光烤一次,整个零件内部就像拧着的弹簧,拆下来的时候看着好好的,放一夜自己裂成两半。我刚接触那会,就碰过一次,几十万的钛合金零件,打完检测全合格,放了三天,弯了0.18毫米,直接报废,一帮人蹲在车间门口抽烟,半天说不出话。就是这么坑。
还有粉末回收的问题,用过的粉暴露在空气中容易氧化,混进去的杂质也多,再用很容易出气孔,全部扔掉又心疼,成本蹭蹭往上涨,这都是一线天天要碰的实际问题,不是书本上那堆完美参数能覆盖的。
别神化,增材制造只干传统工艺干不了的活
网上很多文章吹得玄乎,说要取代机加工取代铸造,我每次看都想笑。根本不可能。你做个普通的轴,做个法兰,传统锻打加铣削,成本只要增材的五分之一,精度还更高,疯了才用增材。
增材的价值,就是啃硬骨头,解决传统工艺干不了、干不好的活。比如做注塑模具的随形冷却水路,传统工艺只能钻直孔,水路走不了弯道,遇到形状复杂的型腔,离水路远的地方冷却慢,出来的塑料件容易缩凹变形,废品率能到十几个点。
用增材制造呢?直接把水路顺着型腔的形状做,哪里需要冷就通到哪里,冷却速度能提三分之一,废品率直接降到两个点以内,就这一点,就能给客户省几十万的返工成本。
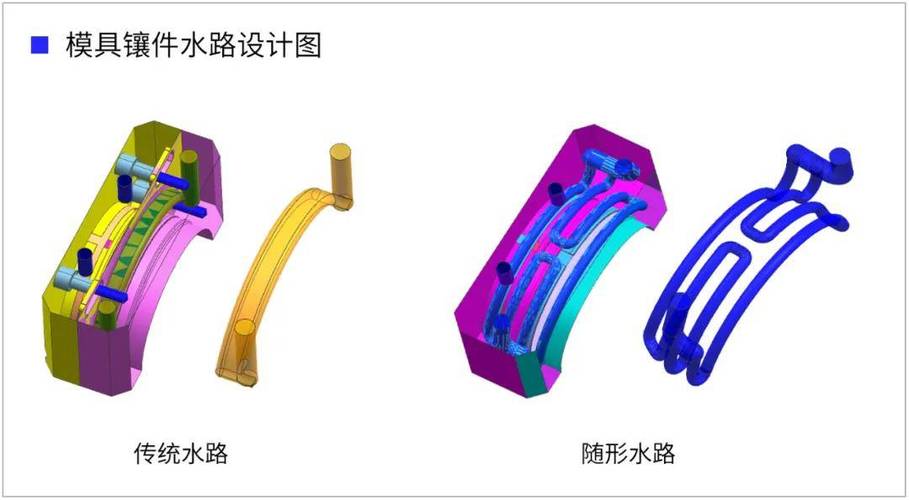 增材制造模具随形冷却水路剖面图
还有航空发动机的空心叶片,里面有密密麻麻的超细冷却通道,形状复杂到你根本没法用铸造或者机加工做出来,增材就能一次堆出来,这就是它的不可替代性。
说实话,我现在接项目,只有传统工艺走不通的时候,才会想到增材,它就是个补位的,不是来抢饭碗的。
三个常见误区,一次掰扯清楚
 三个常见误区,一次掰扯清楚
第一个误区:增材制造就是工业3D打印,两者完全是一回事。其实不对。家用桌面3D打印打塑料模型,挤融化的塑料层叠,只要形状对就行,不用管强度应力。工业增材制造要控制每一层的温度、熔深、致密度,差0.01毫米的铺粉误差,整个零件就废了,完全不是一个量级的东西。
第二个误区:增材打出来就能直接用。哪有这么好的事。大部分金属增材零件打完,首先要进炉做几个小时的去应力退火,把内部拧着的劲儿卸掉,然后还要机加工加工基准面和配合面,精度要求高的还要磨,后加工的工序一点不比传统工艺少。那些说一次成型免加工的,都是商家的宣传话术,信了你就亏。
第三个误区:增材零件强度不够,只能做非承力件。其实只要工艺控制到位,致密度能做到99.9%以上,强度跟传统锻件差不多,甚至有些整体做出来的复杂结构,比焊接拼接的强度还要高,这个我亲眼见过第三方的测试报告,不是瞎吹。
不过话说回来,现在增材的成本还是太高,一公斤钛合金粉末就要上千块,打一个巴掌大的零件就要花十几个小时,电费人工费都不便宜,所以现在还只能用在小批量、复杂结构的零件上,大批量量产还轮不到它。
也别吹什么颠覆,就是给我们制造业多了一个解决问题的工具而已。遇到死胡同了,掏出来用,能解决问题就行。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:我在车间摸出来的真相:增材制造到底好用不
文章链接:https://m.zystgy.cn/a/60230