为啥功率够了,切割效果还是烂得离谱
很多新手默认,激光切割,功率够大就能切厚板,对吗?不对。 我上个月刚去给一家做钢结构的厂调设备,新进的12000W激光,切30mm45号钢板,切出来断面斜了快2度,挂渣厚得用角磨机磨十分钟还不光滑,工人天天吐槽。
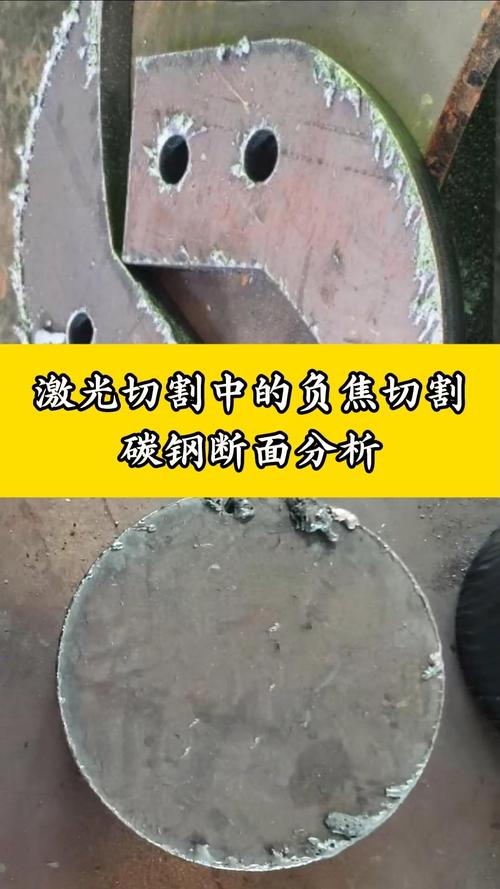
说完焦点,还有气压。很多厂为了省氧气,切厚碳钢板还用切薄板的低压,那能好用吗?氧气是助燃排渣的,厚板熔渣多,压力不够吹不出来。当然也不是压力越大越好,压力太高会在切缝里形成涡流,反而把熔渣困在缝里,挂渣更严重。通常来说,30mm碳钢板,氧气压力用0.6到0.8MPa就差不多,具体得根据材质调,别死磕参数表。
💡 记住:参数表是死的,人是活的,同批次的热轧板氧化皮厚度不一样,参数都得微调。容易忽略的小细节,吃掉你大半利润
干这行,利润本来就薄,一块厚钢板大几百上千,废一块好几天白干。很多废活,其实都是小细节没注意。
第一个,穿孔。很多人赶工期,穿孔能快就快,20mm钢板上来就满功率怼,两三秒就开始切,结果呢?穿孔没打透,切到一半断弧,整块料废了。你省那十秒钟,亏好几百,划算吗?厚板一定要用脉冲穿孔,先低功率打,慢慢把功率提上去,多花个十几二十秒,稳得多,还不容易炸孔溅渣伤喷嘴。
第二个,喷嘴。我见过太多工厂,喷嘴变形了、间隙大了还舍不得换,不就是几十块钱的东西?喷嘴中心和激光光路对不准,差个0.1mm,切割精度就能差出去快1mm,切出来的零件尺寸不合格,还是废。❗ 给新手提个醒:每班开工前都要查喷嘴,沾了渣就清,变形了直接换,这点钱真不能省。
问:切厚板动不动断弧,折腾半天都找不出原因,怎么办? 答:先按顺序查三个地方,90%的问题都在这:第一看喷嘴是不是堵了,熔渣溅进去堵了出气口,气压不稳肯定断弧;第二看焦点是不是漂移了,万瓦激光连续用几百小时,光斑会飘,得定期校正焦点;第三看板材表面,厚板尤其是热轧料,表面氧化皮太厚,或者有锈有漆,提前扫一遍打磨掉,就能解决大半问题。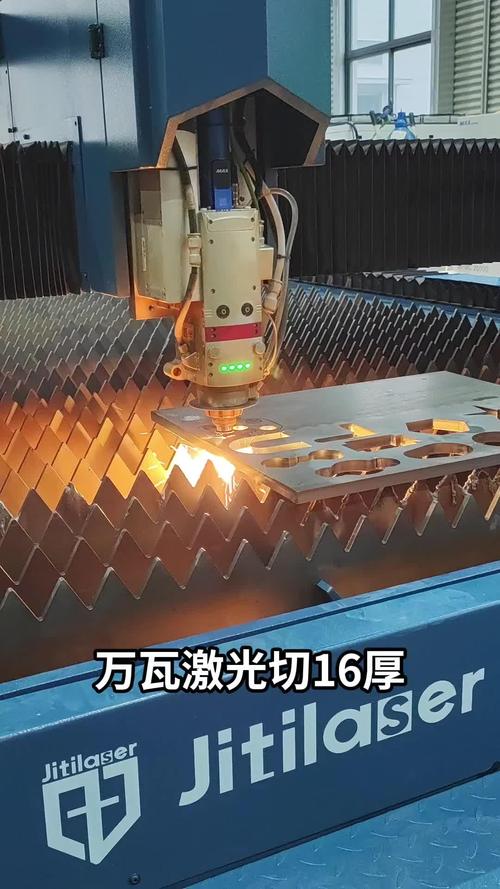
不同材质厚板,别死磕同一套切割参数
很多人切碳钢板用着顺手,切别的材质就乱套,问题就是参数没换。
比如说不锈钢厚板,很多图省事还用氧气切,切出来断面氧化发黑,后续要打磨,甚至焊的时候出气孔,根本没法用。不锈钢厚板必须用高压氮气,虽然氮气比氧气贵不少,但切出来的断面干净无氧化,直接就能用,省了二次加工的钱,算下来反而赚了。
再比如说铝合金厚板,铝合金反光率极高,大部分激光能量直接被反射回去,不仅切不透,反射回去的能量还会伤聚焦镜片,换一块镜片大几千,够你买大半年的吸光涂料了。切之前在切割面薄薄涂一层专用吸光涂料,就能解决反光问题,切割成功率高太多。
还有低合金钢厚板,做压力容器用的那种,对热影响区要求极高,激光切割比传统火焰切割热影响区小太多,但要是参数不对,热影响区太大,还是不合格。这种情况就得适当降低切割速度,用高纯度氧气,保证切割的时候不产生过大的热变形,出来的工件直接符合要求。
说实话,激光切割本来是个好东西,替代传统火焰、等离子切割,精度高速度快,省了不知道多少事。但太多人拿着好设备,用切薄板的思路切厚板,参数不改,细节不管,最后出不了好活,还说激光切厚板不行,真的冤枉机器了。
不过话说回来,干工业就是这样,拼的就是细节,你比别人多注意两个点,少废两块料,良率上去了,利润自然就出来了。对吧?